Анцилиндр экструдераЭто сердце экструдера для пластика: вращающийся шнек внутри нагретой бочки, который плавит пластик и перекачивает его вперед под постоянным давлением. Выбор правильного сводится к трем вещам:тип(одношнековые, двухшнековые, конические или параллельные),материалон должен бежать (который задает поверхность — азотированную для чистых смол, биметаллическую для абразивных или коррозийных), и как это происходитуказан и построен. Сделайте это правильно, и он будет работать годами. В этом руководстве рассматриваются все три.
Что бы вы ни экструдировали — трубу, профиль, пленку, лист, компаунд или гранулы —цилиндр экструдераэто часть, выполняющая фактическую работу. Это также та часть, которая изнашивается, и от нее, скорее всего, будет зависеть, будет ли ваша линия работать чисто и в соответствии со своими техническими характеристиками или же она будет мешать вам в плане качества и времени простоя. В этом руководстве собрана вся тема: что такое винтовой цилиндр, его типы, материалы, как подобрать его к вашему материалу и как выбрать долговечную замену. Мы производим винты и цилиндры более 20 лет, поэтому мы будем сохранять их прямыми и практичными и указывать вам на более глубокие направляющие там, где они вам нужны.
Что такое шнековый цилиндр экструдера?
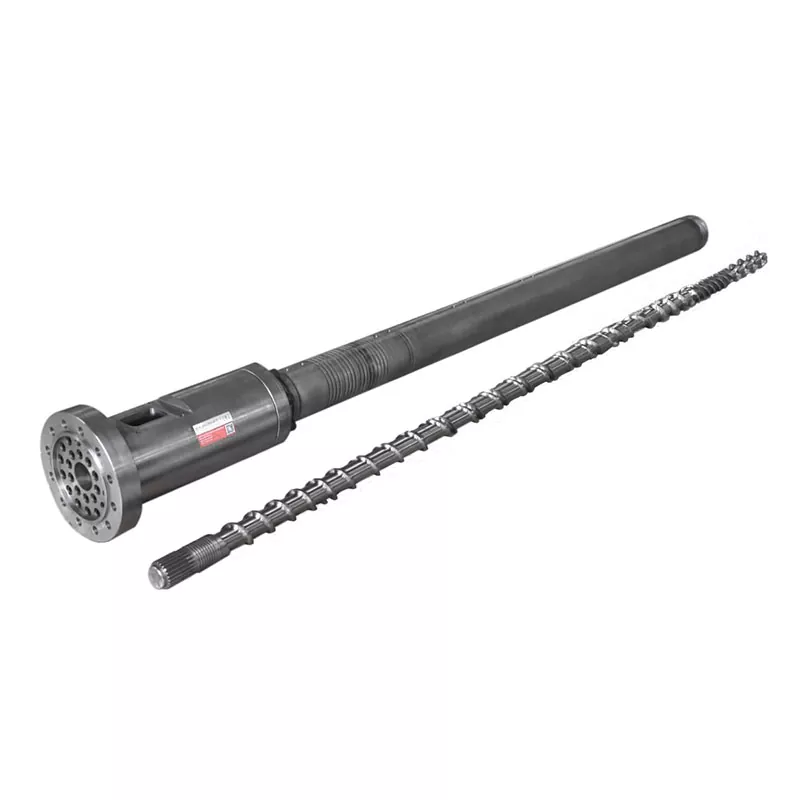
Анцилиндр экструдераЭто основной узел пластикового экструдера: точно обработанный шнек, вращающийся внутри нагретого цилиндрического цилиндра. Твердый пластик — гранулы или порошок — поступает со стороны подачи. Когда шнек вращается, тепло от цилиндра и сдвиг от шнека плавят материал, а геометрия шнека транспортирует его и создает давление, выталкивая однородный расплав через матрицу на дальнем конце.
Винт и ствол представляют собой согласованную пару, а не две отдельные детали. Крошечный зазор между лопастями шнека и каналом ствола — это то, что контролирует производительность и качество плавки — если увеличить этот зазор из-за износа, машина потеряет и то, и другое. Вот почему они проектируются, изготавливаются и заменяются вместе, и почему цилиндр шнека находится в центре любого процесса экструзии или впрыска.

Как работает винтовой ствол
Большинство шнеков экструдера выполняют свою работу в трех зонах по длине шнека.зона питаниязахватывает твердый материал и начинает продвигать его вперед.зона сжатия— там, где винтовой канал становится мельче — пластик уплотняется и плавится под действием тепла и сдвига.зона измерениязатем перекачивает расплавленный пластик вперед под постоянным контролируемым давлением, готовый к штамповке.
Тепло исходит из двух мест: от нагревателей ствола и от механического сдвига шнека, обрабатывающего полимер. Хорошо их сбалансируйте, и материал равномерно пластифицируется, не перегреваясь. Все это работает только благодаря небольшому зазору между винтом и стволом — именно он предотвращает скольжение расплава назад по скребкам. Допуск сборки и твердость поверхности сохраняют этот зазор постоянным с течением времени, именно поэтому выбор материала и качество изготовления имеют такое же большое значение, как и конструкция винта.
Вокруг ствола расположены нагревательные ленты, сгруппированные в зоны, в каждой из которых поддерживается заданная температура, с возможностью охлаждения, поэтому расплав никогда не перегревается. На дальнем конце матрица придает расплаву окончательную форму. Задача сборки состоит в том, чтобы передать матрице расплав, однородный по температуре и давлению, поскольку любое изменение на входе проявляется как дефект продукта на выходе.
Типы шнековых цилиндров экструдеров
«Винтовой ствол» охватывает несколько различных машин. Выбор зависит от того, нуждается ли ваш процесс внасосматериал илисмешиваниеэто.
Одиночный винт
A одиночный винтодин вал проходит в круглом отверстии. Он очень хорошо транспортирует и перекачивает, что делает его экономичной рабочей лошадкой для экструзии больших объемов одного и того же материала — труб, профилей, листов, пленок и покрытий для проволоки. Чего он не делает, так это интенсивного перемешивания.
Двойной винт
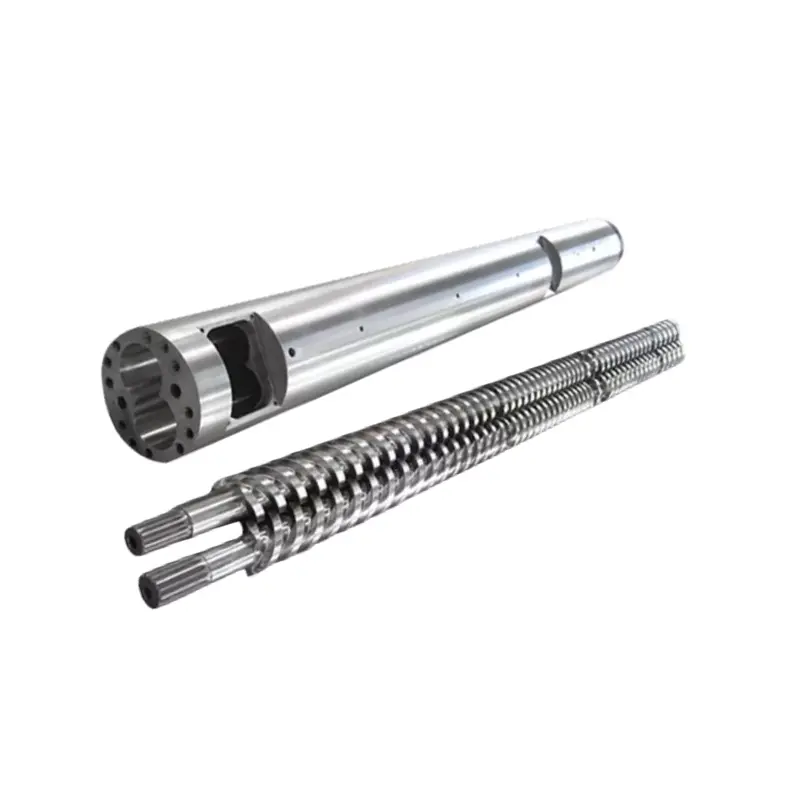
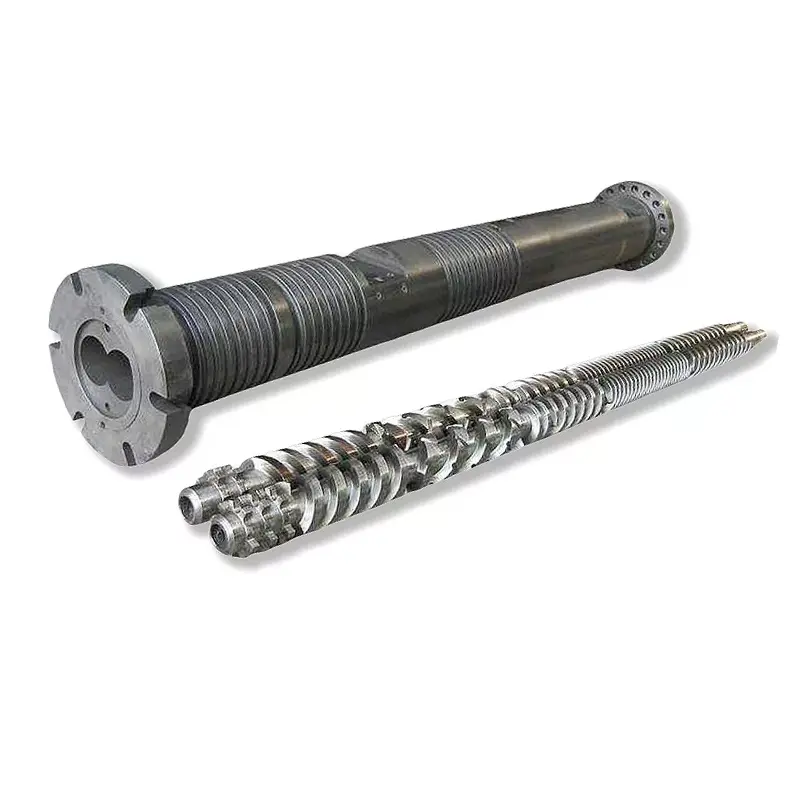
Двойной винт приводит в движение два пересекающихся вала в отверстии в форме восьмерки. В этом зацеплении и заключается суть: оно обеспечивает интенсивное перемешивание, положительную транспортировку и жесткий контроль над сдвигом и временем пребывания, поэтому двойные шнеки справляются с компаундированием, маточной смесью, реактивной экструзией, а также со сложными или наполненными материалами. Если вы взвешиваете оба, наше руководство поодношнековые и двухшнековые экструдерыуглубляется в компромисс.
Параллельный и конический двойной винт
Двойные винты снова разделились по форме. Апараллельный двухшнековыйсохраняет постоянный диаметр и использует модульную конструкцию,реконфигурируемые элементы — универсальный выбор для компаундирования и высокой производительности. Аконический двухшнековыйсужается от широкого подающего конца к узкому выпускному отверстию, обеспечивая большую загрузочную горловину и высокий крутящий момент на низкой скорости — классическая машина для труб и профилей из жесткого ПВХ. Мы сравниваем их подробно вконические и параллельные двухшнековые экструдеры.Двойные шнеки также вращаются либо в одном направлении (лучшее смешивание), либо в противоположном направлении (высокое давление, обычное для ПВХ).

Литой винтовой цилиндр
Аншнековый цилиндр для литья под давлениемработает по тому же принципу плавления и транспортировки, но рассчитан на возвратно-поступательный цикл литьевой машины, а не на непрерывную экструзию. Приведенная ниже поверхностная и материальная логика точно так же применима и к нему.
На первый взгляд, вот как выстраиваются основные типы:
| Тип | Лучшее для | Смешивание | Типичные продукты |
|---|---|---|---|
| Одиночный винт | Высокообъемная экструзия одного материала | Низкий | Труба, профиль, лист, пленка |
| Параллельный близнец | Компаундирование, высокая производительность, гибкость | Высокий | Компаунды, маточная смесь, гранулы |
| Конический двойник | Компактная труба и профиль из ПВХ | Высокий | Труба ПВХ, профиль, ДПК |
| Инъекционный винт | Цикл литья под давлением | Варьируется | Формованные детали |
Где используются шнековые цилиндры экструдеров
Один и тот же основной компонент используется во всей индустрии пластмасс, настроенный для конкретной работы. В линиях труб и профилей он формирует ПВХ, ПЭ и ППР. Пленка и лист подаются на матрицу, производящую упаковку и картон. При составлении компаундов компания смешивает полимеры с наполнителями, пигментами и добавками в гранулы, а также занимается производством маточных смесей. Он приводит в действие линии по переработке отходов, которые перерабатывают и измельчают лом, покрытие кабелей и проводов, а также поршневые цилиндры внутри машин для литья под давлением. Везде, где пластик плавится и формируется, плавление осуществляется с помощью шнека и цилиндра. Что меняется от одной отрасли к другой, так это тип, поверхность и геометрия — именно поэтому тщательная спецификация имеет большее значение, чем номер детали в каталоге.
Материалы винтового цилиндра и обработка поверхности
Винтовой цилиндр живет в суровой среде — жаре, давлении, трении и часто абразивных или коррозионно-активных материалах. Базовая сталь придает ему прочность; Обработка поверхности придает ему износостойкость и устойчивость к коррозии. Доминируют две поверхности.
Базовая сталь и азотирование
Общей основой является азотирующая сталь, такая как38CrMoAlA. Газовое азотирование упрочняет тонкий слой на поверхности, обеспечивая хорошую износостойкость для чистых ненаполненных смол, таких как полиэтилен, полипропилен и АБС, по разумной цене. Азотированныйвинтовой стволявляется экономичным и надежным выбором, когда материал не является особенно абразивным или коррозионным.
Биметаллический
Для абразивных или коррозийных условий биметаллический ствол наплавляет гораздо более твердый и толстый слой сплава внутри канала ствола — на основе никеля для защиты от коррозии и богатый карбидом вольфрама для защиты от истирания — поверх прочной базовой стали. Он стоит дороже, но служит гораздо дольше там, где азотированная поверхность изнашивается. На наших собственных биметаллических стволах мы доводим канал ствола до твердости около 62HRC, тогда как многие магазины останавливаются на 58. Полное сравнение можно найти в нашем руководстве поБиметаллические и азотированные винтовые стволы.
Винт тоже лечится
Поверхностная закалка – это не просто бочковая работа. Помимо азотирования, лопасти винта часто наплавляют — износостойкий сплав, приваренный к лопастям скребка, точке наибольшего износа на винте, — поэтому винт идет в ногу с отверстием. Если винт и ствол изнашиваются с разной скоростью, зазор уменьшается и качество ухудшается, поэтому они закалены, чтобы работать и изнашиваться как согласованная пара, а не как отдельные детали.
Подбор шнека под ваш материал
Именно здесь выигрывают или проигрывают большинство необдуманных решений. Материал, который вы используете, создает нужную вам поверхность, а не наоборот. Быстрая карта:
| Материал | Основная угроза для ствола | Рекомендуемая поверхность |
|---|---|---|
| Чистый ПЭ/ПП/АБС | Легкий износ | Азотированный |
| Жесткий ПВХ | Коррозия + некоторая абразивность | Биметаллический (на основе никеля) |
| Стеклонаполненный/минеральный наполнитель | Сильное истирание | Биметаллический (с высоким содержанием карбидов) |
| ДПК (дерево + наполнитель) | Сильное истирание (+ коррозия, если на основе ПВХ) | Биметаллический (с высоким содержанием карбидов) |
| Переработанный/загрязненный корм | Истирание + неизвестные | Биметаллический |
Два материала заслуживают отдельной книги.ПВХявляется коррозийным, поскольку в процессе обработки выделяет соляную кислоту, поэтому ему необходима устойчивая к коррозии биметаллическая поверхность.ДПКявляется одним из самых абразивных материалов при экструзии благодаря содержанию древесины и минеральных наполнителей, поэтому для него требуется слой самого твердого сплава, который вы можете поместить в отверстие. Каждый раз уточняйте поверхность материала.
Ключевые характеристики: диаметр, L/D и сжатие.
Помимо типа и поверхности, на работу винтового ствола влияют несколько технических характеристик. Вам не нужно быть разработчиком винтов, чтобы найти его, но полезно знать, что они означают.
- Диаметр— размер соответствует вашей машине и целевой производительности. Шнеки и цилиндры изготавливаются в широком диапазоне диаметров и подходят для любых моделей: от небольших линий профиля до больших экструдеров.
- Соотношение L/D— длина винта, деленная на его диаметр. Более длинный L/D дает больше времени для плавления и смешивания; более короткий более компактный. Правильное значение зависит от материала и процесса.
- Степень сжатия— насколько обмелевает винтовой канал от подачи к дозированию. Более высокая степень сжатия обрабатывает некоторые материалы сильнее; термочувствительные полимеры, такие как ПВХ, предпочитают более мягкое соотношение.
Они зависят от материала и выполняемой работы, и именно поэтому ствол, изготовленный по индивидуальному заказу, лучше обычного. Дайте вашему производителю машину, материал и результат, и оттуда вытекает геометрия.
Распространенные проблемы и на что они указывают
Когда леска выходит за рамки спецификации, след часто возвращается к винту и стволу. Быстрая диагностика:
- Выходная мощность падает при той же скорости шнека— изношенный клиренс, классический первый признак.
- Резкое или нестабильное давление— износ, проблемы с подачей или температурой.
- Черные точки и деградация— материал, задерживающийся в изношенных зазорах или на корродированной поверхности.
- Плохое смешивание или нерасплавленный материал— Неправильный тип винта для данной работы или изношенный винт.
- Питтинг на винте или отверстии— коррозия, обычно неподходящая поверхность для материала.
Любой один симптом может иметь несколько причин, но два или три вместе почти всегда указывают на изношенный или неправильно указанный ствол. Измерение износа покажет вам, какой именно ремонт и является ли ремонт ремонтом или заменой.
Износ, обслуживание и замена
Каждый цилиндр шнека со временем изнашивается — вопрос только в том, насколько быстро, и это зависит от материала и режима эксплуатации машины. Износ проявляется в виде падения производительности при той же скорости шнека, пульсации, плохого перемешивания, появления черных пятен или повышения температуры расплава. Причиной является зазор между винтом и отверстием цилиндра, превышающий допуск.
Когда вы увидите эти признаки, измерьте, прежде чем действовать: диаметр витка винта, диаметр цилиндра и радиальный зазор в соответствии с исходными спецификациями. Иногда винт можно восстановить, пока ствол еще в порядке; Если отверстие изношено сверх допуска, замена обычно является экономичным решением. Наш гид покогда заменить изношенный ствол винтаописывает измерение износа и принятие решения о ремонте или замене. Несколько привычек продлевают срок службы: подбирайте поверхность в соответствии с материалом, не допускайте попадания загрязнений в сырье, поддерживайте температуру в пределах допустимого диапазона и записывайте показания зазора при каждом обслуживании.
Как выбрать и указать шнековый цилиндр экструдера
В общем, выбор винтового ствола — это три решения по порядку:тип, затемповерхность, затемспецификация. Работайте над ними, и вы не ошибетесь.
- Тип— В вашем процессе перекачивается один материал (одношнековый) или смесь и компаунд (двухшнековый)? Компактный ПВХ или профиль, рабочие точки конические; высокая производительность и гибкость указывают на параллельность.
- Поверхность— азотированные для чистых смол, биметаллические для абразивных или коррозийных материалов. Если вы сомневаетесь в выборе материала с наполнителем или ПВХ, выбирайте биметаллический.
- Спецификация— диаметр, L/D и сжатие соответствуют вашей машине, материалу и производительности.
Чтобы получить точную цену и ствол, который падает прямо, сообщите производителю марку и модель машины, диаметр и длину шнека (или исходный чертеж), материал и загрузку наполнителя, а также целевую производительность. Нет рисунка? Изношенного образца достаточно, чтобы воссоздать точную замену или модернизированную деталь с более прочной поверхностью, чем деталь, которую вы снимаете.
Почему стоит работать с Нанхайей
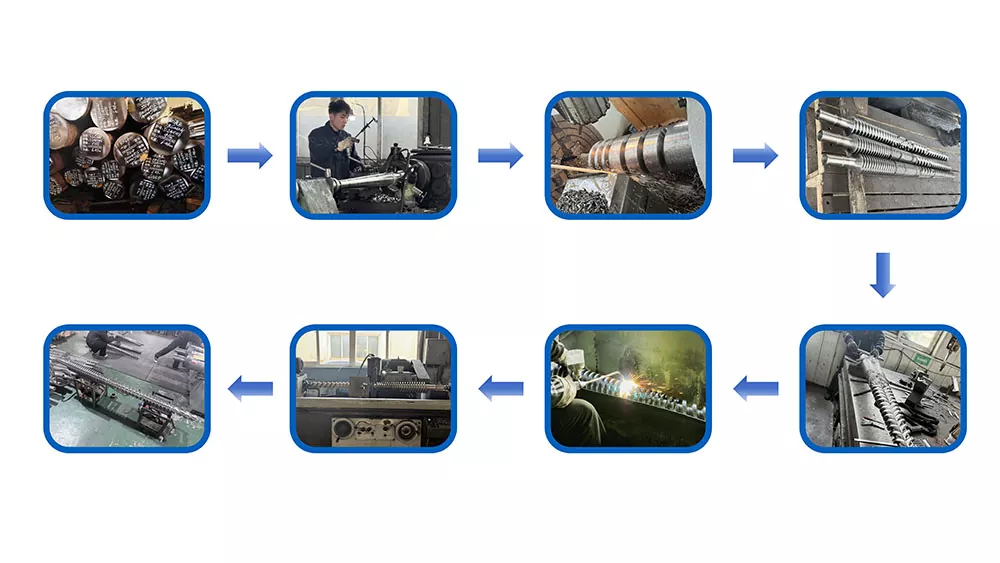
Мы потратили более двадцати лет на создание шнеков и цилиндров экструдеров всех типов.одиночный винт, параллельный двухшнековый, конический двухшнековый, илитье под давлением— из азотированной стали 38CrMoAlA и биметаллических сплавов, с твердостью биметаллического отверстия до 62 HRC, контролем допусков и динамической балансировкой на каждом комплекте. Имея более чем 500 клиентов и более чем двадцатилетний опыт, мы создаем запасные части, совместимые с такими крупными брендами, как KraussMaffei, Cincinnati и Jwell, работая на основе вашей модели машины, чертежа или образца. Сообщите нам свой материал, машину и производительность, и в течение двенадцати часов вы получите индивидуальную рекомендацию и ценовое предложение.
Нужен правильный винтовой ствол или замена леске? Отправьте свою машину, материал и продукцию — получите рекомендацию и ценовое предложение в течение 12 часов.
Получить предложениеЧасто задаваемые вопросы
Что такое шнековый цилиндр экструдера?
Это основная рабочая часть пластикового экструдера — вращающийся шнек внутри нагретого цилиндра. Он берет твердый пластик с одного конца, плавит его под действием тепла и сдвига и выкачивает однородный расплав из другого конца под постоянным давлением. Шнек и цилиндр работают как согласованная пара, а небольшой зазор между ними контролирует производительность и качество.
Из чего состоит цилиндр шнека экструдера?
Основой обычно является азотированная сталь, такая как 38CrMoAlA, закаленная газовым азотированием для получения чистых смол. Для абразивных или коррозионно-активных материалов он является биметаллическим — слой твердого, износостойкого и коррозионностойкого сплава, наплавленный внутри отверстия на прочную стальную основу. Поверхность выбирается в соответствии с материалом, который вы используете.
Каковы основные типы винтовых стволов?
Одновинтовые и двухвинтовые. Двойной шнек разделяется на параллельные и конические, а также на вращающиеся в одном направлении и в противоположных направлениях, а также имеются цилиндры винтов для литья под давлением. Одношнековый насос для экструзии больших объемов; двухшнековая смесь и компаунд; конические двойники подходят для компактных линий из ПВХ и профилей.
Как долго служит цилиндр шнека экструдера?
В хорошем состоянии обычно служит от 3 до 10 лет. Это зависит от материала, обработки поверхности, условий эксплуатации и ухода — абразивные и коррозийные материалы укорачивают ее, чистые смолы и биметаллическая поверхность удлиняют.
Как мне выбрать правильный?
Три шага: выберите тип, который нужен вашему процессу, выберите поверхность для вашего материала, затем подберите диаметр, L/D и степень сжатия в соответствии с заданием. Предоставьте производителю модель вашей машины, материал и производительность — чертеж или образец сделают это точным.
Можете ли вы произвести замену для машины любой марки?
Да. Мы изготавливаем сменные шнеки и цилиндры, подходящие для экструдеров и инжекторов основных марок — KraussMaffei, Cincinnati, Jwell — на основе модели вашей машины, чертежа или образца. Отправьте подробную информацию для расчета стоимости в течение 12 часов.