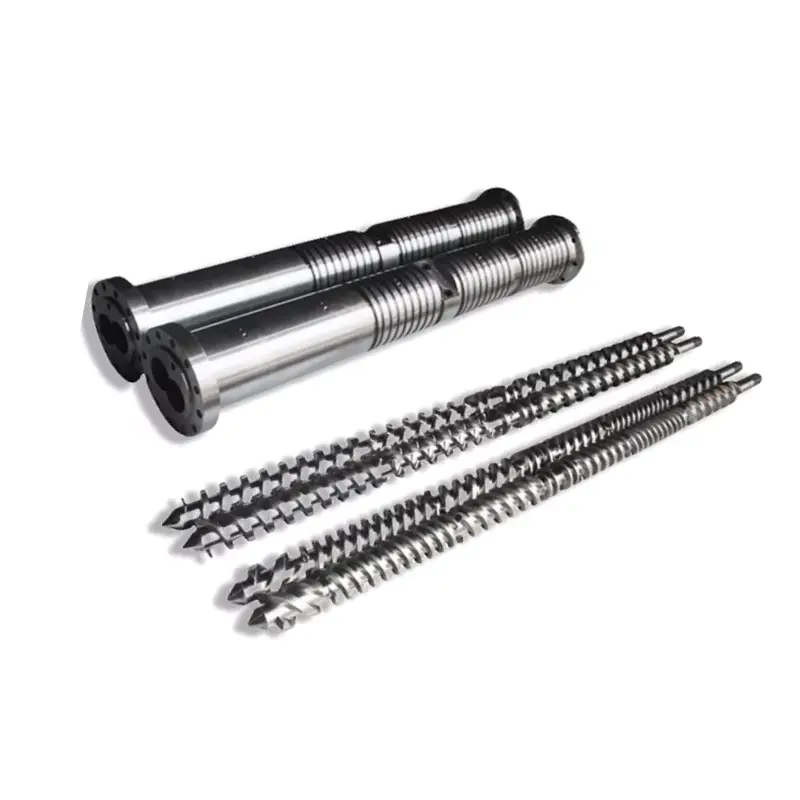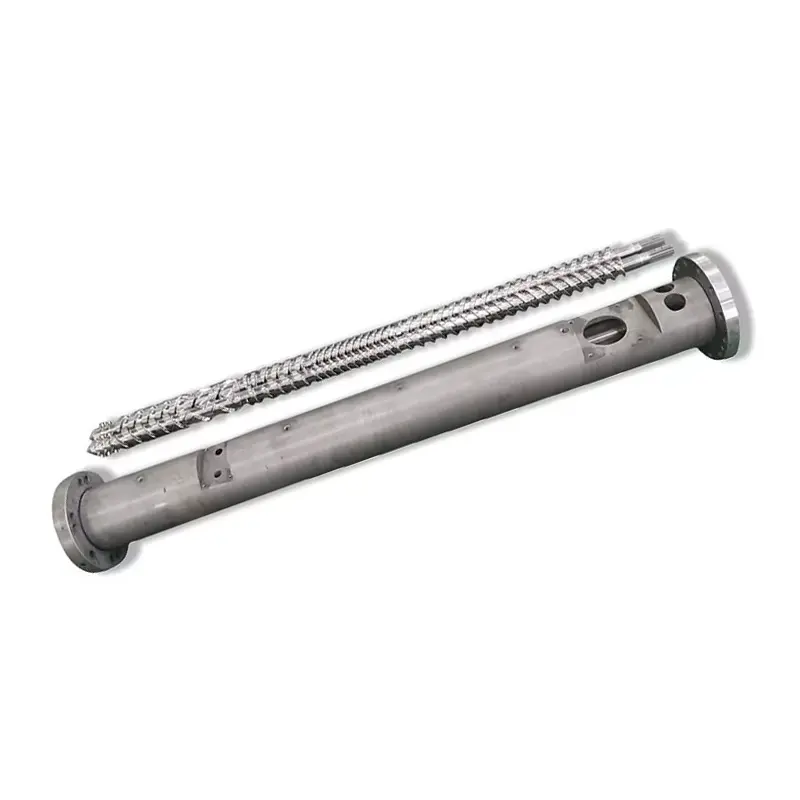
Скорость вращения винта сама по себе не является регулятором выходного сигнала. Изменение скорости изменяет транспортировку твердых частиц, время плавления, сдвиг, создание давления и время пребывания, поэтому полезный результат следует оценивать по температуре расплава, нагрузке двигателя, давлению и качеству продукта.

Быстрый ответ
Увеличение скорости шнека обычно увеличивает сопротивление потоку и скорость поступления материала в процесс, но эта зависимость не является неограниченной или совершенно линейной. Увеличение числа оборотов также может привести к увеличению тепла сдвига, сокращению времени пребывания и обнажению слабой секции подачи или плавления.
Изменяйте одну контролируемую переменную за раз, дождитесь стабилизации состояния, затем сравните производительность, профиль температуры плавления, давление, нагрузку двигателя и качество продукции. Остановитесь, когда один из них достигнет разрешенного предела, даже если привод может вращаться быстрее.
Воспринимайте экструдер как единую подключенную систему.
Материал поступает в виде сыпучего материала, превращается в уплотненный слой, плавится, смешивается и выходит через ограничительный путь потока. Двигатель подает механическую энергию, а нагреватели ствола и контуры охлаждения обмениваются теплом с процессом. Винт и матрица совместно выполняют функцию давления.
В ходе промышленного исследования 2016 года были протестированы три полимера, три геометрии винтов, пять скоростей и три температурных режима для 135 рабочих ситуаций. Авторы вместе измерили потребность в энергии и изменение температуры плавления. Их результаты менялись в зависимости от материала, винта и условий, поэтому одно универсальное правило соотношения оборотов к выходной мощности ненадежно.
Наш заводской вид:Лучшая рабочая точка — это не самые высокие обороты, которые принимает инвертор. Это самый стабильный производственный режим, который не выходит за допустимые пределы для двигателя, редуктора, давления, температуры и качества продукции. Если один из пределов наступает раньше, определите это узкое место, прежде чем заказывать более быстрый привод или новый винт.
Что меняется при увеличении скорости шнека
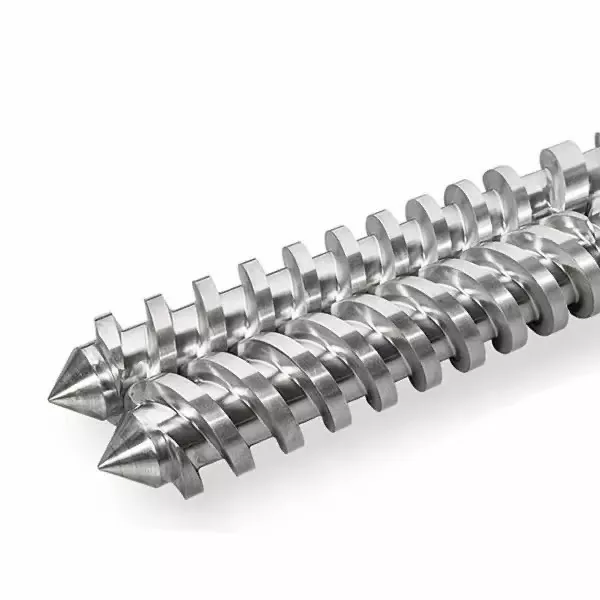
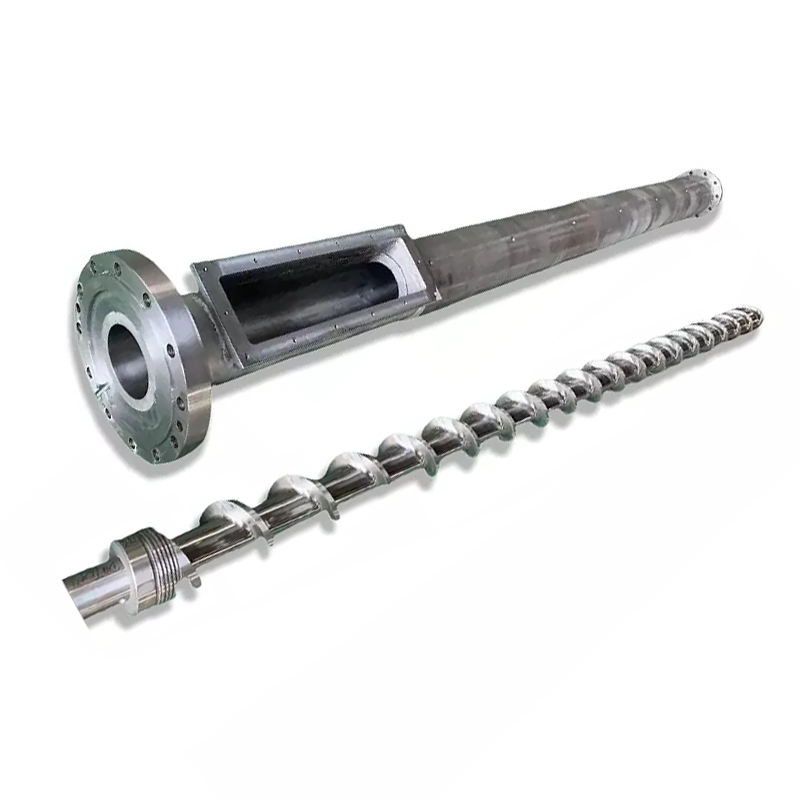
При более высоких оборотах поверхность винта перемещается быстрее относительно ствола. В стабильном диапазоне это может увеличить транспорт твердых частиц и транспортировку расплава. Он также изменяет скорость сдвига, затраты механической энергии, время, доступное для плавления, и количество оборотов шнека, которое испытывает материал.
Направление изменения температуры плавления не является универсальным. В исследовании HDPE 2014 года использовались три вязкости смолы, три геометрии шнеков, а также несколько скоростей и заданных температур. Было обнаружено, что тип шнека, вязкость смолы, заданная температура и скорость влияют на энергопотребление и консистенцию расплава.
Однозаходные шнеки показали критическую скорость, при которой качество плавки ухудшалось, в то время как испытанный барьерный шнек сохранял лучшую однородность температуры.


Установленная температура ствола не является температурой плавления.
Контроллер отображает целевую зону нагревателя и обычно температуру возле стенки ствола. Полимер внутри канала также получает механическую энергию от деформации и трения. Охлаждение может удалить часть этого тепла, но окончательное плавление может оставаться более горячим, холодным или менее однородным, чем предполагают показания контроллера.
Измерьте температуру расплава в определенном месте и укажите метод измерения. В исследовании Polymer Engineering & Science 2006 года использовалась сетка термопары поперек потока расплава. Он обнаружил области с низкой температурой при высокой производительности с помощью однозаходных шнеков, в то время как испытанный барьерный шнек со смесителем Мэддока достиг лучшего плавления и меньших отклонений.
Не опускайте каждую зону нагревателя только потому, что измеряемый расплав горячий.Если винт создает большую часть тепла, агрессивное сокращение может привести к тому, что твердый слой станет холоднее, а сдвиг останется высоким. Перед изменением всего профиля проверьте, где происходит плавление, мощность нагревателя, реакцию охлаждения и нагрузку двигателя.
Почему выходная мощность перестает следовать за оборотами по прямой
На более низкой скорости экструдер с хорошей подачей может демонстрировать почти линейную зависимость между частотой вращения и массовым расходом. Эта связь ослабевает, когда окатыши больше не заполняют канал пропорционально, изменяется объемная плотность, проскальзывает загрузочное отверстие, отстает плавление или сопротивление на выходе изменяет баланс давления и потока.
В исследовании Штутгартского университета 2022 года сравнивались гладкие зоны подачи со спиральными и осевыми канавками при высоких скоростях шнека. Он обнаружил порог, за которым пропускная способность становится нелинейной, и форма и размер гранул влияют на этот порог. Это соответствует практическому заводскому правилу: записывайте фактическое сырье, а также название полимера.



Как прочитать опубликованную скорость и диапазон выходной мощности Nanhaiya
Нанхайя публикует следующую семейную таблицу на обоих своих сайтах.категория с одним винтоми высокоскоростная страница PE/PP. Это полезно для определения заявленного ассортимента продукции компании. Это не гарантия эксплуатации для неуказанного материала и матрицы.
| Модель | Л/Д | Опубликованный результат | Опубликованная скорость | Приводной двигатель |
|---|---|---|---|---|
| NHY20 | 20:1 | от 3 до 5 кг/ч | от 10 до 60 об/мин | 1,1/1,5/2,2 кВт |
| НХИЗС25 | 25:1 | от 5 до 8 кг/ч | от 10 до 60 об/мин | 2,2/3,0/4,0 кВт |
| NHY30 | 25:1 | от 5 до 10 кг/ч | от 10 до 60 об/мин | 2,2/3,0/4,0 кВт |
| NHY45 | от 25:1 до 36:1 | от 10 до 120 кг/ч | от 10 до 150 об/мин | от 5,5 до 22 кВт |
| NHY65 | от 25:1 до 36:1 | от 60 до 300 кг/ч | от 20 до 150 об/мин | от 22 до 75 кВт |
| NHY75 | от 25:1 до 36:1 | от 200 до 450 кг/ч | от 20 до 150 об/мин | от 30 до 132 кВт |
| NHY90 | от 25:1 до 36:1 | от 180 до 600 кг/ч | от 20 до 110 об/мин | от 30 до 185 кВт |
| NHY120 | от 25:1 до 36:1 | от 320 до 1000 кг/ч | от 20 до 90 об/мин | от 75 до 280 кВт |
| NHY150 | от 25:1 до 36:1 | от 400 до 1300 кг/ч | от 20 до 75 об/мин | от 90 до 400 кВт |
Источник: веб-сайт Nanhaiya, проверено 31 августа 2026 г. Каждая строка содержит значения широкого ряда. Не объединяйте максимальную мощность, скорость и номер двигателя в одну предполагаемую конфигурацию машины.
Заявление на сайте Nanhaiya:На странице высокоскоростного оборудования из ПЭ/ПП говорится, что оптимизированная конструкция шнека и редуктор с высоким крутящим моментом могут удвоить эффективность по сравнению с традиционным оборудованием, а его конструкция может снизить температуру экструзии ПП.
На странице не указаны машина для сравнения, смола, штамп, метод испытаний или окно приемки. Рассматривайте оба заявления как заявления поставщика, требующие протокола испытаний для конкретного проекта, прежде чем они будут включены в гарантию окупаемости инвестиций или покупки.
Интерпретируйте комбинации, а не отдельные показания.
| Тенденция после увеличения оборотов | Возможная интерпретация | Следующая проверка |
|---|---|---|
| Производительность увеличивается, давление и нагрузка остаются стабильными, качество сохраняется. | Линия все еще может находиться в полезном рабочем окне. | Подтвердите однородность температуры расплава и охлаждающую способность на выходе. |
| Число оборотов увеличивается, но прирост производительности снижается | Производительность подачи, сопротивление плавлению или сопротивление на выходе могут ограничивать | Проверьте консистенцию подачи, удельную производительность, давление фильтра и матрицы. |
| Температура расплава и нагрузка двигателя быстро возрастают. | Механическая энергия и сопротивление увеличиваются. | Проверьте вязкость смолы, геометрию шнека, состояние фильтра и тепловой профиль. |
| Средняя температура плавления падает, но колебания увеличиваются | Может присутствовать позднее или неполное плавление. | Осмотрите дефекты продукта и сравните их с плавильной способностью шнека. |
| Циклы давления с мощностью и нагрузкой двигателя | Проблема может заключаться в подаче, плавлении, контроле температуры или ограничении. | Используйтедиагностический справочник |
| Нагрузка возрастает после замены фильтра или матрицы | Сопротивление на выходе изменило рабочую точку | Сравните чистое и грязное давление при одном и том же материале и скорости. |


Используйте контролируемый пошаговый тест вместо погони за элементами управления.
- Выберите одну стабильную партию материала и продукт.Запишите марку смолы, форму гранул или размолотого материала, добавки, влажность и недавнюю последовательность материалов.
- Установите базовый уровень.Записывайте фактическую частоту вращения, подачу, производительность, температуру расплава, давление, нагрузку двигателя, показания зон и качество продукции после стабилизации линии.
- Измените одну утвержденную переменную.Используйте время приращения и стабилизации, определенное линейной процедурой. Не изменяйте скорость, подачу и температуру одновременно.
- Сравните среднее значение и вариацию.Приемлемое среднее значение может скрыть циклическое давление или неравномерный профиль температуры плавления.
- Отметьте первое ограничивающее условие.Это может быть нагрузка двигателя, давление, качество расплава, стабильность размеров, охлаждающая способность или дефект поверхности.
- Повторяйте только в пределах утвержденных пределов.Полезный максимум достигается, когда следующее увеличение дает слишком малый результат или выводит измеренное условие за рамки приемлемого.
Наш заводской вид:клиент, который отправляет пять стабильных рабочих точек, дает нам больше полезных доказательств конструкции, чем клиент, который отправляет одну максимальную частоту вращения. Тенденция показывает, где линия теряет эффективность и касается ли следующее изменение секции подачи, геометрии шнека, состояния износа или последующего оборудования.
Когда тенденция процесса указывает на аппаратное обеспечение
Более высокие обороты не могут устранить чрезмерный зазор между шнеком и цилиндром, секцию подачи недостаточного размера, отстающую секцию плавления или смеситель, создающий слишком большую потерю давления. Это может сделать эти ограничения более заметными. Очистите и измерьте изношенные компоненты перед их копированием.
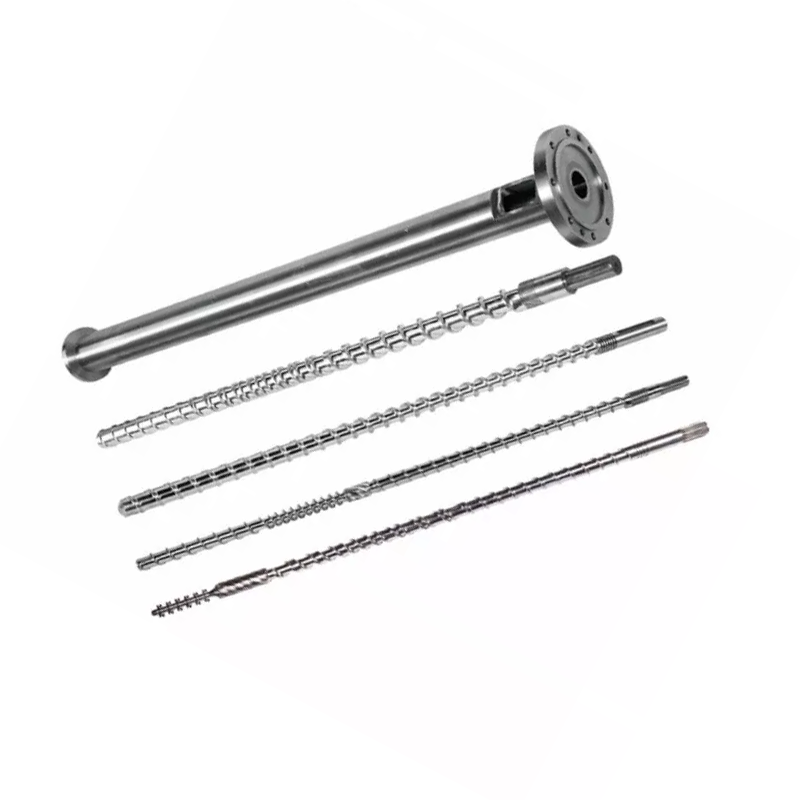
ИспользуйтеСравнение барьерного, обычного и смесительного шнекакогда однородность расплава меняется со скоростью. Используйтеруководство по измерению износакогда удельная производительность снижается при чистом пути потока и стабильном материале.
Нанхайястраница оборудованиязаявляет, что ее токарные станки с ЧПУ могут обрабатывать заготовки длиной до 6 м, а ее сверлильно-фрезерное оборудование имеет точность позиционирования 0,02 мм. Это опубликованные возможности заводского уровня. Утвержденный чертеж должен по-прежнему определять размеры и точки проверки заказа.

Данные для обзора высокопроизводительного одновинтового двигателя
- Производитель станка, модель и диаметр винта
- Оригинальные и текущие размеры шнека и ствола
- Марка смолы, форма гранул, переизмельчение и добавки
- Нормальный и целевой результат приемлемого качества
- Данные двигателя, передаточного числа коробки передач и номинального крутящего момента
- Фактическая частота вращения, нагрузка двигателя и тенденция энергопотребления
- Уставки ствола и фактические показания зоны
- Местоположение температуры расплава и метод датчика
- Динамика давления, детали фильтра и матрицы
- Ограничения по охлаждению, отводу и последующему потоку
- Фотографии дефектов и сохранившихся образцов
- Оригинальный чертеж и присоединительные размеры
Часто задаваемые вопросы
Всегда ли увеличение скорости шнека увеличивает производительность экструдера?
Нет. Производительность может увеличиваться с ростом скорости шнека в пределах стабильного рабочего окна, но мощность подачи, форма гранул, геометрия шнека, плавильная способность, сопротивление матрицы, нагрузка двигателя и износ могут ограничивать результат. При высокой скорости может упасть удельная производительность или расплав может стать менее однородным.
Совпадает ли заданная температура ствола с температурой плавления?
Нет. Уставки барабана управляют зонами нагревателя, в то время как полимер также получает механическую энергию от вращения шнека и сдвига. Измерьте температуру расплава в определенном месте с помощью подходящего датчика и запишите метод вместо того, чтобы рассматривать уставку контроллера как фактическую температуру расплава.
Почему температура расплава может повышаться при увеличении скорости шнека?
Более высокая скорость шнека может увеличить скорость сдвига и затраты механической энергии. Насколько изменится температура расплава, зависит от вязкости смолы, геометрии шнека, заполнения, профиля цилиндра и сопротивления на выходе. Вместо этого некоторые комбинации шнеков и материалов могут показывать плохое или неполное плавление за пределами критической скорости.
Почему выходная мощность может перестать увеличиваться даже при повышении оборотов?
Секция подачи может перестать наполняться пропорционально, может измениться проскальзывание гранул, может измениться объемная плотность, может быть достигнута плавильная способность или сопротивление фильеры и фильтра может ограничить работу системы. Изношенный винт и цилиндр также могут увеличить утечку и снизить полезную накачку.
Что операторы должны записывать после изменения скорости шнека?
Запишите фактическую скорость шнека, скорость подачи, производительность, температуру и отклонения расплава, давление и отклонения расплава, нагрузку двигателя, температуру зон, реакцию охлаждения, качество продукта и время, необходимое для достижения нового устойчивого состояния.
Какие данные мне следует отправить в компанию Nanhaiya для проведения высокопроизводительного одновинтового обзора?
Отправьте марку и форму смолы, добавки и наполнители, требуемую производительность, текущие обороты, данные двигателя и коробки передач, профиль цилиндра, тенденции температуры плавления и давления, сведения о матрице и фильтре, чертежи шнеков и цилиндров, измерения износа, а также дефект продукта или производственный предел, который вам необходимо устранить.
Редакционное примечание: технические характеристики и заявления о продукции Nanhaiya считаются информацией, опубликованной компанией. Независимые исследования подтверждают взаимосвязи между процессами, но не являются гарантией для какой-либо модели Nanhaiya. Окончательные пределы и условия приемки требуют наличия материала, машины, утвержденного чертежа и плана испытаний проекта.