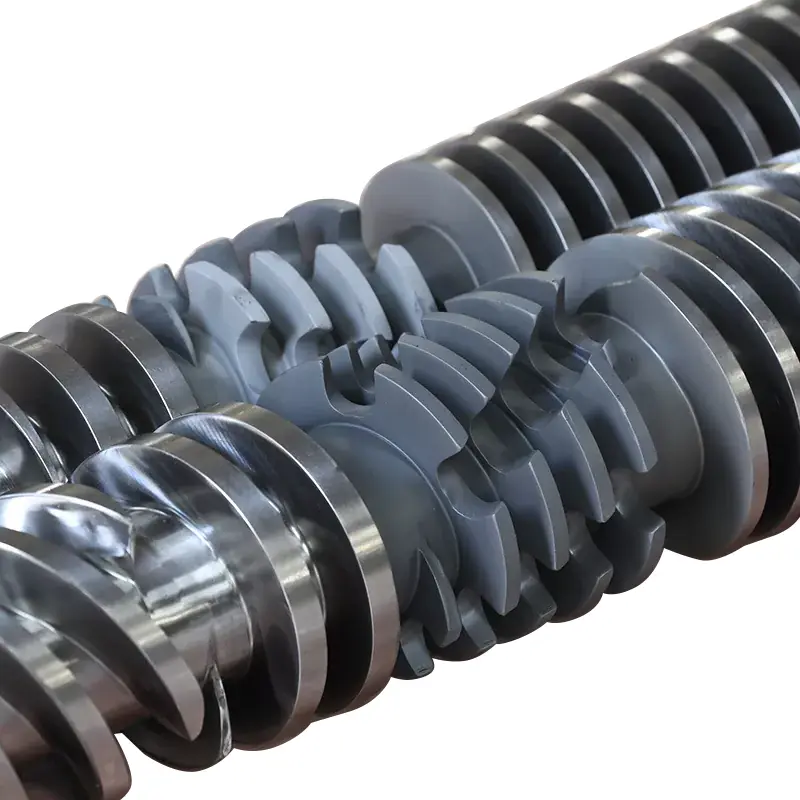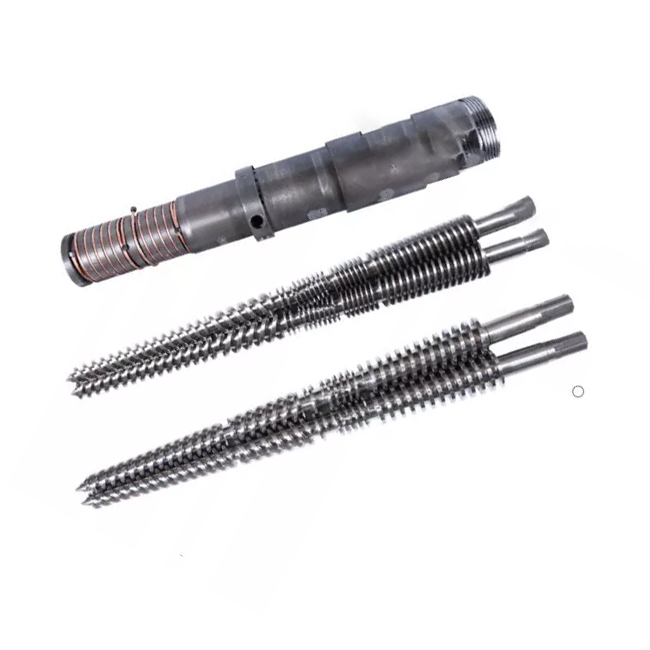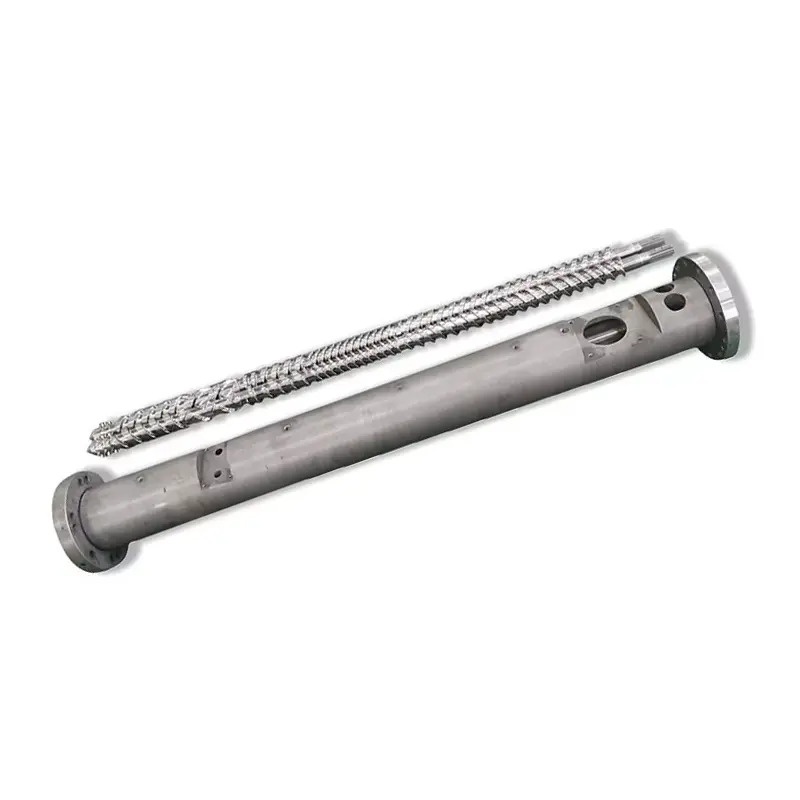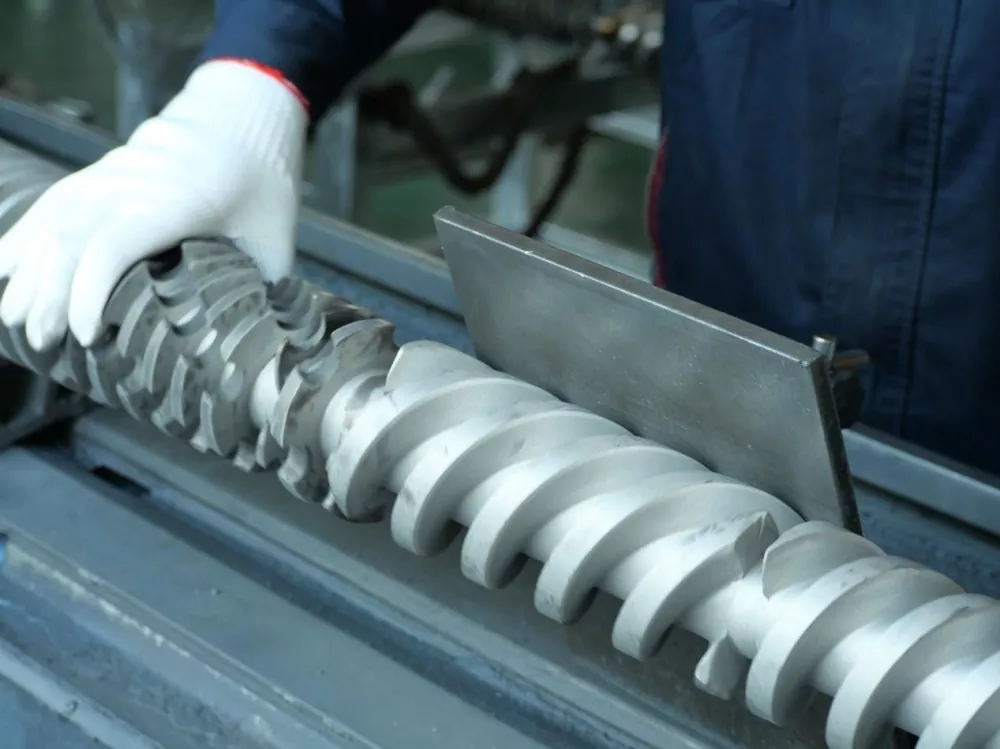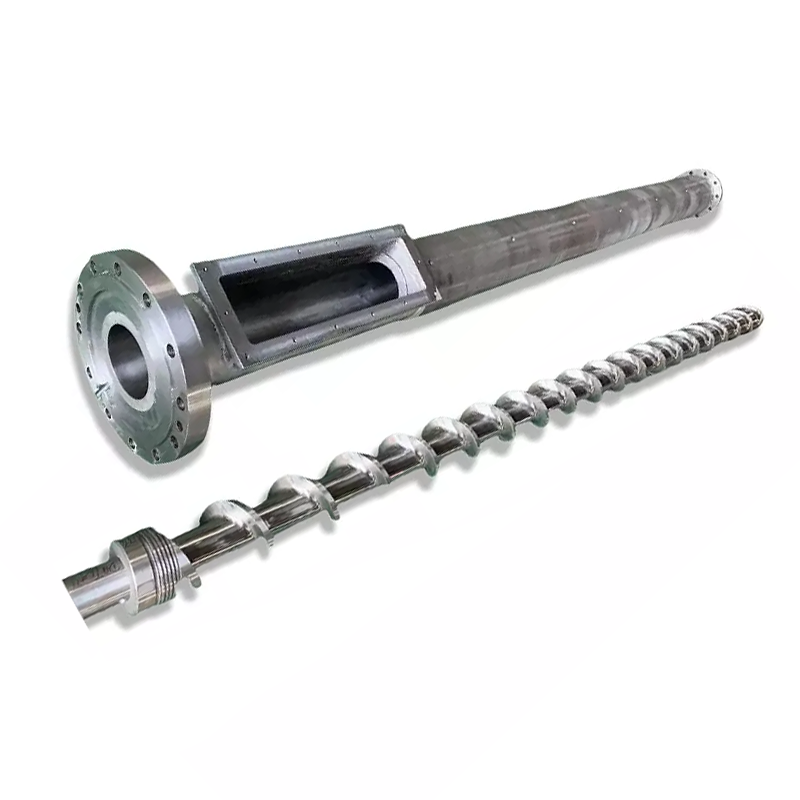
Твойшнековый цилиндр для литья под давлениемопределяет качество плавления, консистенцию впрыска и время цикла. Ниже: как выбрать геометрию и обработку поверхности для вашей смолы, как поддерживать набор и как отследить дефект до винта, цилиндра или контрольного кольца, вместо того, чтобы искать его в настройках машины. Наши инжекционные шнеки из азотированного 38CrMoAlA имеют азотированный слой толщиной 0,5–0,8 мм при 950–1050 HV, подходят для полиэтилена, ПП, полистирола и АБС-пластика и обрабатывают до 30 % стекловолокна. Кроме того, или при использовании агрессивной смолы канал ствола требует напыления твердого сплава до твердости 62 HRC. Если выходной сигнал упал и циклы растянулись, прочтите таблицу устранения неполадок, прежде чем прикасаться к другой уставке.

Что такое винтовой цилиндр для литья под давлением?
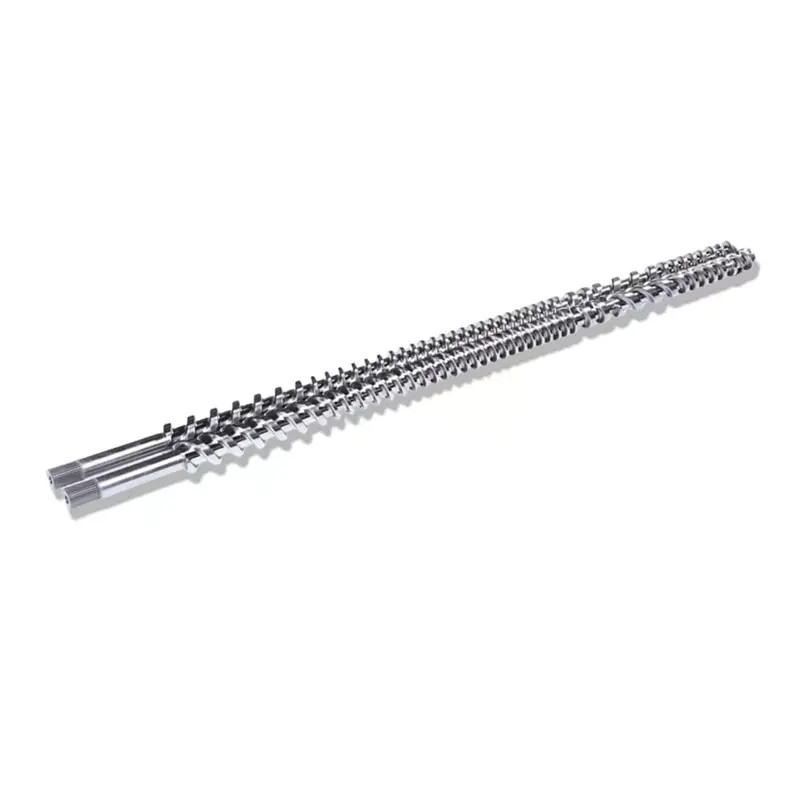
Шнек и цилиндр образуют узел пластификации термопластавтомата. Вместе они берут твердые гранулы из бункера, плавят их, смешивают до однородного расплава, отмеряют точную порцию и впрыскивают эту порцию в форму. Каждая деталь, производимая вашей машиной, проходит через эту пару.
Формовщики заменяют сопла, настраивают формы и регулируют температуру в течение нескольких недель, прежде чем осмотреть установку пластификации. Этот порядок обратный. Когда шнек или цилиндр изнашиваются, никакая уставка на контроллере не возвращает процесс обратно.
Роль винта в пластификации
Большую часть плавления осуществляет шнек, а не ленты нагревателя. Нагрев ствола вносит свою лепту, но доминирующим механизмом плавления являетсясдвиговое тепло: винт притягивает полимер к горячей стенке ствола, а трение генерирует тепло внутри самого материала. Вот почему геометрия шнека меняет температуру плавления, даже если ваши заданные значения не меняются.
Винт также измеряет выстрел. Он вращается для пластификации, втягивается, когда расплав собирается перед наконечником, а затем останавливается. Расстояние, на которое он втянут, соответствует размеру вашего выстрела. Любая утечка расплава назад по скребкам или за контрольное кольцо искажает результаты измерений.
Наконец, винт вводит. Он перестает вращаться и движется вперед, как плунжер, выталкивая расплав через сопло. Эта двойная роль — вращение и возвратно-поступательное движение — отличает инъекционный шнек от экструзионного шнека.
Роль ствола в теплопередаче и удержании тепла
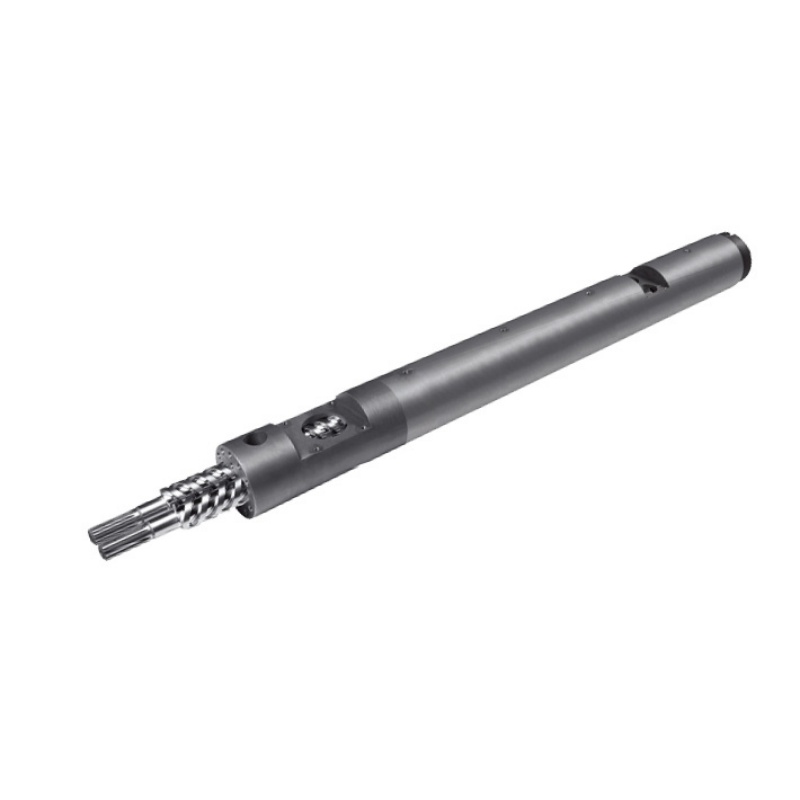
Ствол представляет собой прецизионный сосуд под давлением с подогреваемым каналом ствола. Он выдерживает давление впрыска, передает тепло от лент в полимер и образует твердую стенку, о которую винт срезает материал.
Его отверстие должно оставаться круглым, прямым и герметичным. Когда канал ствола изнашивается, зазор между витком винта и стенкой ствола увеличивается. При этом расплав стекает по скребкам назад, а не вперед, и скорость пластификации падает.
Нагрев ствола зональный, обычно подающий, компрессионный и дозирующий, каждый со своим контроллером и термопарой. Смещенная термопара в одной зоне может варить материал месяцами, пока на дисплее будет нормально.
Как винт и ствол работают вместе как система
Две части работают как согласованная пара, и число, описывающее пару, равнорадиальный зазор: половина разницы между диаметром отверстия ствола и диаметром витка винта.
Клиренс небольшой по конструкции. Эмпирическое правило для нового набора составляет примерно 0,001 дюйма зазора с каждой стороны на каждый дюйм диаметра винта. На винте диаметром 60 мм (около 2,36 дюйма) посадка составляет около 0,06 мм с каждой стороны. Ваш чертеж сборки является авторитетным, и он всегда должен быть номером, по которому вы сверяете.
Этот небольшой разрыв действительно работает. Это заставляет полимер скользить по стенке ствола, а не проскальзывать мимо него. Увеличьте зазор вдвое, и сдвиг ослабнет, плавление замедлится, производительность упадет, и машина попытается компенсировать это за счет тепла, в котором она не нуждается.
Замена одной детали редко помогает исправить изношенную пару. Новый винт внутри изношенного ствола восстанавливает лишь половину утраченного зазора, а несоответствие изнашивает новую деталь быстрее, чем следовало бы.
Анатомия винта для литья под давлением
Стандартный инъекционный винт делится на три зоны плюс узел наконечника. У каждой зоны есть своя задача, и каждая из них терпит неудачу, которую вы можете распознать.
| Зона | Глубина канала | Работа | Как выглядит неудача |
|---|---|---|---|
| Кормить | Глубокий | Принимайте пеллеты и транспортируйте их вперед. | Прерывистость, голодание, неустойчивое питание, непостоянное восстановление. |
| Сжатие (переход) | обмеление | Уплотните и расплавьте полимер о стенку ствола. | Не плавится, плохое перемешивание, эта зона изнашивается первой. |
| Измерение | Мелкий | Гомогенизируйте и перекачивайте однородный расплав. | Изменение выстрела, скачки температуры |
| Наконечник и контрольное кольцо | — | Уплотнение против обратного потока во время инъекции | Дрейф размера выстрела, короткие удары, потеря амортизации |
Зона подачи
Глубокие каналы захватывают пеллеты из горловины бункера и перемещают их вперед в виде твердых частиц. Эта зона не сильно плавится. Это передает.
Проблемы с кормом маскируются под проблемы с плавлением. Если пеллеты застревают в горловине или секция подачи слишком горячая, а пеллеты размягчаются и рано прилипают, шнек выходит из строя. Время восстановления колеблется, а вместе с ним и размер выстрела. Прежде чем обвинять геометрию, проверьте охлаждение подающего канала.
Зона сжатия (перехода)
На этом участке русло мелеет. Это обмеление прижимает полимер к горячей стенке ствола и генерирует тепло сдвига, которое и плавит.
Зона сжатия – это место, где концентрируется износ. Здесь пики давления, и абразивные наполнители здесь шлифуются сильнее всего. Когда вы измеряете изношенный винт, именно здесь вы в первую очередь найдете цифры.
Зона измерения
Неглубокие каналы постоянной глубины гомогенизируют расплав и перекачивают его вперед при постоянном давлении. Эта зона определяет последовательность ударов.
Износ зоны дозирования проявляется в виде изменения дроби и повышения температуры расплава при одних и тех же заданных значениях. Винт работает сильнее, чтобы переместить тот же материал.
Винтовой наконечник, контрольное кольцо и обратный клапан
Узел обратного кольца, иногда называемый обратным клапаном, заслуживает большего внимания, чем он получает. Он располагается на кончике винта и выполняет одну функцию: во время впрыска он герметизируется, поэтому расплав попадает в форму, а не обратно на винт.
Когда он перестает закрываться, вы получаете вариацию размера выстрела, короткие удары и исчезающую подушку. В погоне за этим формовщики тратят недели на регулировку давления впрыска, времени выдержки и температуры. Ничего из этого не работает, потому что расплав выходит назад, мимо изношенного кольца.
Три сигнала указывают именно на контрольное кольцо. Амортизация меняется от выстрела к выстрелу, а не остается постоянной. Вес дроби изменяется, в то время как машина сообщает о нормальном восстановлении. И повторяемый процесс внезапно становится беспорядочным без изменения смолы или настройки.
Ключевые параметры геометрии винта
Четыре цифры описывают инъекционный шнек. Поймите их, и предложение поставщика перестанет быть черным ящиком.
Соотношение L/D: определение, формула и рекомендуемые значения в зависимости от смолы
Соотношение L/D— рабочая длина винта, деленная на его внешний диаметр. Винт, длина которого в 22 раза превышает ширину, имеет соотношение L/D 22:1. Формула представляет собой простое деление L на D, и соотношение зависит от размера: винт диаметром 50 мм при соотношении 22:1 имеет рабочую длину 1100 мм.
L/D контролирует, сколько места имеет шнек для плавления, смешивания и гомогенизации. Чем дольше, тем выше плавимость и лучшее перемешивание. Чем короче, тем меньше время пребывания, что защищает термочувствительные смолы.
Инъекционные шнеки короче экструзионных. Шнек готовит один выстрел за раз, а не качает непрерывно, а материал между выстрелами находится в стволе. ВЛитье под давлением с соотношением L/DНа практике соотношение большинства машин находится в диапазоне от 18:1 до 25:1, причем на машинах общего назначения обычно используется соотношение от 20:1 до 22:1.
Термочувствительные смолы, такие как ПВХ, предпочитают более короткий конец, поэтому материал меньше времени остается горячим. Конструкционные пластмассы, требующие тщательного плавления, предпочитают более длинный конец. Наше руководство по соотношению L/D подробно описывает компромиссы.
Степень сжатия: как она влияет на теплоту сдвига и качество расплава
Степень сжатиясравнивает глубину канала в зоне подачи с глубиной канала в зоне измерения. Шнек, у которого канал подачи в три раза глубже дозирующего канала, имеет степень сжатия 3:1.
Коэффициент сжатия определяет, насколько сильно винт обрабатывает материал. Более высокое сжатие означает больший сдвиг, большее механическое нагревание и более агрессивное плавление. Более низкое сжатие бережно относится к полимеру.
Сопоставьте его со смолой, а не с предпочтением большего числа. Полиолефинам низкой вязкости необходим положительный сдвиг для чистого плавления. Термочувствительные смолы, такие как ПВХ, ПК и ПОМ, разлагаются под действием сдвига, что полиэтилен не выдерживает. Наше руководство по степени сжатия работает во всех диапазонах.
Глубина полета, ширина канала и их влияние на выходную мощность
Степень сжатия — это коэффициент, и два винта с одинаковым коэффициентом могут вести себя по-разному. Абсолютная глубина имеет значение.
Глубокий дозирующий канал перемещает больше материала за один оборот, повышая скорость пластификации, но перемешивает менее тщательно и обеспечивает менее однородный расплав. Неглубокий дозирующий канал лучше смешивает и обеспечивает более постоянную температуру при более низкой производительности за оборот.
Ширина лопасти и угол спирали влияют на эффективность транспортировки и на сдвиг, который материал испытывает при приземлении. Это детали конструкции, которые вы указываете, описывая свой процесс проектировщику винтов, а не цифры, которые вы должны выбирать из таблицы.
Соотношение диаметра винта и размера порции
Диаметр винта определяет мощность выстрела машины. Винт большего размера вытесняет больший объем на миллиметр хода вперед, поэтому он обеспечивает более крупный выстрел.
Практическое правило — это диапазон комфорта, а не жесткий предел. Выполните выстрел, при котором используется лишь небольшая часть емкости ствола, и материал находится в стволе слишком долго, подвергаясь циклическому нагреву и разлагаясь. Работайте почти на полную мощность, и вы потеряете амортизацию, необходимую для стабильной упаковки.
Большинство формовщиков нацелены на выстрел где-то в середине полезного диапазона ствола. Если ваша деталь находится за пределами этой полосы, правильное решение — это винт другого диаметра, а не более жесткая настройка станка.
Вот наша опубликованная таблица размеров, которая показывает, как мощность выстрела зависит от размера шнека и ствола во всей производимой нами линейке. Используйте его, чтобы найти свою машину или проверить правильность диаметра, который вам предлагает поставщик.
| Выстрел (г) | Винт Ø × длина (мм) | Ø ствола × длина (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | 85 × 860 |
| 60–125 | Φ35 × 910 | 85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | 60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | 85 × 2300 | Φ190 × 1900 |
| 200–300 | 90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | 230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | 256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | 270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Из этого следует извлечь две вещи. Мощность выстрела увеличивается с диаметром, как того требует физика. Вместе с этим растет и внешний диаметр ствола, поэтому винт большего размера никогда не является бесплатной модернизацией: это другой типоразмер машины.
Типы шнеков для литья под давлением: какой из них вам нужен?
Пять семейств винтов подходят практически для любого применения впрыска. Выбор зависит от вашей смолы и требований вашей детали.
| Тип винта | Что он делает | Лучшее для | Слабость |
|---|---|---|---|
| Общего назначения (GP) | Один полет, три стандартных зоны | ПЭ, ПП, ПС, АБС, большинство товарных смол. | Компромиссная геометрия; борется с требовательными смолами |
| Барьер | Второй пролет отделяет твердый слой от ванны расплава | Лучшее плавление, более высокая производительность, неплавящиеся детали | Стоит дороже; перебор с легкими смолами |
| Смешивание / компаундирование | Добавляет разделы Мэддока или микширования булавок. | Цветная маточная смесь, наполненные компаунды, детали, чувствительные к разводам | Дополнительный сдвиг; не подходит для термочувствительных смол |
| Вентилируемый (двухступенчатый) | Зона декомпрессии и вентиляционное отверстие отводят летучие вещества. | Гигроскопичные смолы, для которых сушка нецелесообразна. | Сложный; вентиляционное отверстие может пускать слюни, если оно не соответствует |
| для ПВХ | Низкое сжатие, полированные поверхности, отсутствие мертвых зон. | Жесткий и гибкий ПВХ. | Специально построенный; не универсальный винт |
Винт общего назначения (GP): самый распространенный, лучший для чего?
Винт GP — это компромисс, и хороший. Он приемлемо работает с полиэтиленом, полистиролом, полистиролом и АБС-пластиком, что подходит для формования большинства товаров. Производители машин поставляют его в стандартной комплектации, поскольку это самый безопасный вариант по умолчанию, когда они не знают, что вы будете запускать.
Компромисс будет стоить вам дорого, если смола станет требовательной. Винт GP на стеклонаполненном нейлоне быстро изнашивается. Винт GP на жестком ПВХ ухудшает качество материала. Винт GP, нажатый на максимальную производительность при обработке тонкостенной детали, обеспечивает расплавление. Если что-то из этого описывает ваш процесс, специально изготовленный винт окупается только за счет металлолома.
Барьерный шнек: лучшее разделение расплава и гомогенность
Барьерный шнек добавляет второй пролет через зону плавления. Этот полет физически отделяет оставшиеся твердые гранулы от уже образовавшегося расплава и удерживает твердые частицы прижатыми к горячей стенке барабана, где они продолжают плавиться.
Без барьера твердые частицы прячутся внутри ванны расплава, изолированные от стенки, и могут дойти до сопла в нерасплавленном виде. С одним из них плавление завершается более полно и последовательно.
Результатом является лучшая однородность расплава при той же или более высокой производительности, что проявляется в меньшем количестве нерасплавок, более строгом контроле впрыска и более широком технологическом окне. Формовщикам, производящим тонкостенную упаковку, оптические детали или что-либо нечувствительное к плавлению, следует запросить одно по имени.
Шнек для смешивания/смешивания: для наполненных и цветных маточных смесей
Смесительные шнеки добавляют специальную секцию смешивания, обычно рядом с наконечником. Секции Мэддока (рифленые) проталкивают расплав через узкие зазоры, разбивая нерасплавленные частицы сдвигом. Штифтовые смесители разделяют и рекомбинируют поток, распределяя цвет и наполнитель.
Используйте его, когда цветные полосы являются проблемой качества, когда дисперсия маточной смеси имеет значение или когда распределение наполнителя влияет на производительность детали. Компромиссом является дополнительный сдвиг, который делает секции смешивания неправильным выбором для термочувствительных смол, которые уже близки к пределу разложения.
Вентилируемый/дегазационный шнек: для гигроскопичных смол
Вентилируемый винт работает в два этапа. Первая ступень плавится, затем канал резко углубляется, в результате чего давление расплава в вентиляционном отверстии, вырезанном в стволе, падает почти до нуля. Туда уходят влага и летучие вещества, часто под вакуумом. На втором этапе затем восстанавливается давление расплава для впрыска.
Это работает для гигроскопичных смол, сушка которых нецелесообразна или ненадежна. Это также несет в себе риск: если две ступени не совпадают, из вентиляционного отверстия вместо газа выталкивается расплав. Вентилируемый винт и вентилируемый ствол должны проектироваться вместе, поэтому они указываются в комплекте, а не дооснащаются случайно.
Конструкция винтов для ПВХ: почему стандартные винты не подходят для ПВХ
Жесткий ПВХ наказывает стандартный винт сразу двумя способами. Он разлагается под действием сдвига, выделяя хлористый водород, который затем разъедает сталь, на которой он находится. Повреждения начинаются еще до того, как оператор увидит дефект.
Винт из ПВХ отвечает обеим угрозам. Низкое сжатие обеспечивает плавный сдвиг. Полированные поверхности и геометрия без мертвых зон предотвращают застаивание и приготовление материала. При обработке поверхности комплекту почти всегда требуется устойчивость к коррозии, а не только износостойкость. НашВинтовая направляющая из ПВХохватывает химию, и нашиконические двухшнековые стволыподавать ПВХ на стороне экструзии.
Как правильно выбрать винтовой цилиндр для вашей смолы
Выбор смолы определяет все остальные решения на странице: геометрию, сталь и поверхность. Прочтите таблицу, затем прочитайте примечания под ней, потому что примечания содержат предупреждения.
| Смола | Типичный L/D | Типичная степень сжатия | Тип винта | Особые примечания |
|---|---|---|---|---|
| ПП/ПЭ | 20:1 – 22:1 | 2,5:1 – 3,5:1 | ГП или барьер | Прощающий. Для чистого плавления необходим положительный сдвиг |
| ПС/БЕДРА | 20:1 – 22:1 | 1,8:1 – 2,5:1 | врач общей практики | Низкая вязкость, легко плавится. Мягкое перемешивание на бедрах |
| АБС | 20:1 – 24:1 | 2,0:1 – 2,5:1 | ГП или барьер | Аморфный. Наблюдайте за сдвигом тепла, легко видны полосы |
| ПК и инженерные пластики | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Барьер или GP, низкий сдвиг | Высокая температура плавления, узкое окно. Более длинный L/D, мягкое сжатие |
| ПВХ жесткий | 18:1 – 20:1 | 1,6:1 – 2,5:1 | для ПВХ | Устойчивость к коррозии не является обязательным условием. Короткое время пребывания |
| ПВХ гибкий | 18:1 – 20:1 | 2,0:1 – 2,8:1 | для ПВХ | Более снисходительный, чем жесткий, но все еще едкий |
| ПЭТ (преформа) | 20:1 – 24:1 | Низкое и точное дозирование | Специально созданный ПЭТ | Высушите его или испортите. Низкий сдвиг, минимальная стойкость, полированные поверхности. |
| ПОМ (ацеталь) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, низкий сдвиг | Резко ухудшается при перегреве. Точный контроль температуры |
| Стеклонаполненный/абразивный | На базовую смолу | На базовую смолу | Тип основания + твердая поверхность | Геометрия повторяет базовую смолу.поверхностьвот что изменится: стань биметаллическим |
Как использовать эту таблицу:это типичные опубликованные диапазоны и отправные точки, а не спецификации. Ваша машина, ваша марка, ваша деталь и ваша производительность меняют цифры. Конструктор винтов проверяет окончательную геометрию на соответствие вашему реальному процессу. Никогда не заказывайте из общего стола без этого разговора.
ПП и ПЭ: полукристаллические, умеренный сдвиг.
С полиолефинами дело обстоит проще. Они выдерживают сдвиг, плавятся в широком окне и прощают винт GP. Сжатие от умеренного до высокого работает хорошо, потому что этим смолам с низкой вязкостью необходим положительный сдвиг для чистого плавления, а не проскальзывания в полурасплавленном состоянии.
Увеличьте производительность при работе с тонкими стенками, и барьерный шнек оправдает свои затраты, обеспечивая более полное плавление при той же скорости.
ABS и PS: аморфные, следите за сдвигом тепла
Аморфные смолы размягчаются в определенном диапазоне, а не плавятся в острой точке. PS работает при низкой степени сжатия, потому что он легко плавится. ABS требует большего ухода: при разрушении на нем появляются полосы и люфты, и причиной этого обычно является нагрев.
Если детали ABS имеют полосы и ваши настройки выглядят правильно, заподозрите сдвиг, прежде чем заподозрить сушилку. Агрессивная степень сжатия термочувствительной аморфной смолы создает свои собственные дефекты.
ПК и инженерные пластмассы: высокая температура, более длительный срок службы
ПК, нейлон, ПБТ и их родственники плавятся при высоких температурах и разлагаются примерно выше этой температуры. Им требуется тщательное плавление, что требует более длительного L/D, но они также наказывают за время пребывания, что противоречит хранению расплава в большой бочке.
Разрешение больше L/D при мягком сжатии и правильном размере кадра. Ошибочно укажите размер порции на ПК, и материал будет подвергаться нагреванию до тех пор, пока не пожелтеет, независимо от того, насколько хорош винт.
ПВХ жесткий и гибкий: критическая устойчивость к коррозии
Все вышесказанное о ПВХ относится и к выбору. Жесткий ПВХ находится на нижнем конце как L/D, так и сжатия, потому что время и сдвиг являются врагами. Обработка поверхности должна противостоять коррозии, а не только истиранию, и это меняет выбор сплава внутри биметаллического ствола.
ПЭТ и ПОМ: низкий сдвиг, точный контроль температуры
ПЭТ гигроскопичен. Вода в расплаве гидролизует полимерные цепи, снижает характеристическую вязкость и делает заготовки хрупкими и мутными, в то время как машина выглядит так, как будто она работает нормально. Высушите смолу должным образом, используйте низкий сдвиг, сохраняйте стойкость короткой и отполируйте поверхности, чтобы не образовывались отложения.
ПОМ выдерживает обычное сжатие, но резко разрушается при перегреве, и продукты его распада опасны. Контроль температуры и соблюдение времени выдержки имеют большее значение, чем продуманная геометрия.
Стеклонаполненные и абразивные материалы: линия 30%
Вот самое четкое правило на этой странице, и это число, а не чувство.Стекловолокно до 30%: с этим справляется азотированный комплект 38CrMoAlA.Мы создаем и оцениваем наши азотированные инжекторные винты именно для этого, закаливаем и отпускаем, а затем подвергаем газовому азотированию до толщины 0,5–0,8 мм при 950–1050 HV.
При содержании стекла более 30% или с минеральным наполнителем и антипиреном сверху поверхность должна быть изменена.Азотированный корпус представляет собой диффузионный слой, и абразивный наполнитель прорезает его гораздо быстрее, чем того заслуживает сталь под ним.
Именно тогдабиметаллический винтовой стволперестает быть модернизацией и становится правильной спецификацией: твердый сплав напыляется по всему периметру зоны износа канала ствола, доводя внутреннюю твердость до 62 HRC. Геометрия по-прежнему повторяет базовую смолу. Меняется только поверхность. Нашбиметаллическая и азотированная направляющаяработает через логику затрат.
Типы стволов, материалы и обработка поверхности
Ствол не выходит из строя кардинально. Он открывается тихо и забирает с собой ваши результаты. Материал и поверхность решают, сколько времени это займет.
Стандартный ствол из азотированной стали: применение и ограничения
Азотирование приводит к диффузии азота на поверхность стали, образуя твердый корпус. Мы подвергаем наши инжекционные шнеки из 38CrMoAlA газовому азотированию при температуре 500–560 °C, получая азотированный слой толщиной 0,5–0,8 мм при 950–1050 HV. Это повышает износостойкость на 30–40 % по сравнению с необработанной сталью.
Базовая сталь сначала подвергается закалке и отпуску, что само по себе повышает сопротивление сдвиговому износу на 50%. Вместе эти два этапа обеспечивают срок службы некоррозионных смол, таких как полиэтилен и полипропилен, примерно 10 000–20 000 часов.
Его пределом является глубина корпуса. Как только абразивный износ прорезает азотированный слой, более мягкий сердечник под ним быстро изнашивается. Мы оцениваем наши азотированные инъекционные шнеки для компаундов, армированных стекловолокном, до 30 % (например, PA плюс стекловолокно). Выше этого или на коррозионно-активных смолах азотированный корпус не имеет аналогов, и поверхность приходится менять.
Биметаллический ствол: конструкция, стоимость и когда это окупится
Биметаллический ствол имеет корпус из легированной стали и вплавляет в канал ствола отдельный износостойкий сплав. На наши стволы мы напыляем твердый сплав по всему кругу зоны износа канала ствола, доводя внутреннюю твердость до 62 HRC.
Это другой вид защиты от азотирования. Азотированный корпус представляет собой диффузионный слой, измеряемый долями миллиметра. Отверстие из напыленного или наплавленного сплава представляет собой слой другого металла, и абразивный наполнитель должен пройти через него.
Сплав подбирается по угрозе. Поверхности с высоким содержанием карбида и карбида вольфрама устойчивы к истиранию от стекла и минеральных наполнителей. Никельсодержащие сплавы устойчивы к коррозии со стороны ПВХ и огнезащитных составов. Выберите неправильный сплав, и вы заплатите за биметаллический ствол, который решит не ту проблему.
Это окупается, когда ваш корм является абразивным или коррозионным. Арифметика проста: если биметаллический набор служит в несколько раз дольше, чем азотированный, на вашем материале, более высокая закупочная цена делится на меньшие затраты в год, прежде чем вы подсчитаете брак и простои, которых вы избежите.
Сегментированный против монолитного ствола: гибкость против точности
Монолитный (цельный) ствол вытачивается из единого корпуса. Он лучше всего сохраняет прямолинейность и концентричность, и это норма для литья под давлением, где точность обеспечивает постоянство формы.
Сегментированные стволы соединяются болтами из секций, что позволяет заменить изношенную секцию, не разбирая весь ствол, и позволяет гибко располагать вентиляционные отверстия. Торговля — это выравнивание: каждое соединение — это возможность смещения, и литьевые машины менее прощают это, чем экструдеры для компаундирования.
Базовая сталь и варианты поверхности, которые на ней располагаются
38CrMoAlA— это базовая сталь, из которой мы изготавливаем наши шнеки для литья под давлением, и по какой-то причине она используется в отрасли по умолчанию. Его хром-молибден-алюминиевый состав предназначен для азотирования: алюминий образует твердые, стабильные нитриды в корпусе, в то время как сердечник остается прочным.
Основная сталь несет механическую нагрузку. Поверхность поверх него подвергается износу, и именно здесь заключается настоящий выбор. Какпроизводитель винтовых бочекмы поставляем полный спектр наземных средств, и каждый из них отвечает на разные угрозы:
- Азотирование— слой 0,5–0,8 мм при 950–1050 ВН. Чистые смолы, стекловолокно до 30%.
- Биметаллическая наплавка— твердый сплав, наплавленный по зоне износа канала ствола, твердостью 62HRC. Абразивная и коррозионная работа.
- Напыление карбида вольфрама— для самых тяжелых случаев истирания.
- Хромирование— гладкая, удобная для высвобождения поверхность. Помогает при изменении цвета и прилипании, а не при сильном истирании.
- Нержавеющая сталь- когда главным требованием является устойчивость к коррозии или чистота материала, а не износ.
В нашем справочнике по материалам винтовых цилиндров полностью сравниваются базовые стали.
Сравнение обработки поверхности
| Материал/обработка | Твердость | Износостойкость | Коррозионная стойкость | Лучшее для |
|---|---|---|---|---|
| 38CrMoAlA, азотированный | 950–1050 HV, слой 0,5–0,8 мм. | Хороший | Умеренный | ПЭ, ПП, ПС, АБС; стекловолокна до 30%. Экономический дефолт |
| Биметаллическая наплавка | Отверстие до 62HRC | Отличный | Хороший | Стеклонаполненные более 30%, минеральные, перешлифованные, абразивные. |
| Напыление карбида вольфрама | Очень высокий | Отличный | Хороший | Самые тяжелые случаи истирания |
| Наплавка сплавом на основе никеля | Выбирается для каждой рецептуры | Хороший | Отличный | ПВХ, фторполимеры, антипирены |
| Твердое хромирование | Твердый, очень тонкий | Умеренный | Хороший | Плавное высвобождение, более легкая смена цвета, антипригарное покрытие. |
| Нержавеющая сталь | За класс | Умеренный | Отличный | Приложения, ориентированные на коррозию или чистоту |
Укажите поверхность для самого грязного корма, по которому будет проходить линия, а не для самого чистого. Выбор чистого случая — это наиболее распространенный способ преждевременного прекращения работы нового набора.
Техническое обслуживание: как получить каждый час, который может дать набор
Техническое обслуживание не обращает вспять износ. Это не позволяет вам добавлять предотвратимый износ поверх неизбежного и дает вам данные для планирования замены, а не реагирования на нее.
Контрольный список плановых проверок
| Частота | Что проверить | Почему |
|---|---|---|
| Каждую смену | Температура плавления в сравнении с нормальной, время восстановления, консистенция подушки, нагрузка двигателя | Они смещаются до появления дефектов. |
| Каждое изменение материала или цвета | Полностью очистить; проверьте продувку на наличие черных пятен или испорченного материала | Пятнышки означают мертвые зоны или деградацию где-то. |
| Ежемесячно | Проверьте термопары и ленты нагревателей; проверь охлаждение подающего канала | Смещенный датчик готовит материал месяцами незаметно |
| Всякий раз, когда винт вынут | Измерьте внешний диаметр лёта и внутренний диаметр ствола в отмеченных местах; осмотреть стопорное кольцо | Винт уже вынут. Десять минут измерения — бесплатные данные |
| Не реже одного раза в год (абразивный или коррозионный режим) | Плановая тяга: полное измерение износа, проверка соосности, запись показаний. | Наполнители, ПВХ и перешлифованные детали изнашиваются гораздо быстрее, чем чистая смола. |
Правильная процедура очистки при смене смол или цветов
Производите продувку перед каждой остановкой и каждой перестановкой, без исключения в напряженные дни. Материал, оставленный для охлаждения внутри ствола, разлагается, припекается на поверхностях и позже возвращается в виде черных пятен на детали клиента.
Используйте коммерческий чистящий состав при изменении цвета, при отключении оборудования и перед переходом на термочувствительный полимер. Virgin PE или PP обеспечивает рутинный переход между совместимыми материалами. Высокотемпературные смолы, такие как ПК и ПММА, удерживаются сильнее и требуют более агрессивной очистки.
Очистите систему перед выключением, а не только перед запуском. То, что вы оставляете в бочке для охлаждения, становится проблемой, с которой вы будете бороться при следующем запуске.
Как измерить зазор между винтом и стволом
Это измерение, которое превращает мнение в факт, и большинство магазинов игнорируют его.
- Вытащите и очистите винт.Горячий, латунными или медными инструментами. Никогда не используйте стальные скребки, которые режут обрабатываемую поверхность, от которой зависит винт.
- Отметьте позиции измеренияпо рабочей длине: подача, переход и дозирование как минимум.
- Измерьте наружный диаметр полетас помощью наружного микрометра в каждом положении, снимая показания в нескольких точках по окружности, чтобы выявить неравномерный износ.
- Измерьте внутренний диаметр стволас нутромером в соответствующих положениях и глубинах.
- Рассчитайте радиальный зазор:вычтите наружный диаметр полета из внутреннего диаметра отверстия и разделите его на два.
- Сравните со сборочным чертежоми регистрируйте каждое показание с указанием даты и часов работы.
Интерпретируйте результат по исходному зазору, а не по универсальному числу. Полезное правило магазина: когда зазор увеличился примерно в два раза по сравнению со сборочной стоимостью или когда производительность заметно упала при той же скорости шнека, начните планировать замену. Наше пошаговое руководство по измерениям подробно описывает этот метод.
График очистки и типы чистящих соединений
Сопоставьте состав с заданием. Механический (безабразивный) очищает скраб с высокой вязкостью. Химические чистки воздействуют на разложившийся материал и углерод. Пенные продувки расширяются и достигают мертвых зон, которые не пропускает ламинарный поток.
Интервалы глубокой очистки зависят от смолы. Высокотемпературные полимеры быстрее накапливают углерод и требуют более частой глубокой продувки. Что бы вы ни бежали, соблюдайте график интервалов, а не ждите, пока черные точки запланируют его за вас.
Когда ремонтировать и когда заменять
Сравнивайте стоимость года обслуживания, а не два ценника. Реконструкция, которая стоит вдвое дешевле, но окупается треть года, — это замаскированный дорогостоящий вариант.
Ремонт наклоняется вправокогда износ размерный и умеренный, основной металл цел, это первый ремонт, и геометрия по-прежнему соответствует вашей смоле.
Замена наклоняется вправокогда коррозия зашла глубоко, когда винт уже ремонтировался ранее, когда ваш материал изменился и старая геометрия больше не подходит, или когда набор имеет обычный размер, цена замены которого близка к стоимости ремонта.
В нашем руководстве по ремонту и замене представлена полная таблица решений.
Правильное хранение и обращение с запасными винтовыми стволами
Запасной комплект будет полезен только в том случае, если он будет прямым и чистым, когда он вам понадобится. Храните винты горизонтально с опорой по всей длине, никогда не опираясь на кончик. Покройте их слоем ржавчины, держите закрытыми и храните вместе с деталью спецификацию и измеренные значения твердости.
Стратегия ротации запасных комплектовстоит больше, чем любая плата за ускорение, и почти ни один поставщик вам этого не скажет. Купите замену до того, как текущий комплект выйдет из строя. Запустите новый комплект, отправьте старый на восстановление, пока производство продолжается, и храните восстановленный комплект на полке в качестве запасного.
Теперь у вас есть ротация без незапланированных простоев, и каждая будущая замена происходит по вашему графику, а не в 2 часа ночи в субботу. Стратегия требует одного набора оборотного капитала и окупает его, когда сбой не происходит в первый раз.
Это процесс или машина? Ворота принятия решений
Вот раздел, который не написал ни один конкурент, и он сэкономит вам больше времени, чем остальная часть этого руководства вместе взятая.
При появлении дефекта литья большинство бригад обращаются к настройкам машины. Температура, противодавление, скорость впрыска, время выдержки. Иногда это правильно. Но когда узел пластификации изнашивается, никакие настройки не восстанавливают процесс, и недели уходят в поиски, которые никогда не увенчаются успехом.
Запустите этот вентиль, прежде чем коснуться другой уставки.
1. Что-нибудь изменилось?Новая партия смолы, новый краситель, новый коэффициент измельчения, новая форма, настройки, которые кто-то настраивал? Если да, гонитесь за переменами. Это проблема процесса, пока не доказано обратное.
2. Дефект появился внезапно или закрался в течение нескольких недель?Внезапное появление указывает на изменение или поломку компонента. Постепенное изнашивание. Одежда не приходит в одночасье.
3. Последовательна ли подушка при каждом выстреле?Непоследовательная подушка — это говорящее контрольное кольцо. Осмотрите его прежде всего.
4. Упала ли производительность при той же скорости винта или время восстановления увеличилось?Оба указывают на зазор, что означает износ винта или ствола. Настройки не могут восстановить утраченный зазор.
5. Повышается ли температура расплава при неизмененных заданных значениях?Винт генерирует дополнительное тепло сдвига, обычно потому, что он сильнее работает с изношенным зазором.
6. Возвращаются ли черные точки после каждой чистки?Материал застревает в мертвой зоне. На более старых моделях эта мертвая зона часто представляет собой изношенный зазор, содержащий деградировавший расплав.
Три или более ответа «да» на вопросы с 3 по 6 означают, что машина сообщает вам, что узел пластификации изношен. Перестаньте тюнинговать. Вытащите винт и измерьте его.
Измерение занимает час. Гонка за механическим дефектом через настройки занимает недели, и дело никогда не сходится, потому что ответа никогда не было в контроллере.
Руководство по устранению неполадок с таблицей первопричин
Каждый дефект, указанный ниже, может возникнуть в результате технологического процесса или механического износа. В таблице названывинт и стволосновная причина, потому что это половина, которую все остальные упускают из виду.
| Проблема | Симптом | Основная причина винта/цилиндра | Корректирующие действия |
|---|---|---|---|
| Черные полосы/следы ожогов | Темные пятна или полосы на детали; хуже после остановки | Деградировавший материал застрял в изношенном зазоре или мертвой зоне; забитые отверстия; поврежденная поверхность винта | Глубокая чистка. Если пятнышки вернутся, потяните и осмотрите. Проверьте наличие задиров и износа зазора. Замените, если в наборе содержится материал. |
| Непостоянный размер выстрела/короткие удары | Вес выстрела смещается; Подушка меняется от выстрела к выстрелу | Контрольное кольцо не герметично(наиболее распространенный); изношенные звенья, позволяющие расплаву вытекать назад; канал ствола увеличенного размера | Сначала осмотрите стопорное кольцо. Затем измерьте зазор. Настройки не исправят протекающий обратный клапан |
| Повышение температуры плавления | Фактическая температура расплава выше заданных значений; обесцвечивание материала | Чрезмерный сдвиг из-за неправильной степени сжатия; изношенный зазор, усложняющий работу винта; дрейфующая термопара | Проверьте термопары. Проверьте скорость шнека и противодавление. Если геометрия смолы неправильная, исправьте это винтом. |
| Медленное восстановление/длительная пластификация | Время восстановления растягивается; время цикла увеличивается | Изношенный зазор, снижающий эффективность перекачки; проблема с разделом ленты; неправильная геометрия смолы | Сначала проверьте охлаждение питающего отверстия и подачу пеллет. Затем измерьте зазор по чертежу. |
| Возрастающая нагрузка двигателя/противодавление | Увеличение тока двигателя при постоянной мощности; сигнализация крутящего момента | Затягивание винта в отверстии (перекос, погнутый винт); чрезмерный сдвиг; сопротивление разрушенному материалу здания | Проверьте соосность и прямолинейность винтов. Погнутый винт изнашивает одну сторону канала ствола и разрушит и новый ствол. |
| Деградация/изменение цвета материала | Пожелтение, растекание, ломкость, запах | Слишком большое время пребывания (дробь слишком мала для ствола); стрижка слишком агрессивна; мертвые зоны, удерживающие материал | Проверьте соотношение размера выстрела и вместимости ствола. Уменьшите сдвиг. На термочувствительных смолах винт с более низкой степенью сжатия может быть единственным реальным решением. |
| Частично расплавляется/твердые частицы | Твердые пятнышки; линзообразные дефекты; слабые места | Недостаточная плавильная способность: слишком короткое L/D, неправильное сжатие, выходная мощность выходит за пределы того, что может расплавить шнек, или изношен зазор. | Уменьшите производительность или установите барьерный шнек. Если комплект изношен, никакая настройка не восстановит плавление. |
| Цветные полосы/плохая дисперсия | Неравномерный цвет; маточная смесь не диспергируется | Нет секции смешивания; изношенный винт плохо перемешивает; неправильный винт для наполненного или окрашенного состава | Укажите секцию микширования (Мэддок или штифт). Сначала убедитесь, что винт не просто изношен. |
Черные полосы или следы ожогов
Деградировавший полимер где-то застревает и рвется на куски. Классическими укрытиями являются изношенный зазор, зазубренное отверстие, поврежденное стопорное кольцо и любое мертвое место, где поток застаивается.
Сначала глубокая чистка. Если пятнышки появляются снова после тщательной очистки, это не просто остатки материала. Он непрерывно изготавливается в месте вашего станка, и вам нужно потянуть винт и найти его.
Непостоянный размер кадра или короткие кадры
Проверьте кольцо, прежде чем прикоснуться к настройке. Когда обратный клапан перестает герметично закрываться, расплав вытекает назад во время впрыска, и впрыск, который, по мнению машины, она измерила, не является впрыском, который получает форма.
В подарок — подушка. Последовательный процесс обеспечивает устойчивую подушку безопасности. Когда подушка перемещается от выстрела к выстрелу, плавление происходит там, где не должно.
Скачок температуры расплава или слишком высокая
Измерьте фактическое плавление с помощью зонда, а не доверяйте заданным значениям. Если фактическое расплавление проходит значительно выше зон, дополнительное тепло исходит от сдвига, а не от полос.
Тепло сдвига возрастает, когда сжатие слишком агрессивно для смолы, когда скорость шнека слишком высока, когда противодавление слишком велико, а также когда изношенному винту приходится прилагать больше усилий, чтобы переместить тот же материал.
Медленное восстановление винта/длительное время пластификации
Начните с бункера. Застревание пеллет, перегрев питающей горловины и недостаточное охлаждение подачи – все это приводит к истощению шнека и растягиванию процесса восстановления, и ни один из них не является дефектом шнека.
Если корм здоровый, а восстановление все еще медленное, измерьте клиренс. Шнеку, потерявшему эффективность перекачивания из-за износа, требуется больше времени для заполнения одной и той же порции, и это отражается на времени цикла.
Возрастающая нагрузка двигателя или противодавление
Увеличение силы тока при постоянной мощности означает, что что-то сопротивляется. Погнутый винт, затягивающийся в канале ствола, представляет собой опасный случай: он изнашивает одну сторону ствола, а новый винт, установленный с учетом этого смещения, изнашивается точно так же и по тому же графику.
Прежде чем заказывать что-либо, проверьте прямолинейность и соосность. Односторонний износ канала ствола является отпечатком пальца.
Деградация или изменение цвета материала
Доминируют две причины: материал слишком горячий или он был горячим слишком долго. Второе — то, чего людям не хватает.
Дробь, которая слишком мала для ствола, оставляет таять цикл за циклом, осторожно готовясь, пока не пожелтеет. Никакая винтовая конструкция не фиксирует малогабаритный выстрел в увеличенном стволе. Откорректируйте диаметр винта или перенесите работу на станок меньшего размера.
Как заказать сменный винтовой ствол
Ни один конкурент не учитывает этого, и это именно то, что нужно покупателям запчастей. Независимо от того, заказываете ли вы у OEM или у независимогозавод по производству винтовых бочек, эта же информация определяет цитату.
Размеры и характеристики, которые вы должны предоставить
- Марка и модель машины.Для подтверждения монтажных и приводных размеров достаточно фотографии паспортной таблички.
- Диаметр винта и соотношение L/D,по чертежу или измеренному напрямую.
- Смола с содержанием наполнителя.Это влияет на базовую сталь и обработку поверхности больше, чем на что-либо еще в списке.
- Размер выстрела и целевой цикл,поэтому геометрию можно оптимизировать, а не копировать.
- Чертеж, или стертый образец.Либо работает. Изношенную деталь можно измерить и восстановить полную геометрию.
- Что пошло не так в прошлый раз.Отправьте образец износа вместе с деталью. Плавная потеря размеров говорит об истирании. Питтинг говорит о коррозии. Односторонний износ говорит о соосности, которую новый винт не исправит.
Последний пункт покупатели забывают, и именно он мешает вам купить точную копию неудачного продукта.
OEM-Match против индивидуального дизайна: плюсы и минусы
OEM-соответствиевоспроизводит исходную геометрию. Это правильный выбор, когда оригинальный винт подходит для вашего процесса и просто изнашивается. Предсказуемый, проверяемый по чертежу, без повторной проверки процесса.
Индивидуальный дизайнизменяет геометрию, чтобы она соответствовала тому, что вы на самом деле запускаете сегодня. Это правильный выбор, когда процесс пошел, а шнек - нет: вы добавили перешлифовку, перешли на заполненный сорт, изменили целевые показатели производительности или оригинальный шнек плохо справлялся с вашей смолой.
Заказ OEM-совместимого изделия, когда процесс изменился, воспроизводит проблему с новой сталью. Заказ индивидуального дизайна, когда оригинал был в порядке, увеличивает стоимость и повторную проверку впустую. Характер износа подскажет вам, в какой ситуации вы находитесь.
Чего ожидать при закупках из Китая?
Время выполнения зависит от геометрии, обработки поверхности и наличия чертежа. Попросите это в письменном виде со своей ценой и спросите, от чего начинаются часы: от подтверждения розыгрыша или заказа на поставку. Это разные даты, и разница часто составляет неделю.
Прежде чем совершить какое-либо обязательство, стоит обратить внимание на три вещи:
- Когда начнется производство.Реверс-инжиниринг изношенного образца увеличивает время, прежде чем будет вырезана единственная стружка. Рисунок удаляет этот шаг.
- Что добавляет обработка поверхности.Биметаллическая наплавка и твердосплавное напыление — это отдельные технологические операции, имеющие свою очередь.
- Морские перевозки отдельно.Дело не в сроках производства, и именно эта цифра удивляет новичков.
Наши собственные расценки прозрачны по своей конструкции: мы указываем ориентировочную стоимость, включающую продукт, доставку и текущее обслуживание, поэтому впоследствии вам не о чем будет узнать. Вы получите эту цену в течение 12 часов.
Планируйте время выполнения заказа с помощью ротации запасных комплектов, описанной ранее. Набор, заказанный в журнале износа, будет доставлен по вашему графику. Набор, заказанный на складе, отправляется в срочном порядке, по воздуху, по цене, которую никто не любит объяснять.
Критерии приемки качества и точки контроля
Именно эти проверки отличают настоящего поставщика от дешевого. Запросите их в письменном виде перед размещением заказа и проверьте их при поступлении набора:
- Внешний диаметр в нескольких точках каждого пролета
- Диаметр отверстия и цилиндричность
- Твердость поверхности какизмеренное значение(HV или HRC), не указано в каталоге.
- Глубина азотированного корпуса или глубина слоя сплава на биметаллическом канале ствола
- Концентричность и прямолинейность
- Шероховатость поверхности (Ra)
- Базовая марка стали, подтверждена
Твердость и глубина корпуса — это две вещи, которые имеют наибольшее значение, и эти два параметра чаще всего незаметно понижают. Азотированный слой с температурой 950–1050 HV и глубиной 0,5–0,8 мм — это спецификация, которую поставщик может соблюдать. «Азотирование» само по себе не является таковым.
Если цитата значительно ниже остальных, спросите, что это за сталь и насколько глубока ее обработка. Почти всегда в этом и кроется разница, и вы платите за нее при раннем износе.
Наше полное руководство по выбору поставщиков находится в руководстве по заказу нестандартных винтовых бочек.
Нужна замена или изготовление индивидуального инжекторного шнека? Отправьте модель машины, чертеж или изношенный образец. Мы цитируем в течение 12 часов.
Получить ценовое предложение по винтовому стволуЧасто задаваемые вопросы
Вопрос: Как долго прослужит винтовой цилиндр для литья под давлением?
Ответ: При работе с неагрессивными смолами, такими как полиэтилен и полипропилен, наши инъекционные шнеки из азотированного 38CrMoAlA работают примерно 10 000–20 000 часов. Стеклонаполненные компаунды, ПВХ и интенсивный переизмельчение снижают этот показатель, и насколько это зависит от содержания наполнителя и производительности. Не бегайте по часам и надейтесь: измеряйте. Проверяйте внешний диаметр шлица и внутренний диаметр отверстия по сборочному чертежу не реже одного раза в год при абразивной работе и регистрируйте тенденцию. Тенденция, а не количество часов, подскажет вам, когда заказывать следующий комплект.
Вопрос: Каков стандартный зазор между винтом и стволом?
О: Единой цифры нет, поскольку зазор зависит от диаметра винта. Эмпирическое правило для нового набора составляет примерно 0,001 дюйма радиального зазора на каждую сторону на каждый дюйм диаметра винта, поэтому винт диаметром 60 мм приземляется примерно на 0,06 мм на каждую сторону. Ваш чертеж сборки является авторитетным. В качестве практического предела обслуживания, когда измеренный зазор вырастет примерно вдвое по сравнению со стандартным значением или производительность заметно упадет при той же скорости шнека, запланируйте замену.
Вопрос: Могу ли я использовать один винт для нескольких разных смол?
О: Да, в семье. Винт общего назначения приемлемо работает с полиэтиленом, ПП, ПС и АБС, поэтому машиностроители поставляют его в стандартной комплектации. В семьях нет. Винт GP на жестком ПВХ разрушает материал и разъедает сталь. Винт GP на стеклонаполненном нейлоне быстро изнашивается. А шнек, рассчитанный на один выстрел, не может выполнять работу, при которой используется небольшая часть ствола без термической обработки материала. Если ваша смола закрывает эти зазоры, вам понадобится более одного винта или винт, предназначенный для самых тяжелых случаев.
Вопрос: Как определить, изношен ли винт для литья под давлением?
Ответ: Сначала машина сообщает вам, а микрометр подтверждает это. Следите за падением производительности при той же скорости шнека, увеличением времени восстановления, повышением температуры плавления при неизмененных заданных значениях, появлением черных пятен после очистки и изменением размера порции. Любое из этих событий оправдывает выдергивание винта. Затем измерьте внешний диаметр шлица микрометром и внутренний диаметр отверстия нутромером в совпадающих положениях и сравните радиальный зазор с чертежом. Симптомы позволяют предположить; измерение подтверждает.
Вопрос: Что такое биметаллический винтовой ствол и когда он мне нужен?
Ответ: Биметаллический ствол имеет корпус из легированной стали и вплавляет в канал ствола более твердый износостойкий сплав. На наши стволы мы напыляем твердый сплав по всему периметру зоны износа канала ствола, доводя внутреннюю твердость до 62 HRC. Линию провести легко:стекловолокно до 30% отлично работает на азотированном наборе 38CrMoAlA. Стекло с содержанием более 30%, с минеральным наполнителем или антипиреном, или на коррозийной смоле становится биметаллическим. Азотированный корпус представляет собой диффузионный слой толщиной 0,5–0,8 мм, и тяжелый наполнитель прорезает его задолго до того, как сталь под ним будет готова.
Вопрос: Влияет ли конструкция винта на качество деталей при литье под давлением?
О: Непосредственно, и больше, чем большинство настроек процесса. Геометрия шнека определяет, насколько полностью плавится материал, насколько однородна температура плавления, насколько хорошо диспергируется цвет и наполнитель, а также насколько однородным является шот. Расплавление, полосы, смещение, деградация и отклонения от дроби — все это связано с конструкцией винта или его износом, по крайней мере, так же часто, как и с контроллером. Если дефект препятствует каждому изменению настроек, причиной обычно является геометрия или износ.
Вопрос: В чем разница между инъекционным шнеком и экструзионным шнеком?
A: Экструзионный шнек вращается непрерывно, и насосы плавятся вперед, не останавливаясь. Инъекционный шнек выполняет две функции: он вращается, чтобы пластифицировать порцию, затем перестает вращаться и движется вперед, как плунжер, для ее инъекции. Благодаря этому возвратно-поступательному действию инъекционные шнеки имеют на конце стопорное кольцо и почему у них более короткое соотношение L/D, обычно от 18:1 до 25:1, чем у экструзионных шнеков. Материал также находится в инжекционном цилиндре между впрысками, что делает время пребывания и размер впрыска критически важным.
Вопрос: Может ли производитель ствола шнека скопировать мой винт без чертежа?
А: Да. Отгрузите изношенную деталь, и ее геометрия может быть измерена и восстановлена: диаметр, соотношение сторон, глубина канала и посадочные размеры на приводном конце. Инъекционные винты выдерживаем с точностью ±0,001 мм. Стоит высказать одно предостережение: размер изношенного винта меньше, чем он был выпущен с завода, поэтому замену следует производить с учетом первоначального замысла конструкции, а не с учетом изношенных размеров. Отправьте образец износа вместе с деталью, и новый винт будет указан с учетом неисправности, а не унаследован от нее.
Заключение
Три идеи заключают в себе все руководство.
Выбор следует за смолой.Геометрия (L/D, степень сжатия, тип шнека) соответствует тому, как плавится ваш полимер. Обработка поверхности соответствует степени загрязнения вашего корма. Чистые смолы успешно работают с азотированным 38CrMoAlA. Для абразивных и коррозионно-активных материалов требуется биметаллическое отверстие, и указание чистого корпуса является наиболее распространенным способом преждевременной смерти нового комплекта.
На обслуживание можно купить годы, а на данные можно купить планирование.Продувайте перед каждой остановкой, чистите латунью, а не сталью, и измеряйте зазор каждый раз, когда выкручиваете винт. Журнал износа показывает: «Изношен ли он?» на «когда оно пересечет черту?», в чем разница между запланированным переключением и остановом.
Прежде чем настраивать процесс, проведите диагностику машины.Когда производительность падает, циклы растягиваются, подушка блуждает или после очистки возвращаются пятнышки, говорит узел пластификации. Настройки не могут восстановить утраченный зазор или повторно уплотнить изношенное стопорное кольцо. Вытащите винт и измерьте его.
Nanhaiya производит шнеки и цилиндры более двадцати лет и обслуживает более 500 клиентов по всему миру. Наши инжекционные шнеки изготовлены из 38CrMoAlA, закалены и отпущены, затем подвергнуты газовому азотированию при 500–560 °C до корпуса толщиной 0,5–0,8 мм при 950–1050 HV, выдерживаются с допуском ±0,001 мм и рассчитаны на 10 000–20 000 часов работы на некоррозионных смолах. Там, где подача более жесткая, мы распыляем твердый сплав по всему периметру зоны износа канала ствола и доводим внутреннюю твердость до 62 HRC.
Перед заказом наши инженеры согласовывают с вами параметры: диаметр, соотношение сторон, глубину винтового канала и выбор материала между 38CrMoAlA и дуплексным сплавом. Эта консультация бесплатна, а приведенное ниже предложение включает стоимость продукта, доставки и ожидаемого обслуживания, поэтому позже не появится ничего, чего не было бы на странице.
После поставки наши специалисты поддерживают установку и ввод в эксплуатацию, гарантия действует в соответствии с контрактом (обычно от одного до двух лет), а на любую проблему послепродажного обслуживания мы ответим в течение 24 часов и решим в течение 48.
Отправьте нам модель вашей машины, смолу и проблему, которую вы пытаетесь решить. В течение двенадцати часов вы получите спецификацию и ценовое предложение.
Расскажите нам о своей машине, смоле и о том, что пошло не так в прошлый раз. Мы будем указывать тот набор, который это исправляет, а не тот, который это повторяет.
Свяжитесь с Нанхайей для получения предложения