Таймер медленного восстановления может указывать на проблему с кормлением, изменение процесса или износ оборудования. Полезная диагностика подскажет вам, какой из них и действительно ли он требует времени на цикл.
Если восстановление шнека для литья под давлением занимает слишком много времени, сначала убедитесь, что это задерживает цикл. Затем проверьте непрерывность подачи, фактическую скорость шнека, противодавление и температуру по сравнению со стабильным эталонным значением. Проверьте геометрию и износ, если эти проверки не объясняют потерю. Заменяйте компоненты только после выявления ограничивающей функции.

Во-первых, установите, находится ли восстановление на критическом пути цикла.
Восстановление шнека — это этап пластификации и дозирования: шнек вращается, готовит следующий выстрел и втягивается по мере скопления расплава перед ним. Это отличается от инъекции, когда винт движется вперед, чтобы произвести выстрел. Проверьте определение таймера вашего контроллера, особенно, включает ли оно задержку или декомпрессию.
Восстановление часто перекрывает часть последовательности охлаждения. Таким образом, его влияние на общее время цикла зависит от того, когда начинается восстановление и какое действие машины должно ожидать его завершения. Прочитайте трассировку последовательности, а не предполагайте, что каждая секунда, удаленная от восстановления, удаляет секунду из цикла.
| Продолжительность восстановления | Подожди за окном | Что означает изменение |
|---|---|---|
| 12 секунд | 2 секунды | Восстановление – это отсрочка следующего действия. |
| 9 секунд | 0 секунд | Улучшение восстановления за 3 секунды устраняет 2 секунды ожидания. |
| 7 секунд | 0 секунд | Еще 2 секунды восстановления в этом примере не приводят к дальнейшему сокращению цикла. |
Наш первый вопрос: ждет ли машина плавления или просто сообщает о цифре, которую вы хотели бы уменьшить. Если восстановление уже удобно вписывается в доступное окно, мы бы сосредоточились на консистенции и качестве плавления, прежде чем рекомендовать шнек с более высокой производительностью.
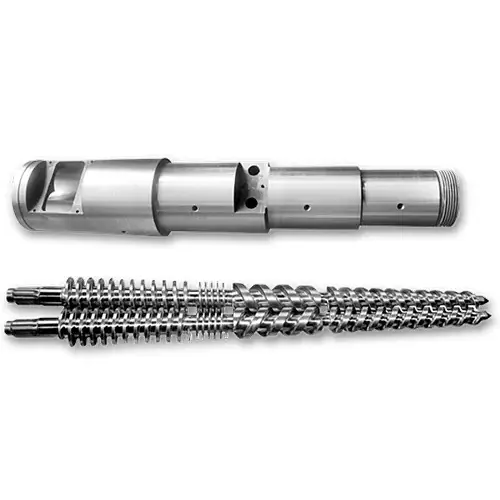
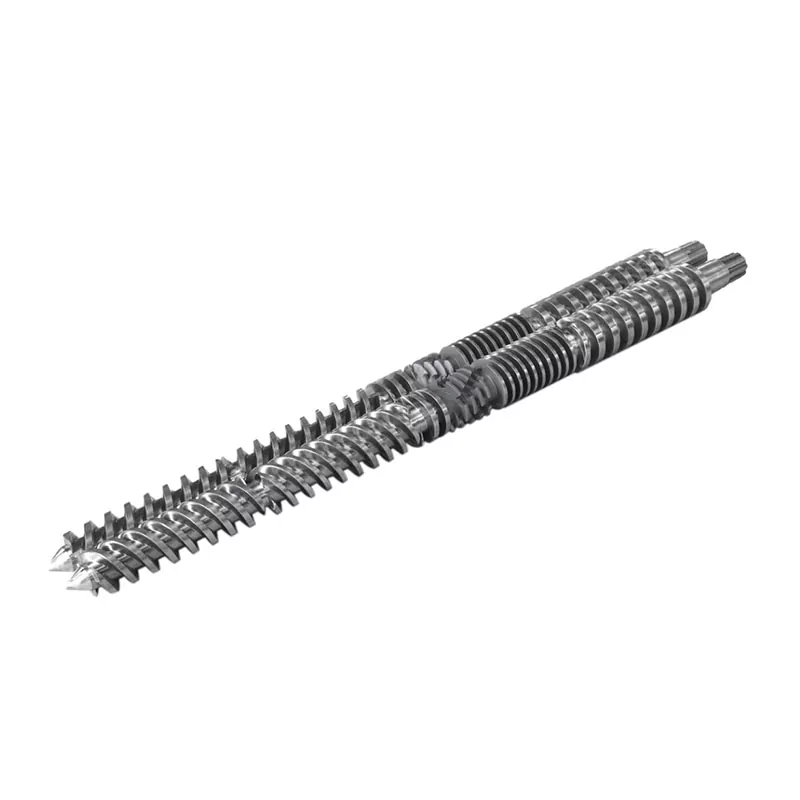
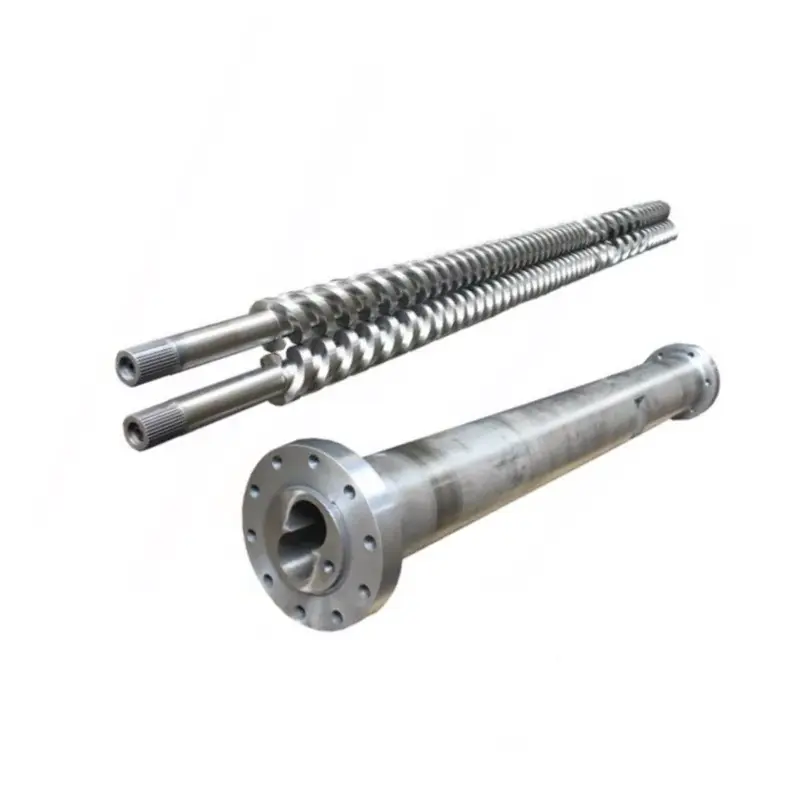
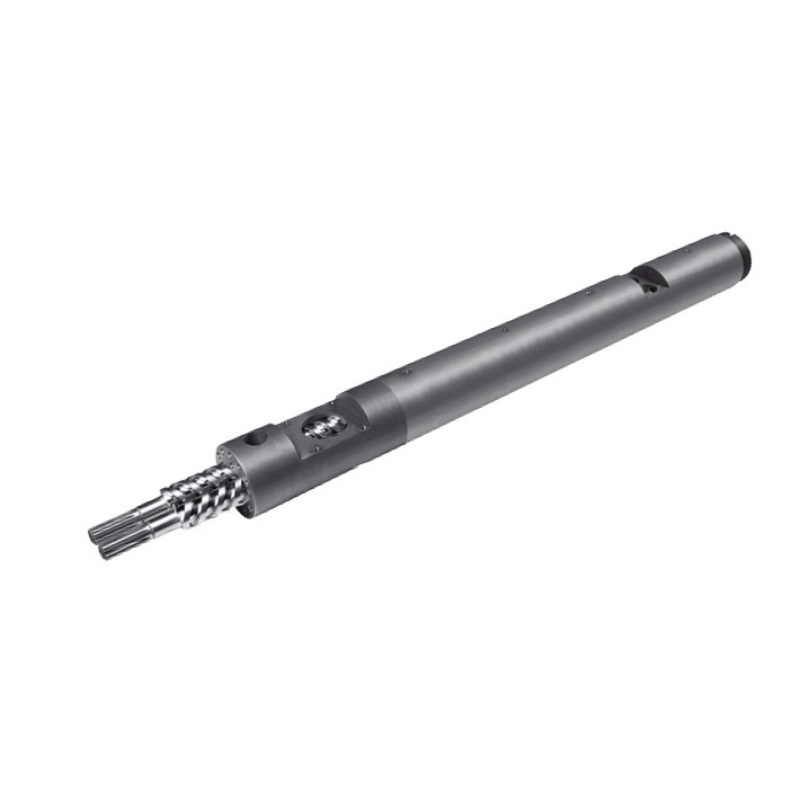
Более подробное описание сборки см. в нашейНаправляющая цилиндра винта для литья под давлением. Здесь цель уже: установить, почему восстановление изменилось и какие действия поддерживаются доказательствами.
Внезапное изменение и постепенный спад требуют разных отправных точек.
Сохраните эталон перед регулировкой машины. Сравните одну и ту же марку смолы, коэффициент обтачивания, настройку дроби, форму и температурный режим. Записывайте отдельные циклы, а также среднее значение; периодическое очень медленное восстановление может привести к нарушению производства, даже если средний показатель кажется приемлемым.
| Наблюдаемая закономерность | Сначала проверьте | Доказательства, которые стоит записать |
|---|---|---|
| Внезапное увеличение после изменения материала или рецепта. | Форма подачи, доизмельчение, условия сушки и переносимые настройки | Партия материала, соотношение смеси, состояние частиц и записи до/после процесса. |
| Прерывистые медленные циклы с нормальными циклами между ними | Прерывание подачи, блокировка и изменение фактической скорости | Трассировка восстановления, активность загрузчика и фактическое число оборотов в минуту для тех же циклов |
| Восстановление постепенно ухудшается при стабильной пошлине | Проверьте условия эксплуатации, затем проверьте износ. | Исторические данные о добыче и измеренные размеры шнека/цилиндра. |
| Высокая нагрузка и фактическая частота вращения ниже заданной. | Привод машины, предел крутящего момента и тепловое состояние | Фактическое и заданное число оборотов в минуту, тенденция нагрузки и аварийные сигналы машины. |
| Проблема начинается сразу после замены компонента. | Идентичность, размеры, геометрия и сборка установленной детали | Утвержденная редакция чертежа, установленные компоненты и настройки для ввода в эксплуатацию |
Эти закономерности определяют порядок расследования; ничто не является доказательством само по себе. Внезапная неисправность с шумом, задирами или ненормальной нагрузкой требует немедленного внимания со стороны сервисной службы, даже если изначально время напоминает технологическую проблему.
Убедитесь, что гранулы непрерывно достигают шнека.
Полный бункер не означает, что шнек подается. Проверьте загрузчик, запорную заслонку, путь подачи материала и охлаждение подающего канала. Прежде чем менять секцию сжатия или заказывать новый винт, обратите внимание на перерыв, который совпадает с медленными циклами.
Асахи КасейРуководство Asaclean по перекрытию питающего горлаобъясняет, как тепло вблизи задней зоны ствола может преждевременно размягчить пули. Гранулы могут слипаться и блокировать проход, в результате чего в шнеке не хватает материала, даже если над ним остается смола.
Проверьте, что изменилось в самой ленте. Заслуживает внимания другой коэффициент измельчения, большее количество мелких или неправильных частиц. В своей работе компания Celanese специально связывает качество измельченных частиц с вопросами подачи и восстановления.Руководство по обработке Vectra® LCP. Его рекомендации зависят от материала, но они дают конкретную причину для записи состояния частиц, а не только названия смолы.
Если восстановление ухудшается после замены переточки, мы сравниваем его с утвержденным эталонным источником перед заменой оборудования. Если старое поведение восстановления возвращается, расследование канала получает приоритет. Этот результат дает заводу гораздо лучшее направление, чем запрос на «более быстрый винт».
Сушка по-прежнему должна соответствовать требованиям поставщика смолы. Не думайте, что влага является причиной всех проблем с синхронизацией или что приемлемое восстановление доказывает, что смола достаточно сухая. Технологичность и качество конечной детали требуют отдельной проверки.
Проверьте фактическую скорость, противодавление и температуру плавления вместе.
Считайте фактическое число оборотов в минуту, а не только заданное значение.
Если команда не изменилась, но винт вращается медленнее, проверьте рабочие пределы машины и поведение привода. Рекомендации по геометрии не могут устранить необъяснимый разрыв между запрошенной и доставленной скоростью. Запишите фактическую скорость на протяжении всего восстановительного хода, особенно там, где начинается замедление.
Скорость вращения также требует, чтобы диаметр винта имел большое значение. Нашлинейка шнеков для литья под давлениемвключает диаметры от 30 до 170 мм. Перенос настройки скорости вращения между разными диаметрами изменяет окружную скорость на поверхности винта.
Окружная скорость, м/с = π × диаметр, мм × об/мин ÷ 60 000
При 100 об/мин окружная скорость винта диаметром 40 мм составляет около 0,209 м/с; винт диаметром 60 мм достигает скорости около 0,314 м/с. Это расчетные примеры, а не рекомендуемые настройки или прямые расчеты скорости сдвига расплава.
Для оценки скорости используйте рекомендации по обработке конкретного сорта смолы и ограничения машины. Увеличение числа оборотов полезно только в том случае, если машина может обеспечить это и полученный в результате расплав остается приемлемым.
Узнайте, почему противодавление установлено именно там, где оно есть
Противодавление препятствует отступлению шнека во время восстановления и влияет на пластификацию материала. Если оно было увеличено для устранения проблем с микшированием или дозированием, то уменьшение его просто для улучшения таймера может вернуть эту проблему с качеством. Прежде чем сравнивать машины, убедитесь, что отображаемое давление является гидравлическим или удельным пластическим давлением.
Универсальная рекомендация по противодавлению особенно бесполезна. Для Вектры ЛКП,Celanese указывает минимальное противодавление в пределах 5–15 бар., и предупреждает о перегреве и повреждении волокна при чрезмерном давлении. Это руководство для Vectra, а не настройка для копирования в процесс PP, ABS или ПК.
Проверьте плавление, прежде чем принять более быструю настройку.
Уставки ствола не полностью описывают термическое состояние расплава. Следуйте утвержденной процедуре измерения температуры плавления, проверьте систему нагревателя и датчиков и сравните качество детали после контролируемого изменения. Более короткое время восстановления при изменении цвета, нерасплавленном материале или плохой консистенции не является успешной корректировкой.
Изменяйте по одной соответствующей переменной за раз и позволяйте процессу стабилизироваться.Руководство по устранению неполадок Vectraиспользует тот же поэтапный подход. Держите испытание в пределах утвержденного рабочего окна для материала, который вы фактически используете.
Отделить изношенную транспортирующую секцию от негерметичного стопорного кольца.
Когда условия подачи и эксплуатации сопоставимы, но восстановление продолжает ухудшаться, состояние шнека и ствола заслуживает проверки. Измерьте наружный диаметр скребка и внутренний диаметр ствола в определенных положениях по чертежу или установленным контрольным пределам. Осмотрите повреждения поверхности, а также размеры.
Сборка винтовой передней части требует другого испытания. Во время восстановления обратный клапан позволяет расплаву двигаться вперед; во время инъекции он должен герметизироваться от обратного потока. Негерметичный клапан может повлиять на консистенцию выстрела, но это не означает, что пластифицирующая секция шнека изношена.


Если вес подушки или дроби также различается, включите в исследование испытание обратного клапана, проведенное производителем машины. Нашруководство по выбору наконечника винтаболее подробно описаны размеры кольца, седла и сопряжения.
Мы бы не разрешили полную замену винта и ствола только на медленном таймере. И наоборот, новый винт не должен входить в изношенный ствол, не проверив прилегание. Попросите отчет о размерах, в котором указаны места измерения и пределы износа, используемые для достижения рекомендаций.
Когда имеет смысл использовать другую конструкцию винта?
Анализ конструкции становится полезным, когда текущая геометрия не может соответствовать предполагаемому режиму работы в приемлемых условиях эксплуатации. Это может быть связано с заменой смолы, увеличением потребности в впрысках или сокращением доступного периода восстановления. Держите его отдельно от восстановления ранее успешного процесса, который просто ухудшился.
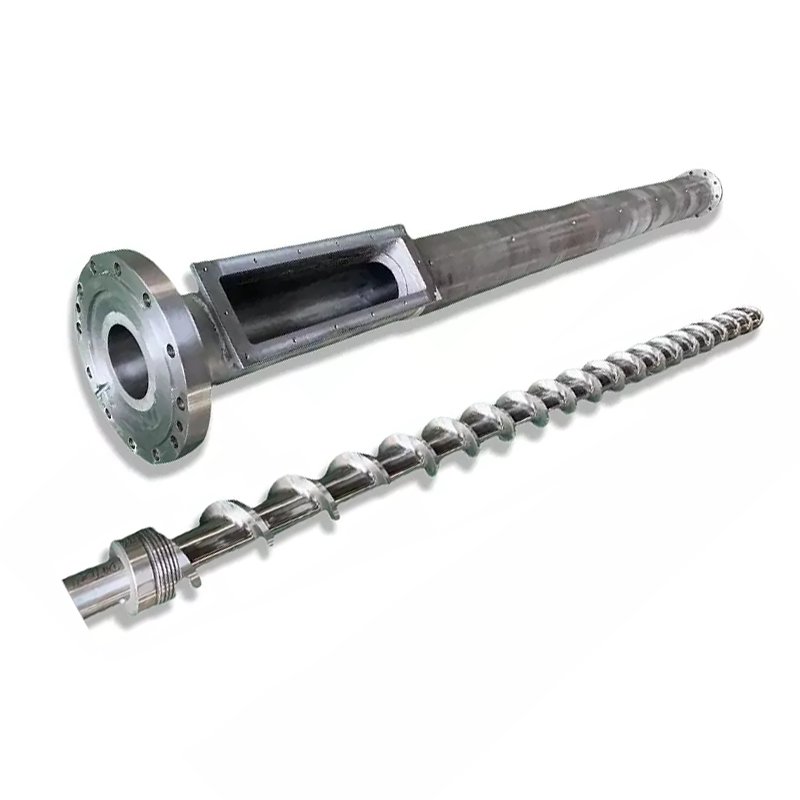
Два наших семейства продуктов для инъекционных шнеков иллюстрируют соответствующий выбор конструкции:
| Нанхайя дизайн | Раздел сжатия | Как мы будем использовать это в обзоре |
|---|---|---|
| Шнек для постепенного литья под давлением | Обычно 40–60 % от общей длины винта, примерно 50 % в описании продукта. | Более длительное и постепенное уменьшение глубины канала для задач, требующих контролируемой пластификации. Оцените точную смолу, дробь и термическое поведение. |
| Шнек для литья под давлением Mutant(конструкция с резким сжатием) | Примерно 5–15 % от общей длины винта. | Более короткий переход с более резким уменьшением глубины канала. Оцените режим плавки и температурную однородность, прежде чем выбирать его для устранения ограничения производительности. |
Наш поэтапный дизайн охватывает приложения, включая PS, PC и ABS; семейство резкого сжатия включает в себя такие приложения, как PE и PP. Эти маршруты продуктов помогают начать обсуждение. Они не заменяют качество смолы и машинную проверку, особенно при использовании наполнителей, повторного измельчения или строгих требований к качеству.

Обработка поверхности направлена на устранение износа, а не на засорение подающего канала.
В обоих семействах продуктов используется сталь 38CrMoAlA. Их подробные спецификации продукта включают следующие варианты обработки, которые рассматриваются при обсуждении замены, когда проверка выявляет износ:
| Свойство | Ценность деталей продукта | Что это значит для расследования |
|---|---|---|
| Азотирование твердости | ХВ900-1100 | Укажите обрабатываемые поверхности и требования к контролю. |
| Глубина азотирования | 0,5-0,8 мм | Определить выбранное лечение; Не делайте вывод о сроке службы только по глубине. |
| Твердость никель-вольфрамового сплава | СПЧ55-62 | Просмотрите сплав с фактической смолой, наполнителем и характером износа. |
| Глубина слоя сплава | 0,8-2,0 мм | Определите усиленные области в согласованной спецификации компонента. |
НашПодробная информация о продукте с постепенным винтомописать усиление уязвимых мест никель-вольфрамовым сплавом. С заводской точки зрения мы хотим, чтобы предлагаемая защита соответствовала измеренному износу. Более дорогая поверхность не устраняет недостаточную подачу и не обеспечивает соответствие геометрии шнека смоле.


Превратите диагностику в конкретное действие
Держите рекомендацию настолько узкой, насколько это позволяют доказательства. Прерывание подачи требует коррекции системы подачи. Команда скорости, которую машина не может поддерживать, требует проверки машины. Подтвержденная утечка клапана требует оценки клапана и интерфейса. Измеренный износ шнека или цилиндра позволяет заменить компоненты или провести квалифицированную оценку ремонта.
Если сборка находится в приемлемом состоянии, но новая производственная нагрузка превышает ее практическую пластифицирующую способность, отправьте техническое задание на проектирование. Nanhaiya предлагает индивидуальные конструкции винтов, механическую обработку и сварку сплавов распылением. Нашпроизводственное оборудованиевключает токарные станки с ЧПУ для обработки заготовок длиной до 6 метров и пятиосную обработку сложных витков и фланцевых конструкций.

Отправьте запись, объясняющую проблему
- Производитель и модель станка, диаметр винта, сборочный чертеж и детали установленной головки винта.
- Марка смолы, загрузка наполнителя, степень измельчения и состояние частиц.
- Время восстановления по циклам, фактическое и заданное число оборотов в минуту, противодавление с учетом его давления, а также записи нагрузки или сигналов тревоги.
- Настройки выстрела, подушка, вес деталей и направляющих, температурные рекорды и доступное окно восстановления.
- Уже проверенные изменения, их влияние на качество детали и отчет о размерном износе.
Для ввода в эксплуатацию согласуйте смолу, дробь, рабочее окно и приемлемое качество детали. Затем сравните повторяемость восстановления и фактическое общее время цикла. Более быстрого изолированного испытания на пластификацию недостаточно, если производственная форма все еще ждет или детали не проходят проверку.

Вам нужно предложение по винту или стволу для подтвержденного ограничения восстановления?
Отправьте Nanhaiya чертеж и отчет о работе, включая то, что изменилось и чего должна достичь ваша линия. Сообщите нам, восстанавливаете ли вы первоначальный режим работы или готовитесь к использованию другого материала или цикла.
Отправьте свой чертеж и данные процессаПосмотреть винты для литья под давлениемОбсудить в WhatsApp
Чжоушань Наньхайя Пластиковые Машины Лтд.
Электронная почта:info@nhyscrew.com
Телефон:+86-13505809643| Мобильный:+86-13587082002
Блок C, западная секция № 2, проспект Синчжоу, район Динхай, город Чжоушань, провинция Чжэцзян, Китай.
Связаться с Нанхайей
Часто задаваемые вопросы
Каково обычное время восстановления шнека для литья под давлением?
Универсального номера не существует. Время восстановления зависит от смолы, требований к дроби, геометрии шнека, возможностей машины и рабочих настроек. Сравните его со временем, доступным в реальной последовательности машины, и со стабильным эталонным прогоном с использованием того же материала и дроби.
Всегда ли более быстрое восстановление винта сокращает время цикла?
Нет. Это сокращает цикл только в том случае, если незавершенное восстановление задерживает следующее разрешенное действие машины. Если восстановление уже завершено в пределах доступного окна перекрытия, его ускорение может оставить неизменным общее время цикла.
Почему винт вращается, но очень медленно втягивается?
Проверьте, достигает ли смола шнека, изменилось ли противодавление и соответствует ли фактическая скорость шнека заданной. Возможными областями исследования являются закупоривание подачи, непостоянный доизмельчение, условия процесса и изношенные компоненты. Само по себе вращение не доказывает, что шнек транспортирует достаточно материала.
Должен ли я увеличить частоту вращения, чтобы исправить медленное восстановление?
Только после проверки подачи, фактической скорости, противодавления и пределов обработки смолы. О любых изменениях судите по качеству расплава, фактической температуре плавления и повторяемости, а также времени восстановления. Не используйте более высокую скорость, чтобы скрыть нерешенную проблему подачи или износа.
Доказывает ли протекающее стопорное кольцо, что весь винт изношен?
Нет. Уплотнение стопорного кольца и винтовая транспортировка — это разные функции. Исследуйте изменение веса подушки или дроби с помощью испытания клапана производителем машины и используйте проверку размеров, чтобы установить износ винта и ствола.
Что нужно Нанхайе, чтобы оценить замену?
Отправьте модель станка, диаметр и чертеж шнека, марку смолы и наполнителя, сведения о перешлифовке, фактические записи восстановления, настройки скорости шнека и противодавления, записи температуры и любые измерения износа. Включите требуемый цикл и критерии качества детали, чтобы замена имела определенную работу.
Продолжайте сРуководство по выбору цилиндра шнека для литья под давлениемили изучитьКонтрольный список замены наконечника винта и стопорного кольцаесли доказательства указывают на переднюю сборку.