Новости

Как винт может удовлетворить требования к износостойкости и высокоточной обработке?

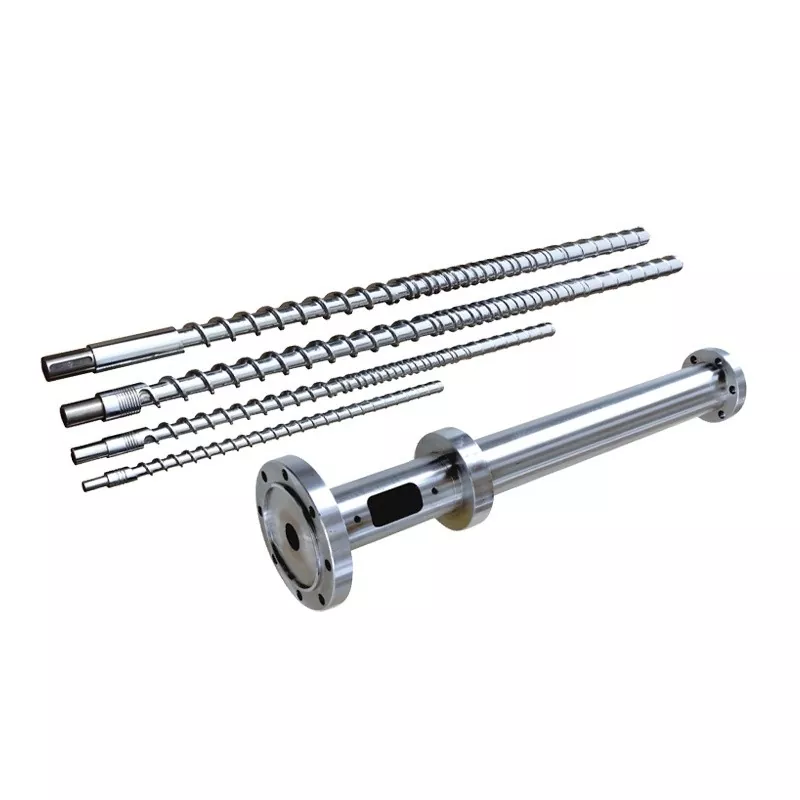
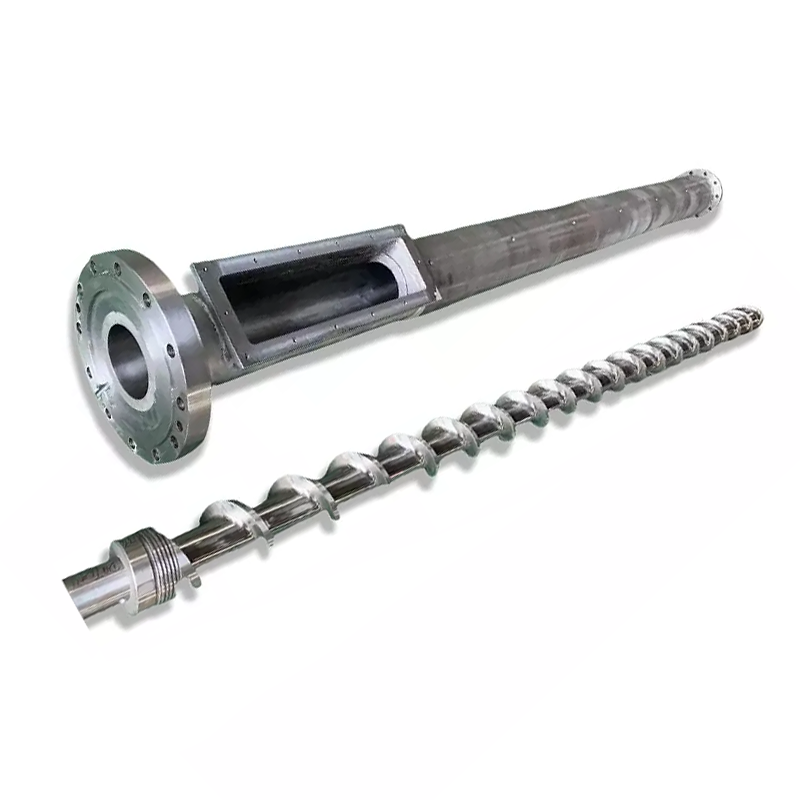
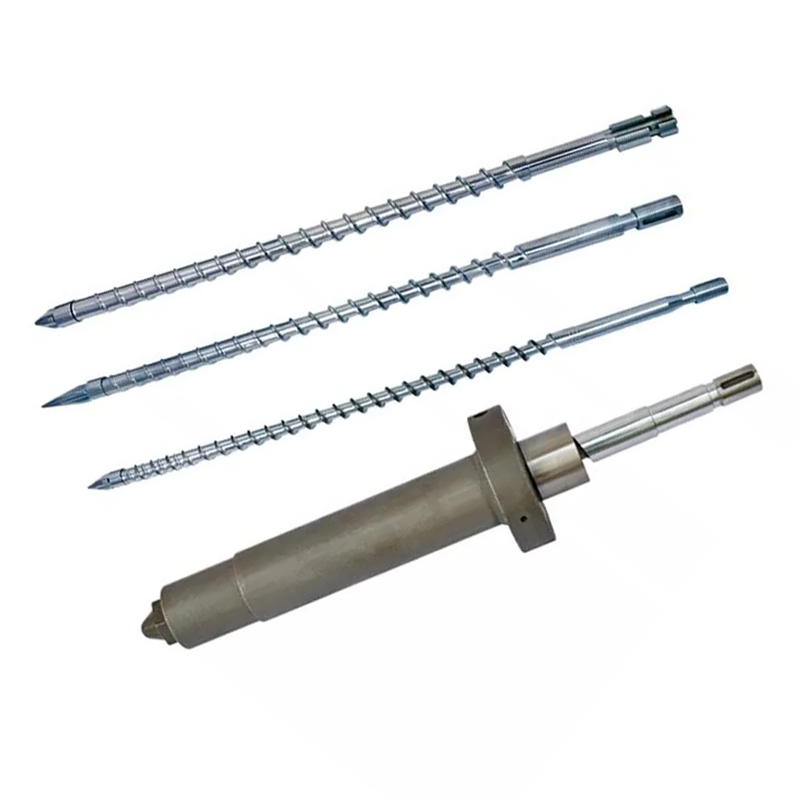
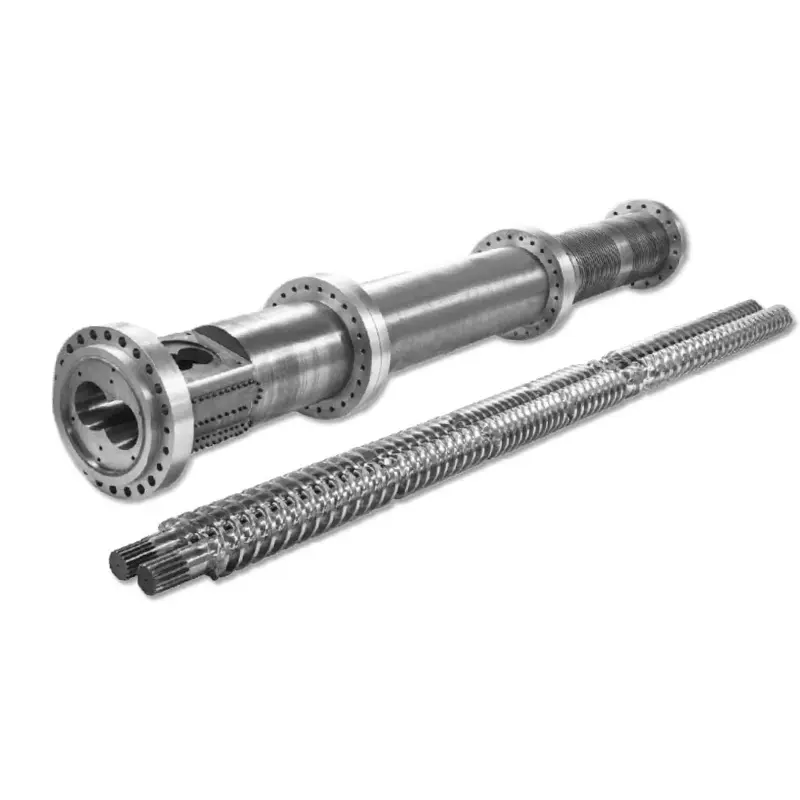
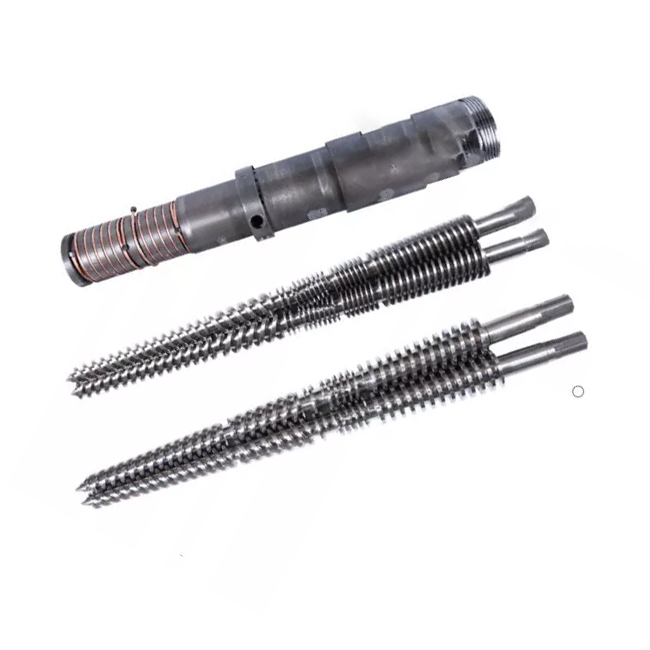
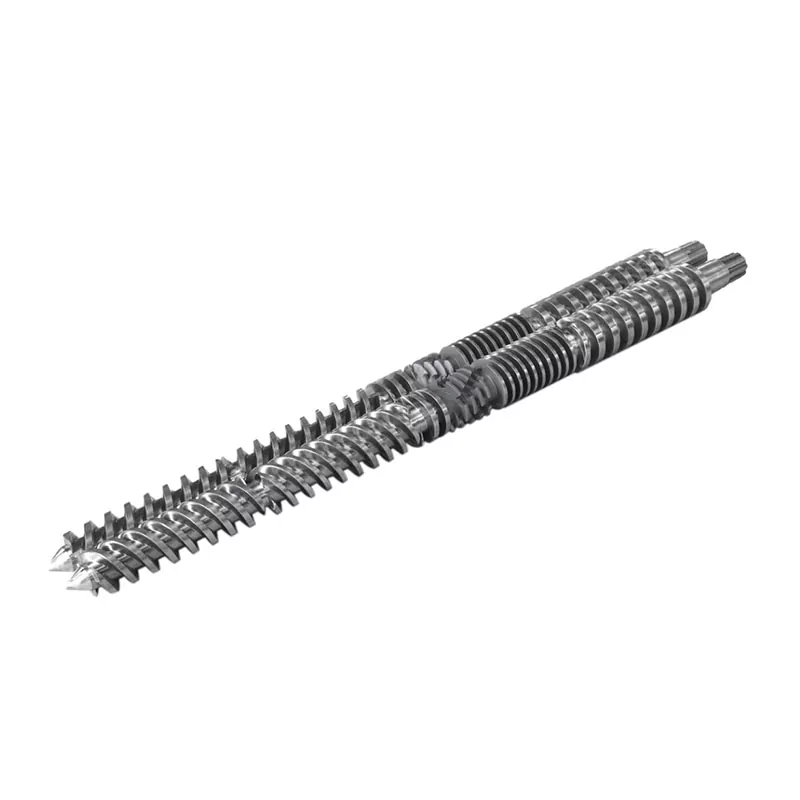
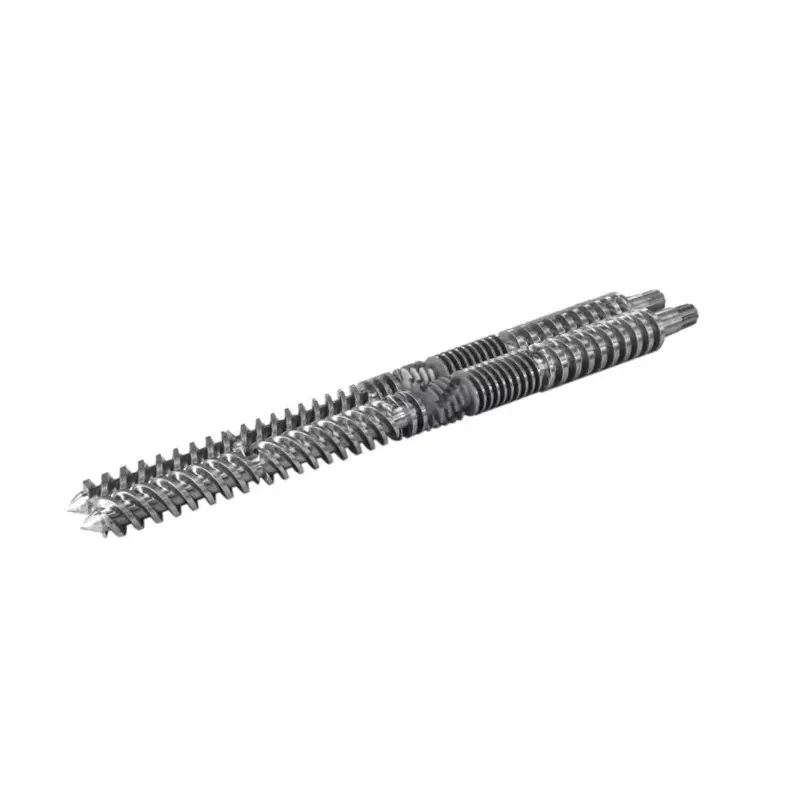
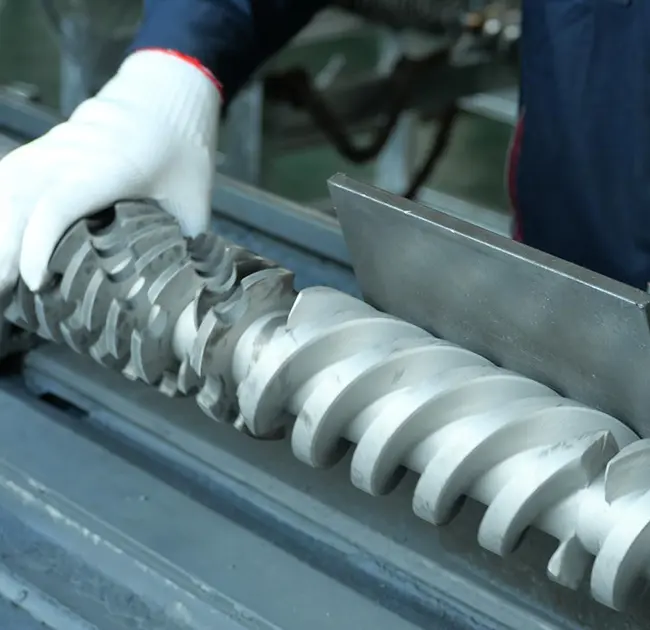
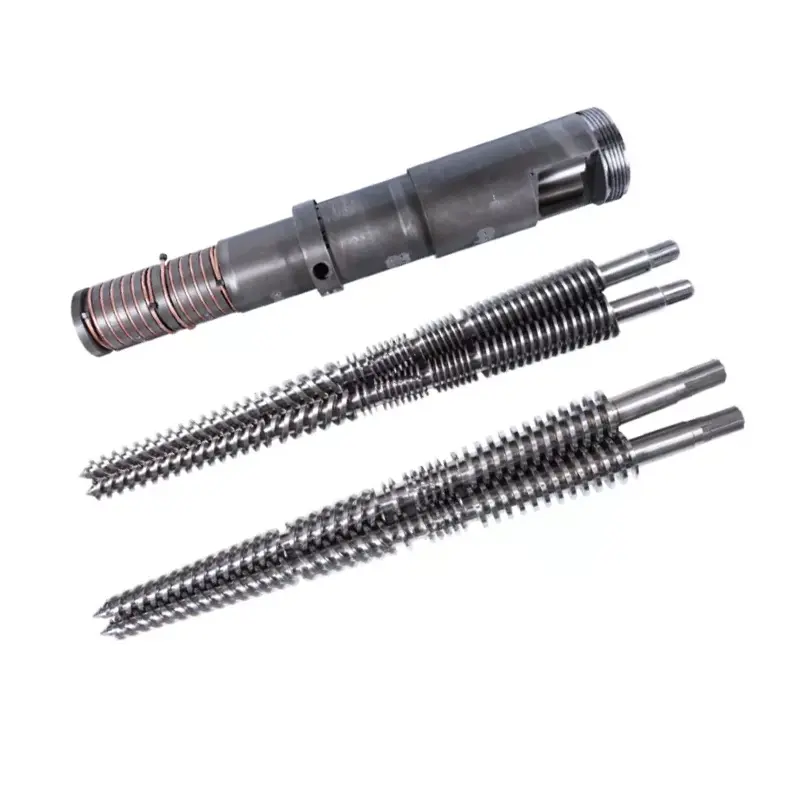
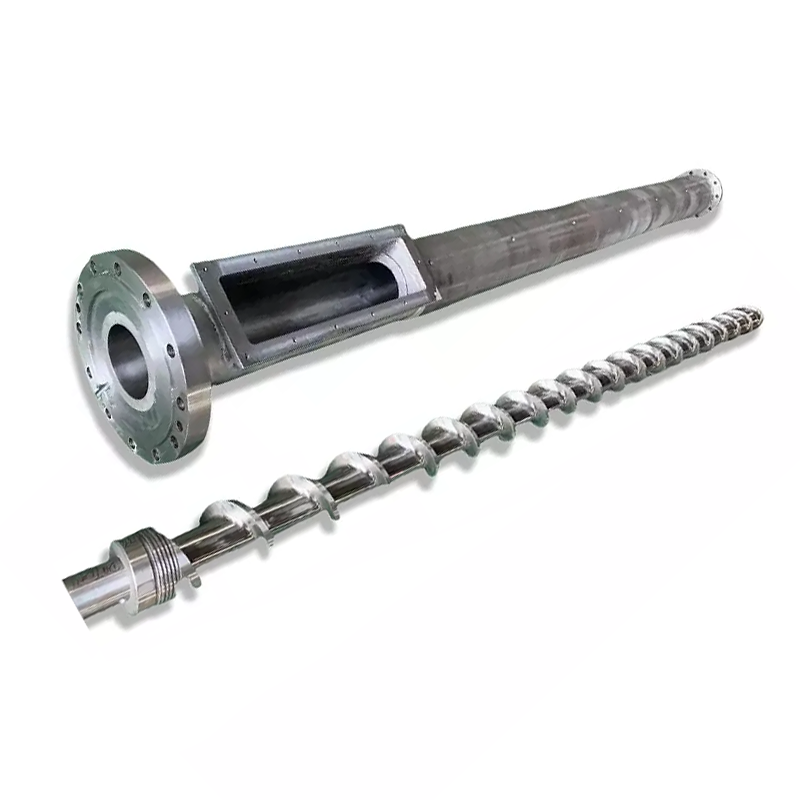
В области экструзии и литья пластмасс под давлениемодиночный винтявляется основным силовым компонентом всей производственной линии. Хорошо спроектированный и прецизионно изготовленный, он не только определяет стабильность транспортировки материала и качество пластификации, но также напрямую влияет на точность размеров готовой продукции и непрерывность производства. Столкнувшись со сложными материалами, содержащими стекловолокно, карбонат кальция, минеральные наполнители и коррозионно-активные добавки, поддержание превосходной износостойкости и стабильной точности обработки этой ключевой детали при длительной высокой нагрузке, высоком трении и высокой температуре стало технической задачей для менеджеров по оборудованию и инженеров-технологов.

single-screw

Износ и коррозия: основные причины на основе производственных данных

Факторы, приводящие к преждевременному выходу из строя поверхности винта, напрямую связаны с характеристиками обрабатываемых материалов. Различные материалы вызывают разные механизмы повреждения наОдиночный винт,требующие целенаправленных решений по защите. В таблице ниже представлены три распространенных типа материального ущерба и их последствия:

Тип материала/состояние Основной механизм повреждения Специфическое воздействие на одиночный винт
Стекловолокно, карбонат кальция, минеральные наполнители. Истирание и резка твердыми частицами Края скребков шнека закругляются, эффективность транспортировки падает, зазор увеличивается.
ПВХ, ЭВА, ТПР и другие термочувствительные материалы. Коррозионные газы (например, HCl), выделяющиеся при высокой температуре Микропоры и питтинги на поверхности металла, снижение прочности
Высоковязкий расплав или переработанный материал Локальный перегрев из-за высокого напряжения сдвига Ускоренный поверхностный усталостный износ, трещины или отслаивание.


В реальном производстве абразивный износ и химическая коррозия часто чередуются, что еще больше ускоряет износ винта. Таким образом, полная система защиты должна быть построена с учетом трех аспектов: материала, термической обработки и проектирования поверхности.

Ключевые технические пути повышения износостойкости и точности

Основные процессы: систематическая защита от обработки основного материала до наплавки

Чтобы добиться как высокой износостойкости, так и высокой точности, профессиональные производители обычно применяют следующую поэтапную технологическую систему:

  • Закалка и отпуск основного материала– Используйте легированную сталь 38CrMoAlA, проведите закалку и высокотемпературный отпуск для получения однородной закаленной структуры сорбита, исключающей напряжение при штамповке и обеспечивающей хорошую ударную вязкость сердечника.
  • Прецизионное шлифование– Для обеспечения геометрической точности профиля полета используйте высокоточные цилиндрические и резьбошлифовальные станки с ЧПУ. Прямолинейность, допуск по шагу и шероховатость поверхностиОдиночный винтконтролируются на микронном уровне, уменьшая обратный поток расплава и местное трение.
  • Азотирование поверхности– Примените газовое или ионное азотирование для образования белого слоя толщиной 0,3–0,6 мм на поверхности винта, достигая поверхностной твердости HV900–1100, что значительно повышает стойкость к абразивному износу при сохранении прочности сердечника.
  • Гальваника или химическое покрытие– Для сильнокоррозионных материалов (например, ПВХ, фторопласта) поверх азотированного слоя добавьте слой твердого хрома или химического никеля для герметизации микропор и повышения коррозионной стойкости, одновременно уменьшая прилипание расплава.
  • Сварка распылением двух сплавов (PTA или лазерная наплавка)– Для высокоабразивных материалов, таких как стекловолокно, карбонат кальция или переработанный материал, нанесите на законцовки скребков сплав на основе никеля или кобальта, достигнув твердости выше HRC60. Эта композитная структура позволяет шнеку сохранять стабильную пластифицирующую способность и точный зазор при высокоскоростной экструзии и агрессивных средах.

Прецизионная обработка и согласование технологических процессов: обеспечение равномерной пластификации и консистенции продукта

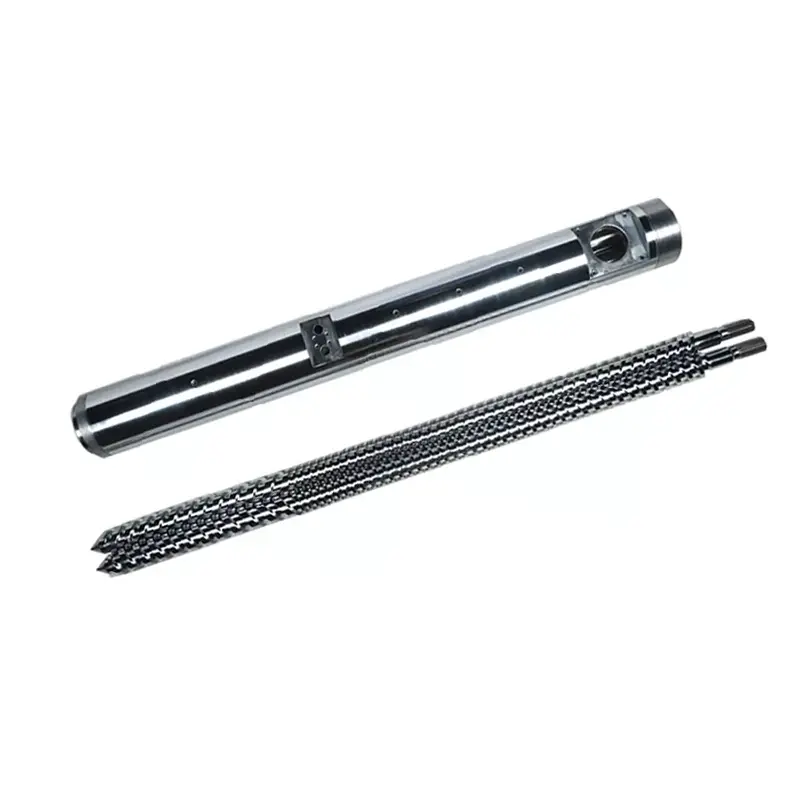
Высокая точность связана не только с размерными допусками самого шнека, но и с контролем зазора между внешним диаметром витка шнека и внутренней стенкой цилиндра. Опыт показывает, что контроль зазора междуОдиночный винт а ствол в пределах 0,10–0,20 мм (в зависимости от диаметра) существенно снижает утечку расплава и увеличивает удельную производительность. Кроме того, оптимизированные геометрические параметры (степень сжатия, соотношение L/D), соответствующие втулкам цилиндрической подачи с канавками, позволяют добиться высокой пластификации сдвига при более низких скоростях шнека, снижая температуру расплава примерно на 10°C, тем самым улучшая качество поверхности продукта и стабильность размеров.

Комплексные решения для суровых условий эксплуатации

Что касается специальных материалов, таких как древесно-пластиковый композит (ДПК), высоконаполненные конструкционные пластмассы и переработанные материалы, ведущие производители перешли от простой обработки деталей к комплексным техническим услугам, охватывающим «выбор материала – проектирование процесса – последующую обработку».

Например, для армированного нейлона, содержащего более 30% стекловолокна, винт может быть сконструирован с переменным шагом и переменной глубиной канала, с закругленными переходами в основании витка для снижения концентрации напряжений. В сочетании со сваркой распылением двух сплавов и зеркальной полировкой (шероховатость поверхности Ra ≤ 0,05 мкм) это снижает риск отложения углерода и облегчает очистку.

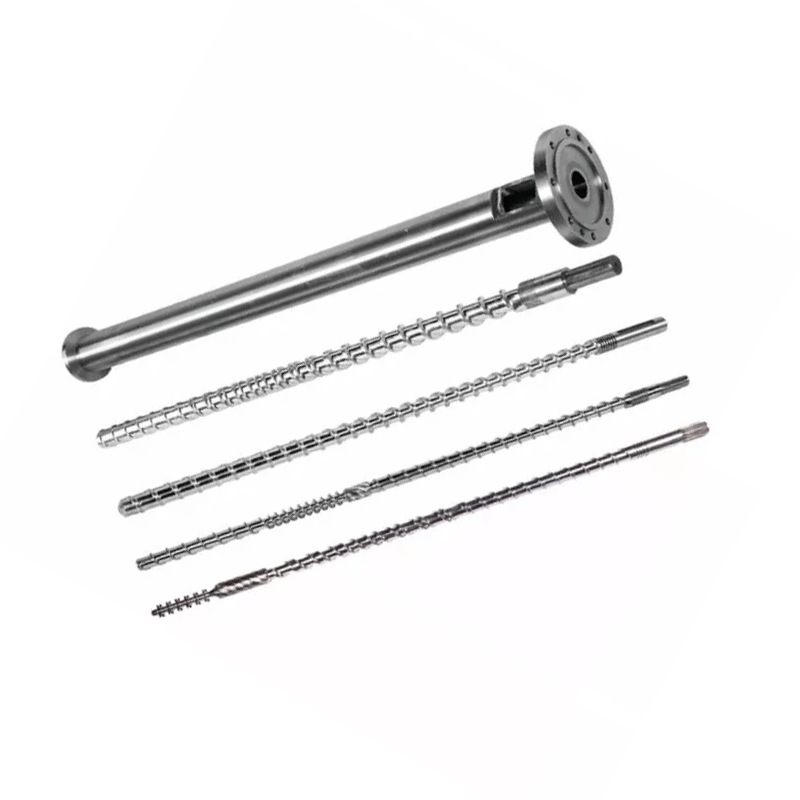
single-screw

Вывод: долгосрочная выгода от инвестиций в высокопроизводительный винт

Таким образом,Одиночный винтизготовленный с использованием точного дизайна и многократной защитной обработки, не только значительно продлевает срок службы, но также повышает энергоэффективность экструзии и литья под давлением, снижает частоту технического обслуживания и обеспечивает стабильное качество продукции. Когда компании по переработке пластмасс выбирают такого производителя, какЧжоушань Наньхайя Пластиковые Машины Лтд.– обладая полной технологической цепочкой, прецизионным обрабатывающим оборудованием и обширным опытом работы в отрасли – они получают комплексную техническую гарантию от материала винта, термообработки до покрытия поверхности, закладывая прочную основу для долгосрочного стабильного производства.

Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать