Новости

Конический двухшнековый ствол: полное руководство по характеристикам, применению и выбору


Быстрый ответ

Конический двухшнековый цилиндр представляет собой конический двухцилиндровый экструзионный компонент, в котором два конических шнека вращаются внутри соответствующего конического цилиндра. Коническая геометрия обеспечивает сильную подачу и высокое сжатие при небольшой длине, поэтомуконический двухшнековый и цилиндрическийявляется стандартным выбором для экструзии труб, профилей, листов и ДПК из ПВХ.

Если вы используете линию из ПВХ или дерева и пластика,конический двухвинтовой стволявляется одной из частей, которая самым непосредственным образом влияет на производительность, качество плавки и эксплуатационные расходы. Выберите неправильный размер, материал или зазор, и вы заплатите за это износом, браком и простоем. В этом руководстве рассказывается, как работает цилиндр с коническим шнеком, какие характеристики имеют значение при покупке, чем он отличается от ствола с коническим шнеком.параллельный двухвинтовой стволи как его выбрать, установить и обслуживать — написано с точки зрения завода, который ежедневно производит эти детали.

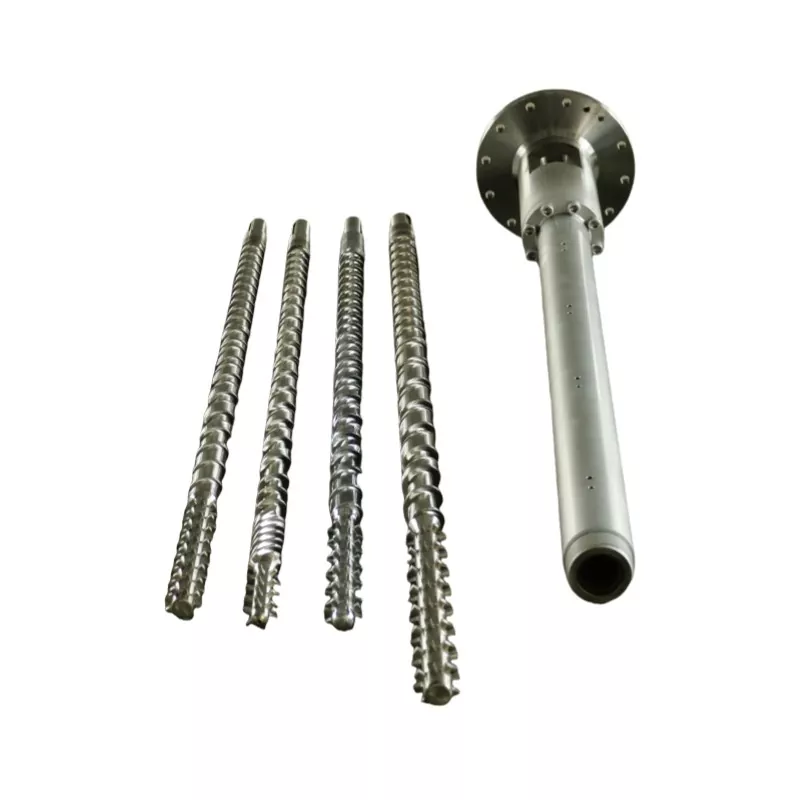
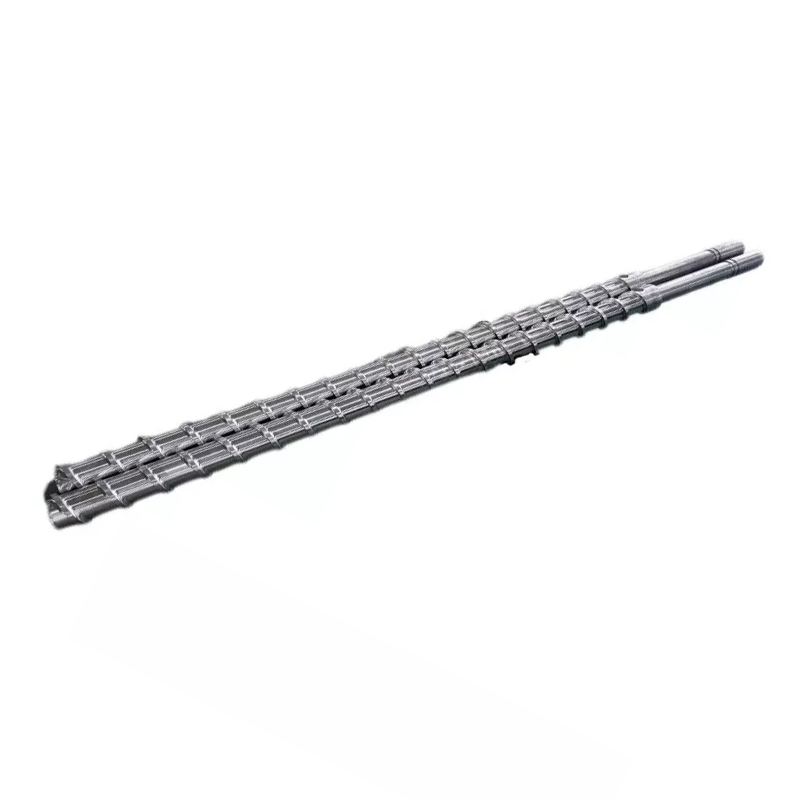
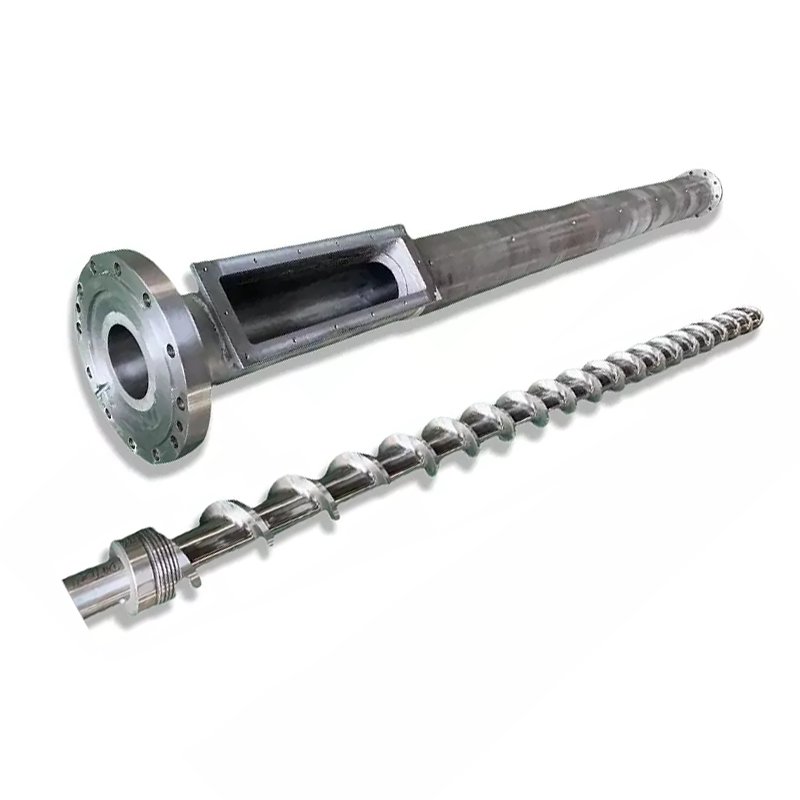
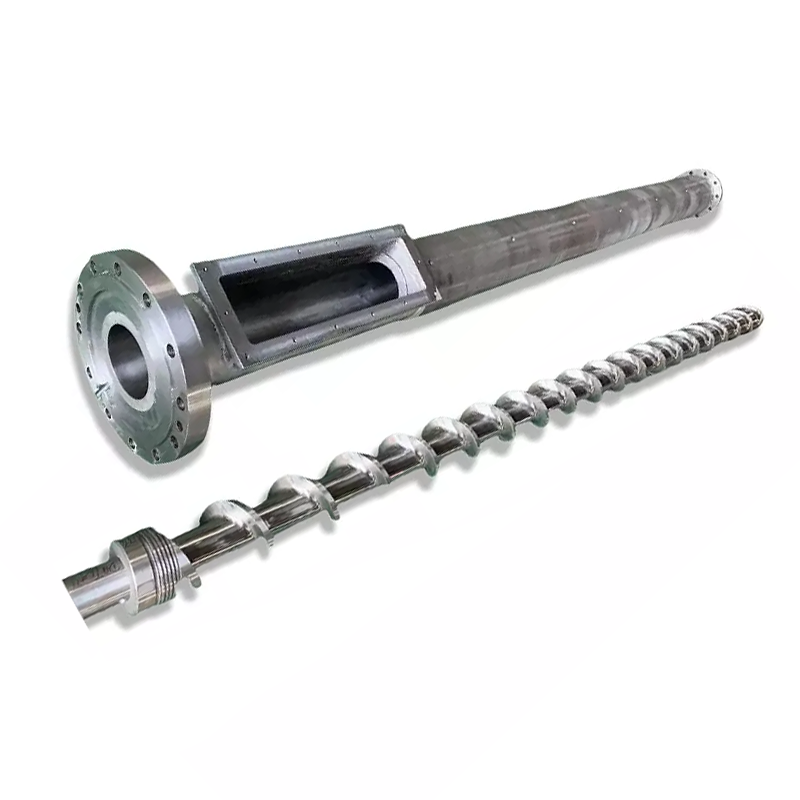
Conical twin screw barrel manufactured by Nanhaiya
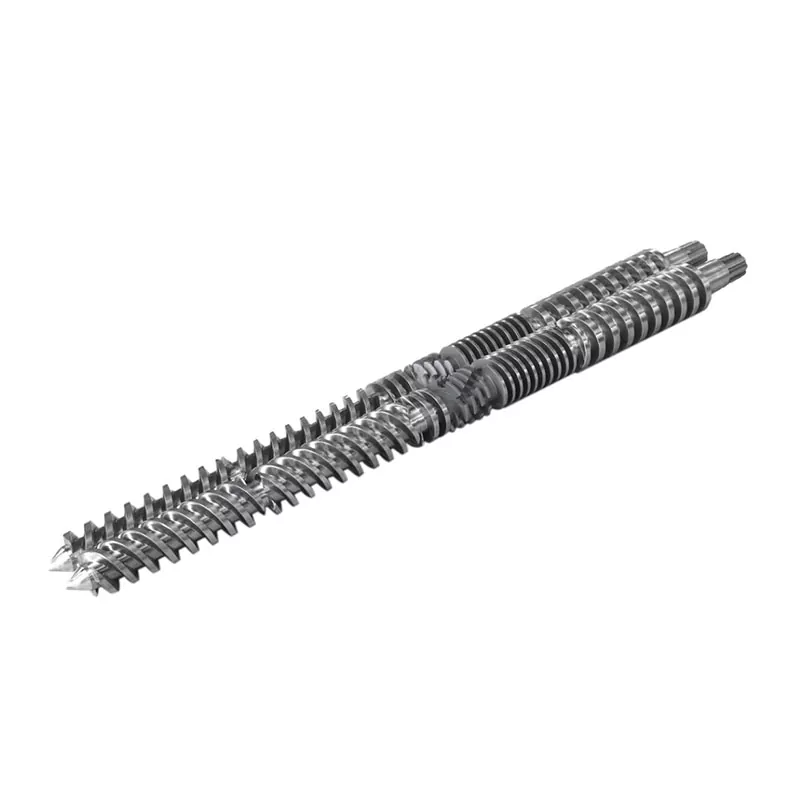
Конический двойной винт и набор цилиндров — конические отверстия обеспечивают сжатие на небольшой длине, идеально подходящее для термочувствительного ПВХ.

Как работает конический двухвинтовой ствол

Вконический двухшнековый экструдерДва винта расположены рядом под небольшим углом, широкие на подающем конце и узкие на конце матрицы. Каналы стволов сужаются соответствующим образом. Когда сырье перемещается из зоны подачи большого диаметра в зону дозирования малого диаметра, усадочный объем сжимает и пластифицирует его, в то время как пересекающиеся лопасти транспортируют и перемешивают. Поскольку два винта вращаются в противоположных направлениях и полностью входят в зацепление, конический двойной винт и цилиндр действуют почти как поршневой насос — стабильная производительность при низком и плавном сдвиге, что защищает термочувствительные полимеры, такие как ПВХ.

Процесс разбивается на три этапа:

  1. Кормление и транспортировка— большой диаметр подающего конца обеспечивает большой объем всасывания, поэтому порошковые смеси и материалы с низкой объемной плотностью (например, сухая смесь ПВХ) надежно втягиваются без образования мостиков.
  2. Прессование и пластификация— конус уменьшает объем канала по длине, уплотняя материал, вытесняя воздух и плавя его за счет комбинированной тепловой и механической работы.
  3. Измерение и сброс— узкая зона дозирования создает стабильное давление и проталкивает однородный, гомогенный расплав через головку с контролируемой скоростью.

Ствол делает больше, чем просто вмещает винты. Он оснащен зонами нагрева и охлаждения, которые поддерживают нужную температуру на каждой ступени. В бочках Nanhaiya используется многозонная конструкция нагрева и охлаждения — обычно зоны подачи, сжатия и гомогенизации — с дополнительной вакуумной вентиляцией для удаления влаги и летучих веществ из расплава, что важно для наполненных и гигроскопичных соединений.

Основные характеристики, которые следует проверить перед покупкой

Две конические бочки могут выглядеть одинаково и работать по-разному. Это характеристики, которые определяют пригодность, производительность и срок службы — цифры, которые вы должны подтвердить в любом предложении.

Спецификация предмета Что это значит Почему это важно
Соотношение диаметров Диаметр подающего конца/конца матрицы, напр. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 мм Устанавливает класс машины и диапазон выходной мощности — должен точно соответствовать модели вашего экструдера.
Соотношение L/D Эффективная длина обработки в зависимости от диаметра Большая эффективная длина = больше времени пребывания для полного плавления и дегазации.
Марка материала Азотированная сталь 38CrMoAlA, W6Mo5Cr4V2, порошковая сталь HIP или биметалл. Непосредственно увеличивает срок службы и устойчивость к коррозии по отношению к наполнителям и соединениям ПВХ.
Обработка поверхности и твердость Азотирование, хромирование, напыление биметаллического сплава или карбида вольфрама. Нанхайя распыляет слой сплава с добавлением вольфрама, чтобы достичь62 HRCвнутри ствола по сравнению с типичным 58 HRC
Глубина слоя сплава Толщина износостойкого внутреннего слоя Биметаллический слой Nanhaiya составляет 2,5–3 мм — чем глубже слой, тем дольше срок службы.
Зазор между винтом и стволом Зазор между законцовкой лопасти и стенкой канала ствола Слишком большой = потеря давления и низкая производительность; плотный и точный зазор обеспечивает высокую эффективность
Допуск/прямолинейность Точность обработки готовой детали Nanhaiya удерживает конические сдвоенные стволы с точностью ±0,0005 мм для обеспечения стабильной и повторяемой посадки.
Производительность (кг/ч) Номинальная пропускная способность для данного размера Итоговый номер покупателя — сопоставьте его со скоростью вашей линии и продуктом.
Общее отраслевое примечание:Обозначения конических размеров, такие как 45/90 или 65/132 (диаметр подачи/матрицы в мм), являются общими для конических машин типа SJZ, поэтому указанный таким образом цилиндр часто можно подобрать к существующему экструдеру. Перед заказом всегда сверяйтесь с чертежом или образцом. Стандартные размеры вы можете посмотреть на нашем сайте.конический двухвинтовой стволстраница.

Конический и параллельный двухвинтовой ствол

Наиболее частый вопрос, который задают покупатели: нужна ли им коническая илипараллельный двухвинтовой ствол. Оба двухвинтовые, оба с зацеплением, но геометрия подходит для разных задач. Коротко: конус превосходно подходит для прямой экструзии труб, профилей и плит из ПВХ/ДПК; параллель более эффективна для компаундирования, маточной смеси и составов с очень высоким содержанием наполнителей.

Фактор Конический двухвинтовой ствол Параллельный двухвинтовой ствол
Кормовое поведение Большое загрузочное отверстие — лучшее всасывание порошка с низкой насыпной плотностью Более равномерная подача комбикормов и гранулированных кормов
Сжатие Высокая степень сжатия, встроенная в коническую геометрию. Более постоянное сжатие вдоль фиксированного диаметра
Нагрев/сдвиг Более щадящая, контролируемая обработка — подходит для термочувствительного ПВХ. Более высокий сдвиг — лучше для интенсивного смешивания и диспергирования.
Типичное использование Труба ПВХ, профиль, лист, ДПК, полимерная плитка Мастербатчи, компаундирование, работы с высоким содержанием CaCO₃ и стеклонаполненные работы.
Обслуживание Износ и зазор требуют тщательного контроля на конусе. Часто упрощается стандартизация геометрии и замена элементов.

Полезное практическое правило: если ваш конечный продуктявляетсяДля экструдата (труба или доска прямо со штампа) обычно подходящим инструментом является конический двухшнековый цилиндр. Если вы производите гранулы или диспергируете требовательный пакет присадок, обратите внимание на параллельный двухшнековый цилиндр — особенно на тип, вращающийся в противоположных направлениях, для очень высоких содержаний карбонатов. Не знаете, какой вариант подойдет вашей линии? Нашодиночный винт, конические и параллельные диапазоны показаны настраница продуктов.

Общие приложения

Поскольку конический двойной шнек и цилиндр сочетают в себе сильную подачу, высокую степень сжатия и мягкий сдвиг, он является рабочей лошадкой для экструзии жесткого ПВХ и древесины и пластика. Лучше всего он работает для:

  • ПВХ труба— водопроводные, дренажные и водоводящие трубы из сухого ПВХ.
  • ПВХ профиль— оконные и дверные профили, кромка и наличники.
  • Доска и лист ПВХ— пенопласт, лист под мрамор и пенопласт (см.Конический двухвинтовой цилиндр из ПВХ-панели).
  • ДПК (древесно-пластмассовый композит)— террасная доска, стеновые панели и профили из древесноволокнистых компаундов.
  • Изделия из полиэтилена и смолы— включая кровельную черепицу из гофрированной смолы и профили с полиэтиленовым наполнителем.
  • гранулирование ПВХ— переработка сухой смеси ПВХ в гранулы для дальнейшего использования.
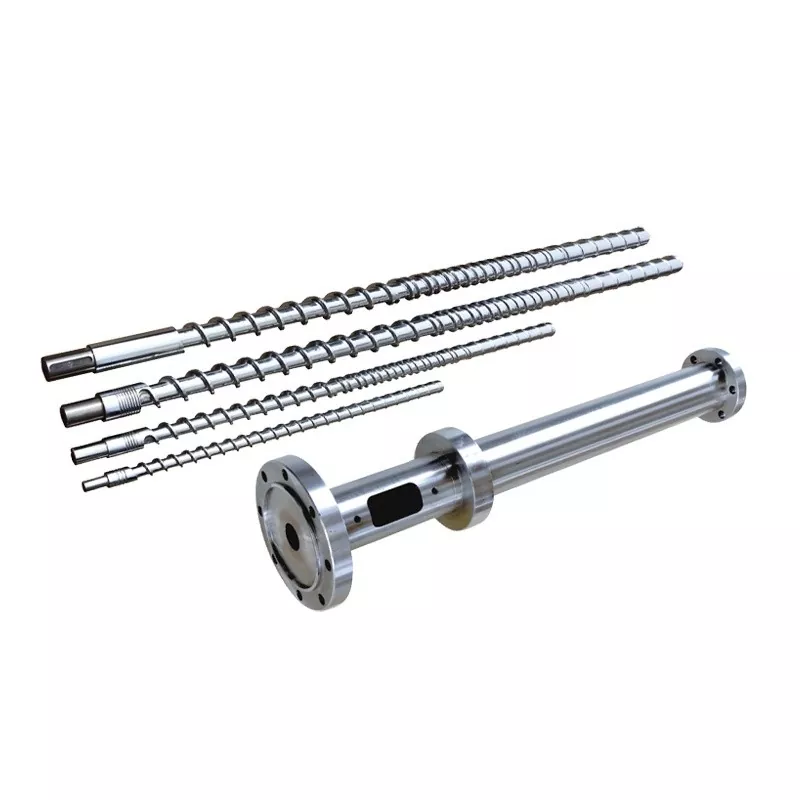
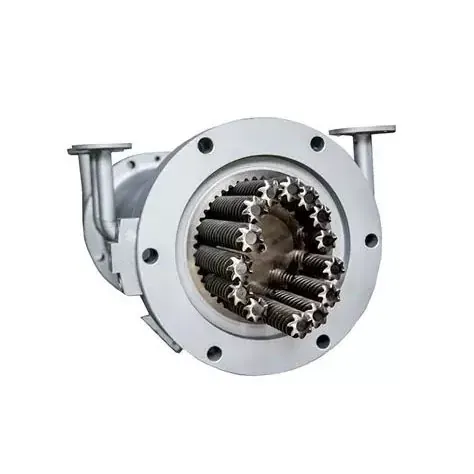
PVC board conical twin screw barrel for foam and marble sheet extrusion
Конический двухшнековый цилиндр, предназначенный для экструзии листов ПВХ и пенопласта.

Как правильно выбрать конический двухвинтовой ствол?

Выбор сводится к трем вопросам: какой материал вы используете, какая производительность вам нужна и насколько абразивен ваш состав? Используйте приведенную ниже матрицу в качестве отправной точки, а затем сверьте точный размер с вашей машиной.

Ваш материал/потребность Предлагаемая конфигурация Выбор поверхности/материала
Жесткие трубы и профили из ПВХ Стандартная коническая геометрия, подходящая для вашего экструдера (например, 55/110, 65/132) Азотированный 38CrMoAlA для чистого ПВХ с низким содержанием наполнителя.
ПВХ + наполнитель с высоким содержанием CaCO₃ Коническая с усиленной зоной износа или ступенчатая с параллельным вращением в противоположных направлениях. Биметаллический слой/слой карбида вольфрама (62 HRC) для абразивного износа
ДПК/древесноволокнистые соединения Коническая форма с мощной вентиляцией и защитой от износа. Биметаллический — древесное волокно + высокоабразивные наполнители.
Пенопласт ПВХ/лист Коническая форма, настроенная для контролируемой температуры расплава и стабильного давления. Азотированные или биметаллические в зависимости от уровня наполнителя.
Высокая производительность при той же занимаемой площади Большее соотношение диаметров и/или большая эффективная длина. Сопоставьте твердость с часами работы и загрузкой наполнителя.

Каким бы ни был ответ, самый важный шаг — подобрать ствол к имеющейся у вас машине. Конические детали фактически изготавливаются по индивидуальному заказу для экструдера, в котором они работают, поэтому чертеж — или образец с основными размерами (диаметр подачи/матрицы, межосевое расстояние, общая длина и детали фланца) — позволяет нам указать точно подходящую замену, а не «достаточно близкую» деталь. Если вам нужна вся линия, а не компонент, мы также создаемПолные машины экструдера.

Основы установки и подключения

Прецизионный ствол работает только в том случае, если он установлен ровно, чистый и правильно нагретый. Приведенные ниже шаги представляют собой общий обзор — всегда следуйте инструкциям производителя вашей машины и процедурам блокировки.

  1. Выключите питание и заблокируйте его.Перед снятием старой бочки изолируйте привод и все нагреватели. Прежде чем начать, подтвердите нулевую энергию.
  2. Очистите сопрягаемые поверхности.Удалите старый герметик, нагар и заусенцы с фланцев и установочных поверхностей, чтобы новый цилиндр садился без деформации.
  3. Установите и выровняйте.Установите конический ствол на редуктор/корпус подачи, проверив соосность и свободное вращение винтов вручную перед подачей питания.
  4. Подключите зоны нагревателя.Подключите ленточные нагреватели и охлаждение для каждой зоны (подача → сжатие → дозирование) и подсоедините каждую термопару к правильному каналу контроллера, чтобы ни одна зона не была перепутана.
  5. Установите профиль замачивания.Медленно доведите ствол до температуры и дайте ему впитаться, чтобы сталь и расплав выровнялись, прежде чем завинчивать винты — холодный запуск рискует повредить крутящий момент.
Совет по зоне обогрева:держите зону подачи максимально прохладной и повышайте температуру по направлению к головке. Неровные или неправильно нанесенные зоны являются одной из наиболее частых причин помпажных ударов и черных полос, поэтому их следует перепроверять после каждой замены ствола.

Устранение неисправностей и износ

Большинство проблем с коническим цилиндром проявляются в нестабильной производительности, перегреве или порче продукта. Используйте эту таблицу, чтобы быстро перейти от симптома к вероятной причине, которую необходимо устранить.

Симптом Вероятная причина Исправить
Выходной сигнал колеблется / скачет Непостоянство корма, изношенные лопасти или температурный дрейф. Проверьте подачу, проверьте температуру в зоне, измерьте зазор между шнеком и стволом.
Перегрев Дисбаланс нагревателя, избыточное трение или блокировка охлаждения. Осмотрите каждую зону и контур охлаждения; переназначить термопары
Плохая пластификация Неправильная установка винта или изношенный канал ствола. Проверьте конфигурацию; проверить увеличенный зазор от износа
Черные линии/полосы Мертвые зоны, содержащие испорченный материал, или зазубренные отверстия. Тщательно очистите и очистите; осмотр отверстия и поверхности винта
Чрезмерный/быстрый износ Абразивный наполнитель, плохой уход или неудовлетворительная твердость. Модернизация ствола на биметаллический/карбид-вольфрамовый; ужесточить содержание

Износ нормальный — цель — сделать его медленным и предсказуемым. Абразивные наполнители (CaCO₃, древесное волокно, стекло) быстрее всего воздействуют на канал ствола и вылетают, поэтому более глубокий и твердый внутренний слой окупается. Поверхность с добавлением вольфрама 62 HRC просто дольше выдерживает воздействие этих составов, чем стандартное покрытие с твердостью 58 HRC, что увеличивает интервал между ремонтами.

Контрольный список технического обслуживания

Короткие регулярные проверки предотвращают дорогостоящие сбои. Включите их в свой распорядок дня:

Интервал Проверять Действие
Каждую смену Температура зоны и ток Показания журнала; исследовать любое отклонение от базовой линии
Еженедельно Качество расплава и качество поверхности Следите за появлением новых полос, гелей или изменением выходных данных.
Ежемесячно Продувка и визуальная проверка отверстия/винтов Очистите мертвые зоны; ищите царапины или изменения цвета
Ежеквартальный Зазор между винтом и стволом Измерьте зазор; сравните со спецификацией, чтобы отслеживать скорость износа
По мере необходимости Целостность нагревателя и термопары Заменяйте неисправные ленты/датчики до того, как они станут причиной порчи продукта.

Часто задаваемые вопросы

Что такое конический двухвинтовой ствол?

Это конический экструзионный компонент с двумя отверстиями, в котором два конических шнека вращаются внутри соответствующего конического цилиндра. Конус сжимает и пластифицирует материал на небольшой длине, что делает конический шнековый цилиндр идеальным для экструзии труб из ПВХ, профилей, листов и ДПК.

Для каких материалов лучше всего использовать?

Жесткий ПВХ (труба, профиль, плита и лист), древесно-пластиковый композит, профили на основе полиэтилена и черепица из смолы, а также гранулирование ПВХ. Он особенно хорошо справляется с сухими смесями с низкой насыпной плотностью благодаря большому входному отверстию.

Чем он отличается от параллельного двухвинтового ствола?

Конический цилиндр сужается и обеспечивает высокую степень сжатия с мягким сдвигом, что подходит для прямой экструзии ПВХ/ДПК. Апараллельный двухвинтовой стволсохраняет постоянный диаметр и более высокий сдвиг, что подходит для компаундирования, маточной смеси и составов с очень высоким содержанием наполнителей.

Какой типичный зазор между винтом и стволом?

Зазор – это небольшой зазор между законцовкой лопасти и стенкой канала ствола. Он плотно и точно устанавливается на новую деталь; так как он открывается от износа, производительности и падения давления. Периодическое его измерение — самый простой способ отслеживать износ ствола.

Как установить конический двухвинтовой ствол?

Выключите питание и заблокируйте, очистите сопрягаемые поверхности, установите и выровняйте винты так, чтобы они свободно вращались, правильно подключите каждую зону нагревателя и термопару, затем медленно доведите цилиндр до нужной температуры и выдержите его перед завинчиванием винтов.

Что вызывает износ конических двухвинтовых стволов?

В основном абразивные наполнители, такие как карбонат кальция, древесное волокно и стекло, которые ухудшаются из-за коррозии в результате обработки ПВХ, плохого ухода и недостаточной твердости. Более глубокий биметаллический слой или слой карбида вольфрама гораздо лучше сопротивляется всем трем.

Как часто следует проверять или заменять ствол?

Ежемесячно проводите визуальную проверку и проверку продувки, а зазор измеряйте ежеквартально. Сроки замены зависят от нагрузки на заливную горловину и количества часов работы — отслеживайте тенденцию износа, а не дожидайтесь поломки, и ремонтируйте или заменяйте, как только зазор превысит норматив.

Как выбрать правильный размер для моей экструзионной линии?

Сопоставьте соотношение диаметров и длину с моделью вашего экструдера и целевой производительностью, а затем выберите обработку поверхности в зависимости от абразивности вашего состава. Отправьте чертеж или образец с основными размерами, чтобы ствол точно подошел, а не был приблизительным.

Вам нужен конический двухвинтовой цилиндр, подходящий для вашей машины?

Отправьте нам свой чертеж или образец с основными размерами, и наши инженеры подберут точно подходящий конический двойной шнек и цилиндр с необходимой твердостью для вашего материала. Благодаря собственному азотированию, биметаллической обработке и обработке карбида вольфрама мы производим детали, твердость которых достигает 62 HRC внутри канала ствола, что обеспечивает длительный срок службы.

Получите ценовое предложение в течение 12 часов →
Наньхайя (Чжоушань) Plastic Machinery · Более 500 клиентов по всему миру ·одинокий, конический двойник & параллельный близнецвинтовые бочки
Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать