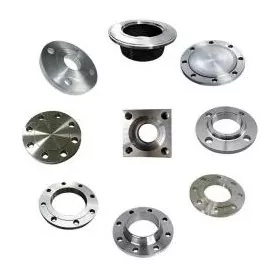
Фланец ствола выглядит просто, пока новая деталь не попадет на станок. Тогда небольшая ошибка в приводке, окружности болта, уплотнительной поверхности или канале расплава может остановить установку. В этом руководстве показано, как группам по закупкам и техническому обслуживанию превратить старый образец, интерфейс машины и эксплуатационные характеристики в контролируемую спецификацию фланца.



Быстрый ответ
Чтобы купитьфланец цилиндра экструдера, отправьте контролируемый чертеж, в котором указаны отверстие, наружный диаметр, толщина, установочная приводка, расположение болтов, уплотнительная поверхность, материал, обработка поверхности и сопрягаемые детали. Добавьте фактическую температуру и давление, модель экструдера или головки, количество и требования к проверке.
Не заказывайте нестандартный фланец машины, состоящий только из слов «ANSI», «DIN», «JIS» или «PN16». Эти ссылки могут определять стандартный фланец трубы только в том случае, если указаны полное стандартное обозначение и основа обслуживания. Для соединения экструдера обычно требуется собственный чертеж интерфейса, даже если одна сторона соответствует известному рисунку фланца.
Сначала определите, какой фланец вы покупаете.
Ошибки при закупках часто возникают, когда три разных компонента называются фланцами. Стандартный фланец трубы, специальный фланец цилиндра экструдера и переходной адаптер могут выглядеть на фотографии одинаково. Они не указываются одинаково.
| Компонент | Что это определяет | Основной риск закупок |
|---|---|---|
| Стандартный фланец трубы | Точный стандарт, издание, номинальный размер, класс или PN, облицовка, материал, отверстие и тип соединения. | Короткая этикетка, такая как «Фланец DIN», может относиться к более чем одной системе размеров и номинальных значений. |
| Изготовленный на заказ фланец цилиндра экструдера | Контролируемый чертеж машины, сопрягаемый цилиндр или переходник, приводка, расположение болтов, отверстие для расплава, особенности уплотнения и режим обслуживания. | Использование таблицы «трубы-фланцы» для интерфейса оборудования с настраиваемыми функциями размещения и потока. |
| Переходной фланец головки | Два интерфейса плюс внутренний переход расплава, ориентация, опора и требования к датчику или экранному блоку. | Оба конца подходят отдельно, но собранный путь потока, осевая линия или ориентация болтов не совпадают. |
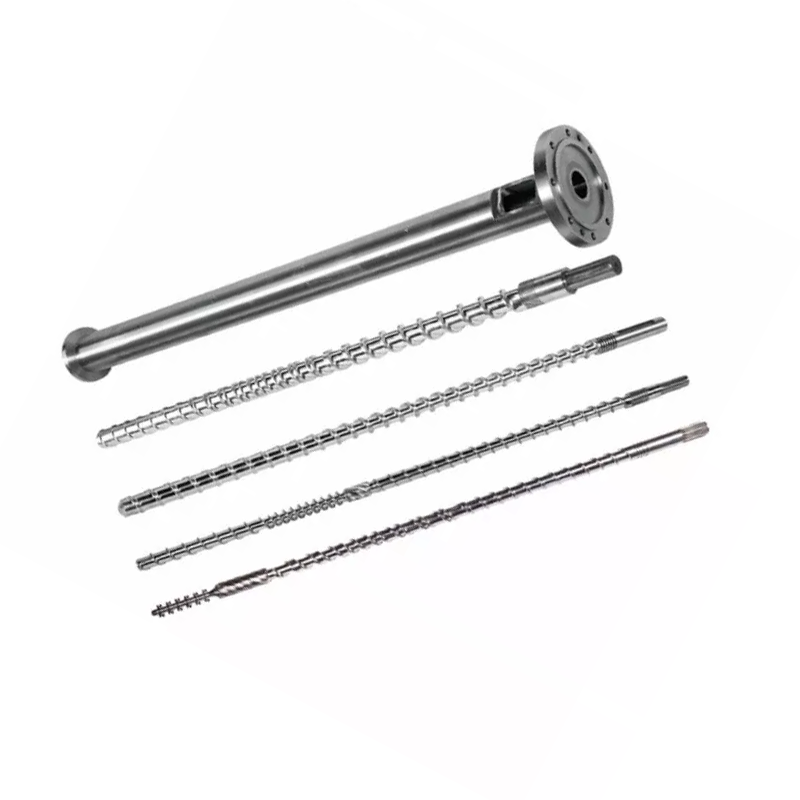
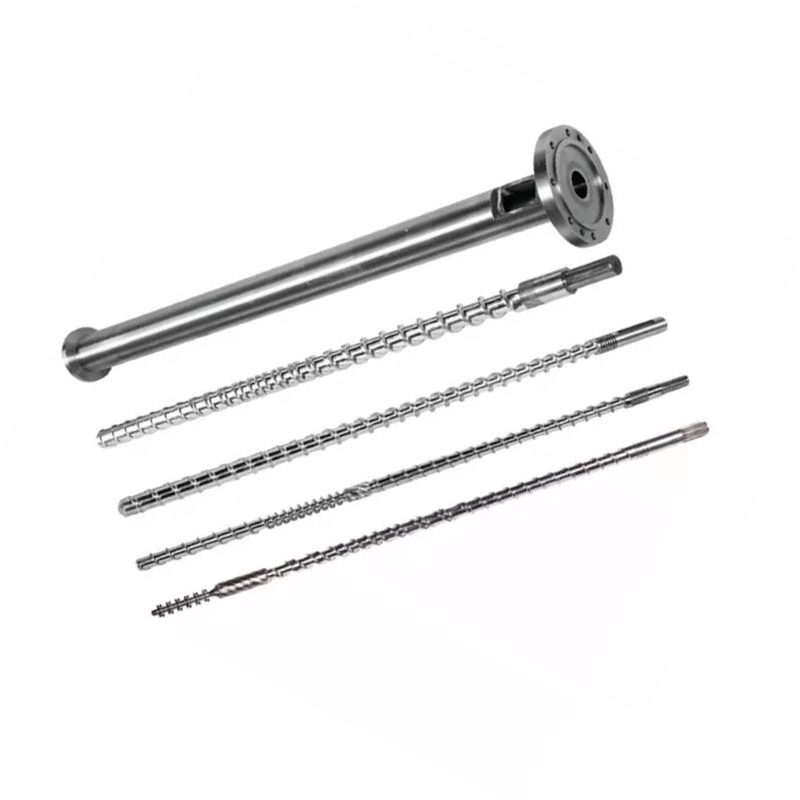
Текущая ситуация Нанхайидиапазон фланцев стволаохватывает круглые стальные фланцы с фланцевыми соединениями и портами настраиваемого размера. Доступны модели ANSI, DIN и JIS, а также полностью индивидуальные размеры для пластмасс, химической промышленности, грануляции и машиностроения.
Наш заводской вид:стандартное название начинает технический разговор; это не завершает рисунок. Сначала мы спрашиваем, где находится деталь, что ее фиксирует, что ее герметизирует и что проходит через нее. Как только эти функции будут понятны, контролировать правильные размеры станет гораздо проще.


Размеры, определяющие, подходит ли фланец
Полезный рисунок отделяет размер от функции. Отверстия для болтов создают усилие зажима, регистр фиксирует детали, на лицевой стороне находится уплотнение, а в отверстии находится расплав или технологическая среда. Если одна функция компенсирует другую, это приводит к затруднению сборки и ненадежной герметизации.
| Функция рисования | Почему это важно | Что должен указать покупатель |
|---|---|---|
| Внешний диаметр | Контролирует зону контроля, доступ к инструментам и свободное пространство рядом с нагревателями, ограждениями или опорами. | Номинальный размер, допуск и любой ограниченный сектор |
| Центральное отверстие или проход для расплава | Контролирует непрерывность потока и внутренний шаг в стыке. | Диаметр, допуск, форма перехода, направление и требования к поверхности. |
| Общая и местная толщина | Влияет на зацепление болтов, жесткость, соосность и длину в сборе. | Базовые поверхности, толщины, цековки и длина ступицы |
| Расположение регистра или патрубка | Обеспечивает концентрическую сборку вместо того, чтобы полагаться на зазор между болтовыми отверстиями. | Характеристика наружной или внутренней резьбы, диаметр, глубина, посадка и ввод. |
| Расположение болтов | Обеспечивает зажимное соединение и фиксирует угловую ориентацию. | Количество, диаметр делительной окружности, размер отверстия, резьба, глубина и угловая точка отсчета. |
| Уплотняющая поверхность | Создает намеченный контакт с прокладкой, кольцом, канавкой или металлической поверхностью. | Тип облицовки, размеры, отделка, характеристики уплотнения и допустимые повреждения |
| Геометрические элементы управления | Соблюдайте правильность соотношения отверстия, приводки и уплотняющей поверхности. | Базовые значения плюс требуемая плоскостность, перпендикулярность, положение, соосность или биение. |
| Особенности ориентации | Выровняйте нагреватели, порты датчиков, шпоночные пазы, ограждения или асимметричные сопрягаемые детали. | Угол синхронизации от одной однозначной точки отсчета |
ISO 286-1 представляет собой международную систему допусков и посадок линейных размеров, включая характеристики цилиндров, а также концепции основного отверстия и основного вала. ISO 1101 предоставляет язык символов для контроля формы, ориентации, местоположения и биения. Эти стандарты помогают выразить требования, но проектировщик все равно должен выбрать функциональные исходные данные и допустимые значения.
Зазор между болтовыми отверстиями не является системой фиксации.Если подключенная головка или адаптер должны быть концентричны каналу ствола, определите приводку или другой контролируемый элемент позиционирования. Затягивание болтов при совмещении двух несоосных отверстий может привести к повреждению поверхности, уплотнения или крепежа и оставить опасный внутренний выступ.

ANSI, DIN, JIS и PN не являются полными описаниями покупки.
Nanhaiya предлагает варианты ANSI, DIN и JIS или индивидуальный стандарт. Этот диапазон полезен, когда фланец присоединяется к установленному заводскому трубопроводу или должен соответствовать существующему региональному образцу. Для предложения по-прежнему требуется точный документ, издание, номинальный размер, рейтинг, лицо, материал и любые изменения проекта.
Например, ASME B16.5 предназначен для фланцев труб и фланцевых фитингов от NPS 1/2 до NPS 24. Его объем охватывает номинальные значения давления и температуры, материалы, размеры, допуски, маркировку и испытания. Это надежная основа для компонентов, входящих в ее объем, но ее название не превращает каждое соединение экструдера во фланец B16.5.
Практическое различие:Если фланец является частью границы трубопровода, находящегося под давлением, используйте применимые правила для трубопроводов и квалифицированную инженерную экспертизу. Если это специальный машинный интерфейс, управляйте им с помощью утвержденного чертежа оборудования и режима эксплуатации. Если он выполняет обе роли, пакет закупок должен удовлетворять обоим наборам требований.
Стандартный шаблон
Укажите номер стандарта, год или выпуск, размер, класс или номер детали, облицовку, группу материалов и сопрягаемый компонент. Явно перечислите любые отклонения.
Пользовательский шаблон
Сделайте подписанный рисунок авторитетом. Ссылка на стандарт может по-прежнему определять выбранную резьбу, посадку, символы или методы испытаний.
Смешанный интерфейс
Покажите, какое лицо соответствует стандарту, а какое настроено. Определите внутренний переход и угловое соотношение между обоими концами.
Наш заводской вид:«такой же, как старый фланец» — это полезный контекст, но это не проверяемое требование. Мы наносим точный интерфейс на чертеж и просим покупателя его утвердить. Это дает производственным, инспекционным и установочным группам одинаковый ответ, когда измерения подвергаются сомнению.
Класс давления не может быть отделен от температуры и материала.
На странице фланцев ствола Nanhaiya перечислены варианты PN6, PN10, PN16, PN25, PN40 и PN63. Относитесь к ним как к доступным категориям спецификаций, а не как к одному универсальному заявлению о рабочем давлении. Используемый номинал зависит от действующего стандарта, материала, температуры, геометрии, болтового соединения, уплотнения и конструкции системы.
Обработка полимеров создает условия, которые не может описать короткая этикетка фланца. Соединение может подвергаться воздействию термоклея, циклов нагрева и охлаждения, вибрации машины, веса головки, монтажных нагрузок и очистки. Указывайте нормальные и максимальные условия, но сохраняйте расчетные условия отдельно от обычных настроек процесса.
| Дежурный ввод | Зачем это нужно производителю | Доказательства для присоединения |
|---|---|---|
| Нормальная и максимальная температура | Влияет на поведение материала, выбор уплотнений, тепловое движение и основу номинальных значений. | Технологическая карта, настройки нагревателя и измеренный рабочий диапазон |
| Нормальное и максимальное давление | Определяет механическую нагрузку и нагрузку на уплотнение в соответствии с применимым методом проектирования. | Диапазон приборов, эксплуатационные записи и требования к конструкции |
| Давление среды | Трубопроводы из расплавленного полимера, газа, жидкости или оборудования могут потребовать различных методов проектирования и очистки. | Название материала, формула, данные по безопасности и схема процесса. |
| Внешняя нагрузка | Тяжелая головка или незакрепленный трубопровод могут увеличить изгибающую нагрузку на фланце. | Вес сборки, центр тяжести, опоры и установочный чертеж. |
| Термические циклы | Повторяющееся расширение и сжатие могут повлиять на предварительную нагрузку, выравнивание и уплотнение. | Частота запуска и остановки, а также последовательность нагрева и охлаждения |
| Применимый кодекс или правило клиента | Определяет расчеты, учет материалов, маркировку, испытания и ответственность за утверждение. | Точный документ, издание и спецификация проекта |
Не выбирайте более высокий номер PN в качестве самостоятельного средства устранения утечки.Утечка может возникнуть из-за повреждения лицевой поверхности, неправильного уплотнения, деформации, загрязнения, плохой центровки, неподходящих болтов или термического смещения. Прежде чем менять класс или метод затяжки, найдите механизм отказа.


Выберите материал и обработку поверхности для реальной среды.
Nanhaiya производит фланцы стволов из углеродистой, нержавеющей и легированной стали. Доступные виды обработки поверхности включают пескоструйную обработку, гальванизацию и никелирование, а также другие виды обработки, доступные по требованию заказчика. В утвержденном чертеже должны быть указаны точная марка и объем обработки, а не только широкое семейство материалов.
| Вариант | Почему покупатель может рассмотреть это | Вопросы, которые необходимо решить перед утверждением |
|---|---|---|
| Углеродистая сталь | Прочность общего оборудования и экономичное производство с контролем окружающей среды. | Точная марка, защита от коррозии, свариваемость, температурный режим и открытые поверхности. |
| Нержавеющая сталь | Коррозионная стойкость или более чистая открытая поверхность для определенной технологической среды. | Точная марка, химическое воздействие, риск истирания, материалы сопряжения и маршрут изготовления. |
| Легированная сталь | Механическая или термическая работа, требующая определенного сплава и способа обработки. | Марка, термообработка, твердость, ударная вязкость, обрабатываемость и протоколы проверок. |
| Пескоструйная поверхность | Подготовка поверхности или указанная внешняя отделка | Какие поверхности обрабатываются и какие прецизионные или уплотняющие поверхности необходимо защитить? |
| Оцинкованная или никелированная поверхность | Дополнительная защита поверхности для согласованной среды | Материал покрытия, критерий толщины, замаскированные участки, припуски на размеры и способ ремонта. |
Покрытие не исправляет неподходящий основной материал, слабую геометрию или поврежденную уплотнительную поверхность. Он также может изменить приводку точного прилегания, если на чертеже не определены маскированные поверхности и окончательные размеры. Решите, применяется ли допуск до обработки или к готовой детали, готовой к сборке.
Наш заводской вид:отделяем рабочие забои от защищенных внешних забоев. На поверхность уплотнения, посадочный диаметр или узкое отверстие не должно быть случайно нанесено покрытие. Обозначать границы обработки на чертеже гораздо безопаснее, чем разрешать их после прибытия готовых деталей.



Как измерить сменный фланец ствола
Старая деталь представляет собой ценное физическое свидетельство, но она может больше не соответствовать предполагаемой геометрии. Регистр может изнашиваться, лицо может быть повреждено во время ремонта, а тепло может деформировать пластину. Оригинальный чертеж машины или сборки остается лучшим исходным материалом, когда он доступен.
- Сфотографируйте установленный узел.Перед разборкой запишите направление потока, порядок компонентов, центральную линию, опоры, нагреватели, датчики и доступ.
- Определите оба сопрягаемых компонента.Обратите внимание на цилиндр, адаптер, сменщик сит, стержень слияния, конструкцию со стороны редуктора или головку, соединенную с каждой поверхностью.
- Очистить, не меняя доказательств.Удалите полимер и рыхлые загрязнения, не закругляя края и не полируя следы износа, которые объясняют неисправность.
- Установите данные.Прежде чем записывать размеры, выберите основную уплотняющую или монтажную поверхность, ось отверстия или приводки и один угловой элемент.
- Измерьте каждый интерфейс.Запишите отверстие, внешний диаметр, толщину, каждый шаг и глубину, расположение болтов, резьбу, цековку, особенности торца и ориентацию.
- Измерьте сопрягаемые детали.Скопированный изношенный фланец может воспроизвести старую ошибку. Проверьте фактическое расположение охватывающих и охватывающих регистров, доступное зацепление болтов и расположение уплотнения.
- Разрешите конфликты на новом рисунке.Сравните образец, исходный чертеж и размеры сопряжения, а затем утвердите размер, который восстанавливает намеченную функцию.
Минимальный фотосет:один общий вид установленного изделия, обе поверхности фланцев, вид сбоку, заводская табличка цилиндра или головки, каждая маркировка или номер детали, уплотнение и близкий вид повреждений. Разместите рядом с деталью шкалу для ориентации, но никогда не рассчитывайте критические размеры по перспективным фотографиям.
В случае двухвинтовых или многокомпонентных проектов тщательно проверяйте угловую ориентацию. Расположение болтов может быть симметричным, тогда как отверстие для расплава, клемма нагревателя, порт датчика или опора — нет. Узел можно скрепить болтами, но при этом повернуть в непригодное для использования положение.
Расскажите о связанном семействе продуктов, чтобы поставщик понял систему. Нанхайя поддерживаетодиночный винт, параллельный двухшнековыйиконический двухвинтовой стволприложения плюсядра слияния экструдерови индивидуальные интерфейсы кристаллов.
Возможность обработки поддерживает чертеж, но не заменяет его.
Нанхайяпроизводственное оборудованиеНа странице указана точность позиционирования сверления и фрезерования с ЧПУ 0,02 мм. Он также определяет пятиосную обработку для неравномерного витка винтов и специальных фланцевых конструкций. Эти возможности актуальны для сложных схем отверстий и элементов фланцев.
Опубликованные возможности позиционирования машины не являются автоматически допуском каждого готового фланца. Фактическая приемка зависит от чертежа, технологического маршрута, крепления, состояния материала, последовательности термообработки или нанесения покрытия и согласованного метода контроля.
| Этап производства | Контрольный вопрос | Полезная информация о покупателе |
|---|---|---|
| Поступление материала | Соответствует ли материал точному сорту и форме, указанным в заказе? | Сертификат на материал, если это указано в контракте |
| Базовая обработка | Какая грань и ось будут управлять последующими элементами? | Утвержденный чертеж с четкой схемой исходных данных |
| Обработка отверстий и регистров | Сопрягаемые диаметры, глубины и посадки производятся в правильной последовательности? | Отчет о размерах критически важных функций интерфейса |
| Производство отверстий | Правильно ли указаны делительная окружность, угловая ориентация, резьба и глубина? | Результаты проверки образца и проверка резьбы |
| Отделка лица | Соблюдаются ли требования к геометрии уплотнения, плоскостности и поверхности? | Указанный лицевой осмотр и запись поверхности |
| Термическая или поверхностная обработка | Изменит ли обработка размер, плоскостность, твердость или защищенные зоны? | Сертификат обработки и окончательная проверка размеров по мере необходимости |
| Окончательная маркировка и упаковка | Может ли завод определить ревизию, ориентацию и стыковочный узел? | Маркировка деталей, разрешение на проверку и защищенная упаковка |



Наш заводской вид:допуск должен иметь причину и метод проверки. Мы усиливаем позиционирование, герметизацию и выравнивание там, где сборка требует контроля. Применение минимально возможного допуска к каждому размеру только увеличивает стоимость и может отвлечь внимание от функций, которые на самом деле определяют соответствие.
О чем говорят распространенные проблемы с фланцами
Проблема с подключением редко диагностируется по одной фотографии. Запишите, когда появляется симптом, меняется ли он в зависимости от температуры или давления, а также где именно начинается утечка, движение или повреждение. Изменяйте одну контролируемую переменную за раз.
| Наблюдаемая проблема | Возможные причины для расследования | Урок закупок |
|---|---|---|
| Новый фланец не войдет в реестр | Неправильный диаметр или посадка, покрытие на установочной поверхности, заусенцы, грязь, термическое состояние или деформация сопрягаемой детали. | Укажите размеры окончательной обработки, посадку, температуру ввода и проверки. |
| Отверстия под болты не совпадают | Неправильная делительная окружность, количество отверстий, угловая точка отсчета, направление вращения, резьба или пересмотр чертежа. | Измерьте весь массив по видимому элементу ориентации. |
| Утечка появляется при нагреве | Тепловое перемещение, неподходящее уплотнение, деформация торца, потеря предварительного натяга или температура за пределами утвержденного стандарта. | Включите термический цикл, характеристики уплотнения и метод крепления болтов в обзор системы. |
| Утечка сохраняется в одном секторе | Местное повреждение поверхности, загрязнение, неравномерность, несоосность или внешняя изгибающая нагрузка. | Укажите фейсконтроль и поддержите присоединенную сборку. |
| Полимер разрушается в месте соединения. | Внутренняя ступенька, глухой карман, грубое повреждение, путь утечки или чрезмерное нахождение рядом с интерфейсом. | Контролируйте проход расплава в сборе, а не только внешние размеры фланца. |
| Крепежи постоянно ослабевают или выходят из строя | Неправильная спецификация крепежа, неравномерная сборка, термоциклирование, вибрация, перегрузка или искаженные поверхности. | Попросите ответственного инженера определить болтовые соединения и затяжку всего соединения. |
| Коррозия начинается в месте соединения. | Неподходящий материал, поврежденное покрытие, попавшие загрязнения, несовместимая окружающая среда или гальваническое состояние. | Опишите фактическую химическую и чистящую среду перед выбором материала и обработки. |
Больше крутящего момента - это не диагноз.Чрезмерная затяжка может повредить резьбу, болты, поверхности, уплотнения или подключенное оборудование. Изолируйте и обеспечьте безопасность машины, затем поручите квалифицированному персоналу осмотреть все соединение и следовать утвержденной процедуре сборки.
Если фланец соединяется сголовка для экструзии труб, проверьте опору и центральную линию, а также шарнир. Если он подключается рядом спластиковый редуктор экструдераили опору ствола, убедитесь, что конструкция машины не смещает интерфейс.
Контрольный список запроса цен на фланец цилиндра экструдера
Полный запрос предложения позволяет поставщику указать ту же деталь, которую покупатель ожидает установить. По возможности прикрепляйте проверенный чертеж и отмечайте каждый элемент, который еще нуждается в инженерном подтверждении.
- Функция фланца и точное положение установки
- Производитель станка, модель и серийный номер
- Чертежи сопрягаемых компонентов или номера деталей.
- Внешний диаметр и все местные пределы конверта
- Центральное отверстие и геометрия внутреннего перехода
- Общая толщина, ступицы, ступеньки и выемки
- Регистрация диаметров, глубин, посадок и заходов
- Количество болтов, делительная окружность и угловая точка отсчета
- Детали с зазором, цековкой или резьбой
- Спецификация уплотнительной поверхности, канавки, прокладки или уплотнения
- Необходимые элементы управления формой, ориентацией и положением
- Точная марка материала и термическая обработка
- Обработка поверхности, маскировка и окончательные размеры
- Информация о нормальной и расчетной температуре
- Информация о нормальном и расчетном давлении
- Средство, полимерная формула и очищающее воздействие.
- Внешние нагрузки, опоры и термические циклы
- Применимые стандарты, правила редакции и проекта
- Количество, стратегия запасных частей и маркировка
- Документы на материалы, обработку и проверку
- Требуемая проверка соответствия или согласованное испытание системы
- Фотографии и отчет о состоянии замены
Наш заводской вид:фотографии говорят нам, где искать, образцы говорят нам о том, что существует сейчас, а чертежи говорят нам, что производить. В строгом заказе на замену используются все три, если они доступны. Если они не согласны, мы останавливаемся на получении одобрения вместо того, чтобы выбрать наиболее удобное измерение.
Сформируйте признание вокруг сопряженного интерфейса
Инспекция должна учитывать риски, выявленные во время проверки чертежей. Для простого плоского фланца может потребоваться краткий отчет о размерах. Компонент с ограничением давления, специальный адаптер или замена с плотной посадкой могут потребовать дополнительных записей, осмотра при свидетеле или испытания системы в соответствии с ответственной инженерной процедурой.
| Приемные ворота | Доказательство | Освободить вопрос |
|---|---|---|
| Утверждение чертежа | Подписанная редакция с базами данных, размерами, допусками, материалом, обработкой и примечаниями. | Описан ли на чертеже предполагаемый сопряженный узел без каких-либо предположений? |
| Материал и обработка | Требуемые сертификаты, связанные с деталью или производственной партией | Соответствуют ли записи степени и лечению, указанным в приказе? |
| Проверка размеров | Результаты для отверстия, регистра, толщины, расположения болтов, геометрии уплотнения и заданных геометрических элементов управления. | Находятся ли функциональные возможности в утвержденных пределах после всей обработки? |
| Визуальное состояние | Фотографии и осмотр торцов, резьбы, покрытия, кромок и маркировки. | Являются ли уплотнительные и установочные поверхности чистыми, защищенными и не имеющими неприемлемых повреждений? |
| Проверка спаривания | Совместимость с сопрягаемыми деталями, манометрами или согласованным проверочным приспособлением, поставляемыми покупателем. | Устанавливается ли, ориентируется и крепится ли сборка так, как предполагалось, без приложения усилий? |
| Проверка системы или давления | Согласованная процедура, ответственное одобрение и зафиксированный результат, когда это необходимо. | Было ли проведено правильное испытание в соответствии с фактическим объемом применения фланца и действующими правилами? |
| Релиз отгрузки | Идентификация деталей, защита, упаковочный лист и пакет документов | Может ли завод-получатель определить, сохранить и установить правильную версию? |
Для поддержки установки или планирования технического обслуживания ознакомьтесь с документами Nanhaiya.техническая служба. Выбор поставщика также может включатьПрофиль компании, производственное оборудованиеи текущийсертификаты.
Часто задаваемые вопросы
Какая информация необходима для расчета фланца цилиндра экструдера?
Отправьте контролируемый чертеж или точные размеры наружного диаметра, отверстия, толщины, установочной приводки, количества болтов, размера отверстия под болт или резьбы, диаметра делительной окружности, ориентации отверстия, уплотняющей поверхности и сопрягаемого компонента. Добавьте модель экструдера, материал, рабочую температуру и давление, обработку поверхности, количество и необходимые контрольные документы.
Достаточно ли ANSI, DIN или JIS для определения фланца ствола?
Нет. Для стандартного фланца трубы необходимо указать точный номер стандарта, выпуск, размер, номинал, облицовку, материал и ответный компонент. Для изготовленного по индивидуальному заказу фланца экструдера или головки также может потребоваться контролируемый чертеж оборудования, поскольку его приводка, проход расплава, ориентация болтов и общая геометрия могут выходить за рамки стандарта трубного фланца.
Что означают PN6, PN10, PN16, PN25, PN40 и PN63 на странице фланцев Nanhaiya?
Это варианты класса давления, указанные для фланцев ствола Nanhaiya. Они не являются универсальной гарантией рабочего давления для любого материала и температуры. Спецификация покупки должна соотносить выбранный класс PN с точным стандартом, размерами, материалом, температурой, болтовыми соединениями, уплотнениями и применимыми правилами проектирования системы.
Какой материал выбрать для фланца ствола?
Nanhaiya предлагает варианты из углеродистой, нержавеющей и легированной стали. При выборе следует учитывать нагрузку, температуру, воздействие коррозии, контакт с полимером или добавками, требования к сварке, материал сопрягаемых деталей, обработку поверхности и действующие правила проектирования. Укажите точную марку на утвержденном чертеже, а не заказывайте только по семейству материалов.
Как измерить запасной фланец экструдера?
Измерьте отверстие, внешний диаметр, общую толщину, диаметр и глубину приводки, количество болтов, размер отверстия или резьбы, диаметр делительной окружности, угловую ориентацию и характеристики уплотнения. Запишите сопрягаемую деталь, направление потока и положение сборки. Сравните размеры с исходным чертежом машины, поскольку снятая деталь может быть изношена, деформирована или ранее отремонтирована.
Почему протекает фланец экструдера после установки?
Возможные причины включают поврежденную или неподходящую уплотняющую поверхность, неправильную прокладку или уплотнение, деформацию поверхности фланца, плохое выравнивание приводки, загрязнение, неравномерное закрепление болтов, неподходящие крепежные детали, тепловое перемещение или условия давления и температуры, выходящие за рамки утвержденной конструкции. Прежде чем применять большее усилие затяжки, найдите причину.
Может ли поставщик скопировать изношенный фланец ствола с образца?
Физический образец полезен, но он не должен быть единственным авторитетным источником. Износ, коррозия, повторная обработка, ремонт и термическая деформация могут изменить критические размеры. Используйте исходный чертеж, если он доступен, измерьте сопрягаемые компоненты и согласуйте, какие размеры будут восстановлены, прежде чем будет утвержден заменяющий чертеж.
Как следует принимать нестандартный фланец ствола?
Сначала утвердите чертеж, затем проверьте записи о материалах и обработке, требуемые заказом. Проверьте отверстие, приводку, толщину, расположение болтов, геометрию уплотнения и указанные элементы управления формой или положением по чертежу. Подтвердите соответствие сопрягаемых частей, если это возможно, и выполняйте только согласованную систему или испытание под давлением в соответствии с применимой инженерной процедурой.
Технические ссылки
- Фланец ствола Нанхайя: собственные материалы, стандарты, обработка поверхности, варианты PN, области применения и изображения продуктов.
- Производственное оборудование Нанхайя: возможности обработки сторонних производителей и опубликованные данные о расположении оборудования.
- Обзор ASME B16.5-2020: официальный объем и содержание ASME для фланцев труб и фланцевых фитингов.
- ИСО 286-1:2010: официальное описание ISO системы кодов допусков на линейные размеры и посадки.
- ИСО 1101:2017: официальное описание ISO языка геометрических допусков для формы, ориентации, местоположения и биения.
Стандарты необходимо приобретать или получать к ним доступ через их авторизованных издателей, когда необходимы полные требования к ним. Ответственный инженер должен подтвердить применимое издание, юрисдикцию и правила проекта перед производством или тестированием.
Редакционное примечание: в этом руководстве текущие варианты продуктов Nanhaiya отделены от инженерных решений, специфичных для конкретного применения. Окончательный расчет давления, болтовые соединения, уплотнения, марка материала, допуски и приемочные требования должны быть подтверждены в утвержденной спецификации на покупку.