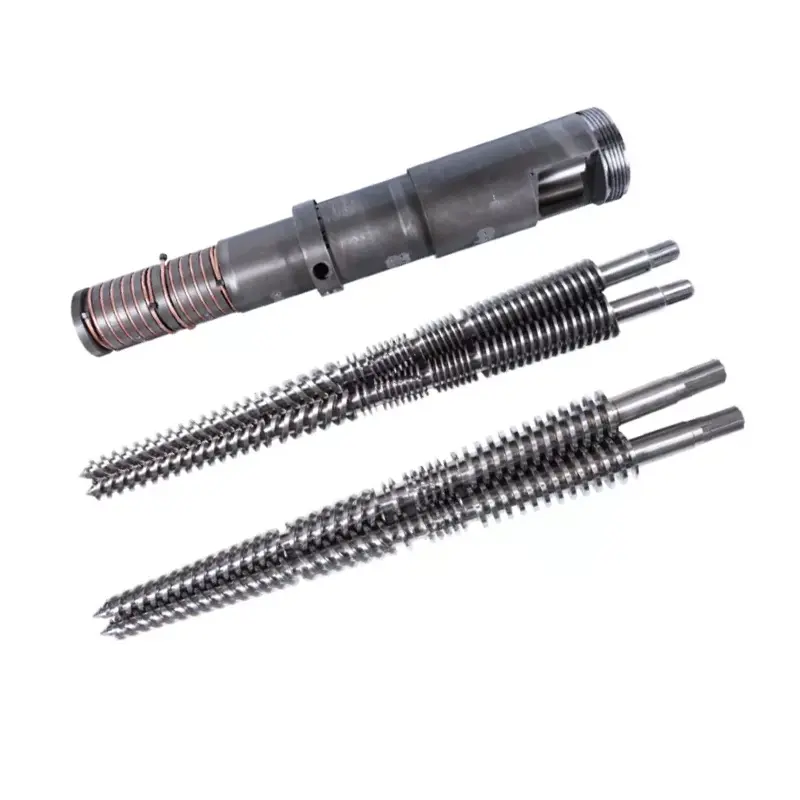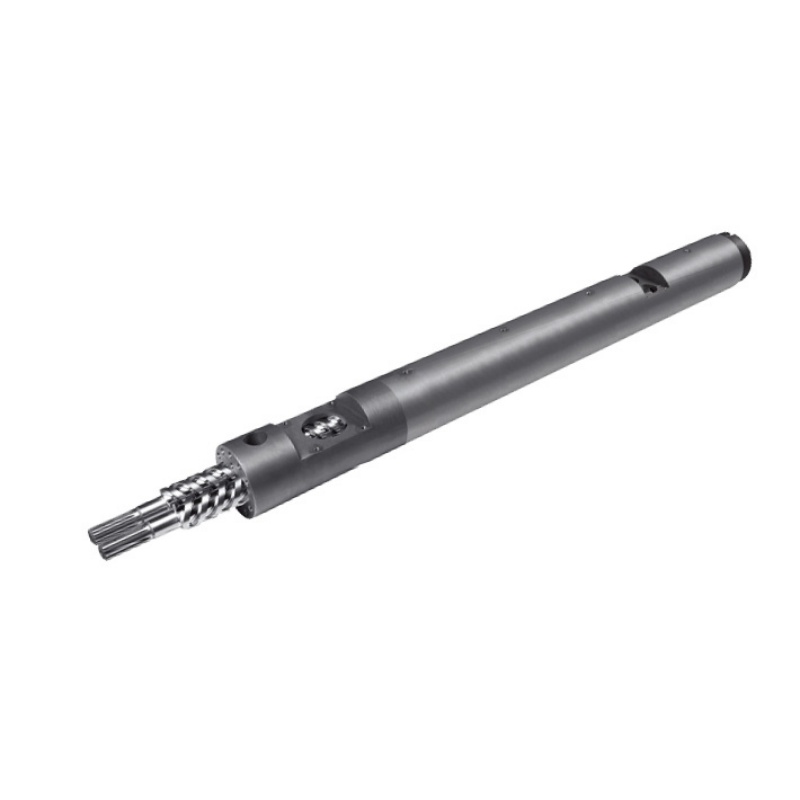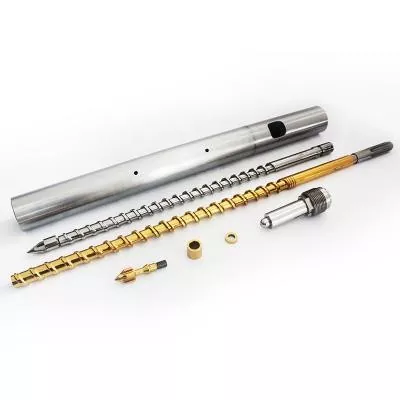

Что на самом деле делает винтовой ствол
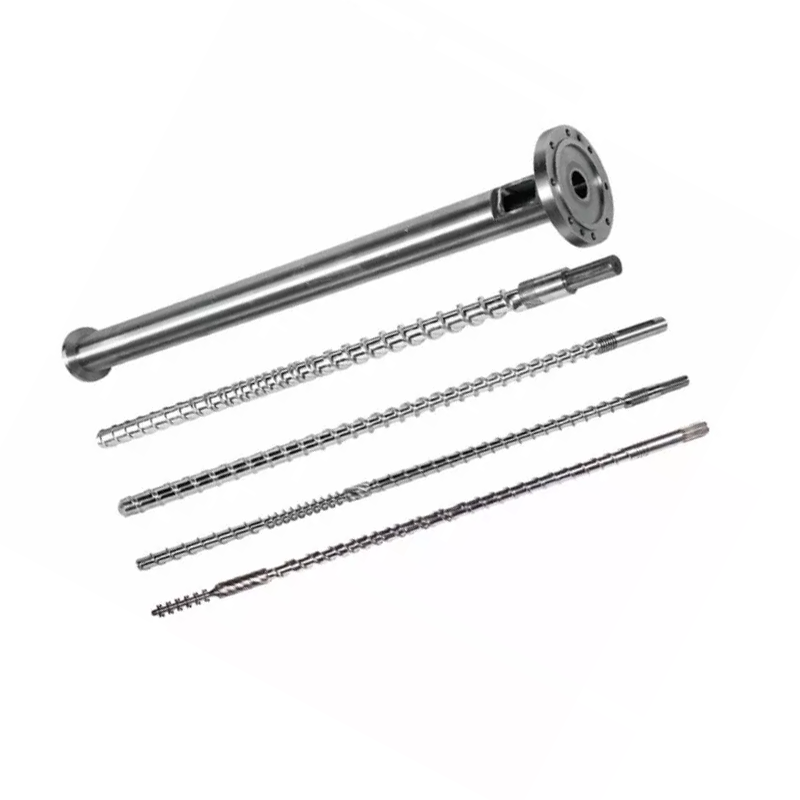
Винт и цилиндр работают как согласованная пара. Вот последовательность каждого цикла:
- Кормление— Пластиковые гранулы падают из бункера в зону подачи.
- плавление— Вращающийся винт генерирует сдвиговое тепло. В сочетании с нагревателями ствола пульки плавятся и сжимаются.
- Измерение— Перед инжекцией расплав становится однородным по температуре и давлению.
- Инъекция— Шнек движется вперед, как плунжер, выталкивая расплавленный пластик в форму.
Каждая переменная проекта — геометрия, пропорции зон, обработка поверхности — влияет на то, насколько хорошо выполняются эти четыре этапа. Несоответствие любого из них проявляется как производственная проблема.
Решение 1: Соотношение L/D
Соотношение L/D (длина витка винта, деленная на его диаметр) является наиболее важным числом в спецификации. Он контролирует время пребывания, качество смешивания и распределение тепла.В большинстве случаев литья под давлением общего назначения используется соотношение 20:1.
| Смола | Рекомендуемый уровень/уровень |
|---|---|
| ПП, ПЭ, ПС (стандарт) | 18:1 – 20:1 |
| АБС, ПК | 20:1 – 24:1 |
| ПВХ (термочувствительный) | 16:1 – 20:1 |
| ДОМАШНИЙ ПИТОМЕЦ | 20:1 – 22:1 |
| Нейлон (Пенсильвания) | 18:1 – 20:1 |
| GF-армированные материалы | 20:1 – 24:1 |
Решение 2: Степень сжатия
Степень сжатия (CR) измеряет, насколько сужается винтовой канал от зоны подачи к зоне дозирования. Более высокий CR сжимает расплав более агрессивно — хорошо для аморфных смол, которые постепенно размягчаются. Нижний CR мягче, а это то, что нужно для термочувствительных или волокнистых материалов.
| Смола | Степень сжатия |
|---|---|
| АБС, ПК, ПММА (аморфный) | 3,0 – 3,5:1 |
| ПП, ПЭ, нейлон (полукристаллический) | 2,5 – 3,0:1 |
| ПВХ | 2,0 – 2,5:1 |
| ДОМАШНИЙ ПИТОМЕЦ | 2,3 – 2,6:1 |
| Усиленный GF (≥15%) | 2,0 – 2,5:1 |
Решение 3: Пропорции зон
Стандартный инъекционный шнек разделяется на три зоны. Пропорция каждой зоны имеет такое же значение, как и общий L/D.
- Зона подачи (L1):Глубокие каналы, принимающие твердые пеллеты из бункера. Длиннее = больше пропускная способность.
- Зона сжатия (L2):Глубина канала постепенно уменьшается. Основная часть таяния происходит именно здесь.
- Зона измерения (L3):Мелкие, постоянные каналы. Обеспечивает равномерную температуру и давление расплава перед впрыском.
| Смола | Корм (L1) | Сжатие (L2) | Измерение (L3) |
|---|---|---|---|
| ПП/ПЭ | 50% | 25% | 25% |
| АБС/ПК | 40% | 40% | 20% |
| ДОМАШНИЙ ПИТОМЕЦ | 40% | 40% | 20% |
| Нейлон (Пенсильвания) | 35–45% | 35–40% | 20–25% |
| ПВХ | 35% | 50% | 15% |
Решение 4: Материал винтового ствола
38CrMoALA — стандартный базовый уровень
Винты Nanhaiya для литья под давлением изготавливаются изЛегированная сталь 38CrMoALA, термообработанный и закаленный. Этот базовый материал хорошо справляется со стандартными термопластами, такими как PE, PP, PS и ABS, со сроком службы примерно10 000–20 000 часовв нормальных условиях эксплуатации.
Азотирование
Газовое азотирование при 500–560°С образует азотированный слой.Толщина 0,5–0,8 ммс твердостью950–1050 В (~ 62 HRC). Это повышает износостойкость на 30–40 % по сравнению с необработанной сталью. Стандарт для большинства применений литьевого формования с использованием ненаполненных или слабонаполненных материалов.

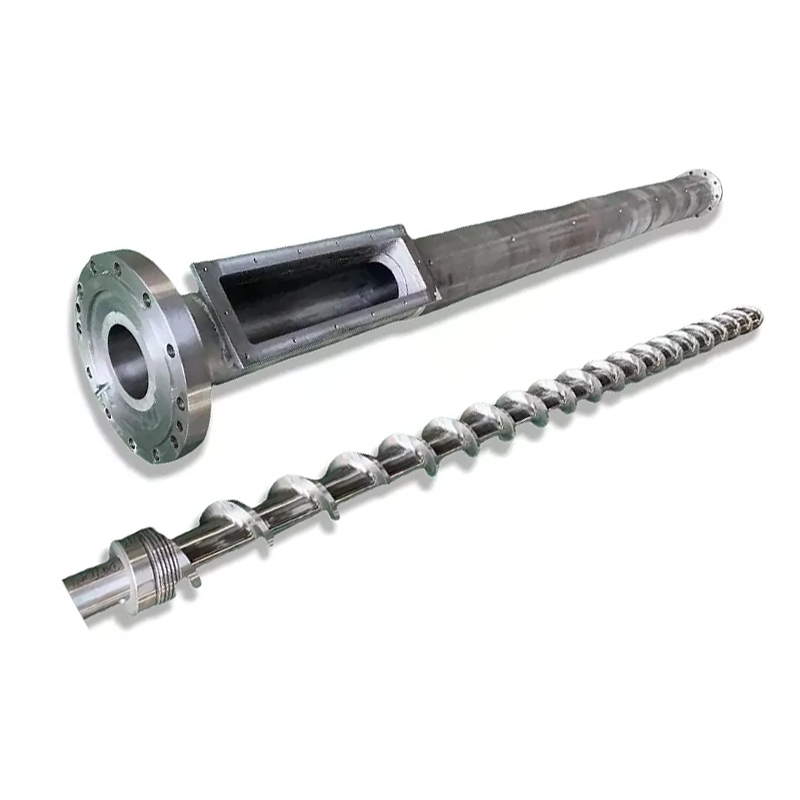
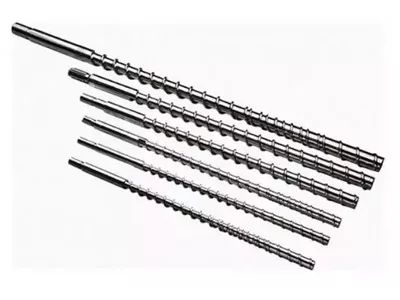
Шнек для литья под давлением Nanhaiya Mutant (резкий) — подходит для кристаллических смол, таких как ПП, ПЭ и нейлон.
Биметаллический — для абразивного применения
Биметаллические стволы имеют высоколегированную износостойкую накладку, металлургически соединенную с каналом ствола. Биметаллический процесс Nanhaiya достигаеттвердость внутреннего отверстия 62HRC.путем напыления твердого сплава вокруг наиболее изнашиваемых участков внутренней части ствола.
| Приложение | Материал винта | Обработка ствола |
|---|---|---|
| ПЭ, ПП, ПС (ненаполненные) | 38CrMoALA азотированный | Стандартный азотированный |
| АБС, ПК, нейлон (ненаполненный) | 38CrMoALA азотированный | Стандартный азотированный |
| ПА + ГФ ≤30% | 38CrMoALA, закаленный + отпуск | Азотированный или биметаллический |
| Содержание ГФ 15–50% | Биметаллические / TC кромки скребков | Биметаллический |
| ПВХ/коррозионные смолы | Коррозионностойкий сплав | Биметаллический (класс CR) |
| Карбоновый наполнитель | Карбид вольфрама | TC-напыленное отверстие |
Решение 5: Диаметр винта и размер выстрела
Ваш реальный выстрел должен находиться между35% и 70%максимальной мощности выстрела винта. При содержании ниже 35% материал находится в бочке слишком долго и существует риск его деградации. При значении выше 70% винт не может восстановиться достаточно быстро в течение цикла.
Ниже приведены распространенные конфигурации, доступные от Nanhaiya:
| Количество инъекции (г) | Ø винта × Длина (мм) | Ø ствола × Длина (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Шнек для постепенного литья под давлением Nanhaiya — лучше подходит для аморфных смол, таких как АБС, ПК и ПММА.
Предупреждающие признаки того, что ваш текущий винт не подходит для данной работы
- Черные точки или следы ожогов— Материал разлагается из-за длительного пребывания или воздействия горячей точки. Проверьте температурные зоны ствола и зазор винта.
- Непостоянный вес выстрела— Часто изношен обратный клапан или слишком большой зазор между винтом и цилиндром, что приводит к обратному потоку.
- Следы на поверхности— Влага или газ в расплаве. Это может указывать на недостаточную предварительную сушку или на геометрию шнека, из-за которой воздух не вентилируется должным образом.
- Медленное восстановление/длительное время цикла— Пластифицирующая способность недостаточна. Диаметр винта, вероятно, придется увеличить.
- Высокий процент изменений цвета— Плохое перемешивание в зоне дозирования. Эту проблему часто решает добавленный к шнеку элемент Мэддока или барьерный смеситель.
Что сообщить производителю при запросе ценового предложения
- Марка и модель машины— или диаметр отверстия и размеры фланца для нестандартных машин
- Первичная смола(ы)— укажите тип и процентное содержание наполнителя, если применимо
- Диапазон размеров выстрела— минимум и максимум в граммах
- Целевое время цикла
- Текущие проблемы, которые вы пытаетесь решить- если есть
Получите техническую рекомендацию от Nanhaiya
Мы отвечаем в течение 12 часов. Наша команда инженеров может указать правильную геометрию винта, марку материала и размеры для вашей машины и смолы — прежде чем вы подпишете ценовое предложение.