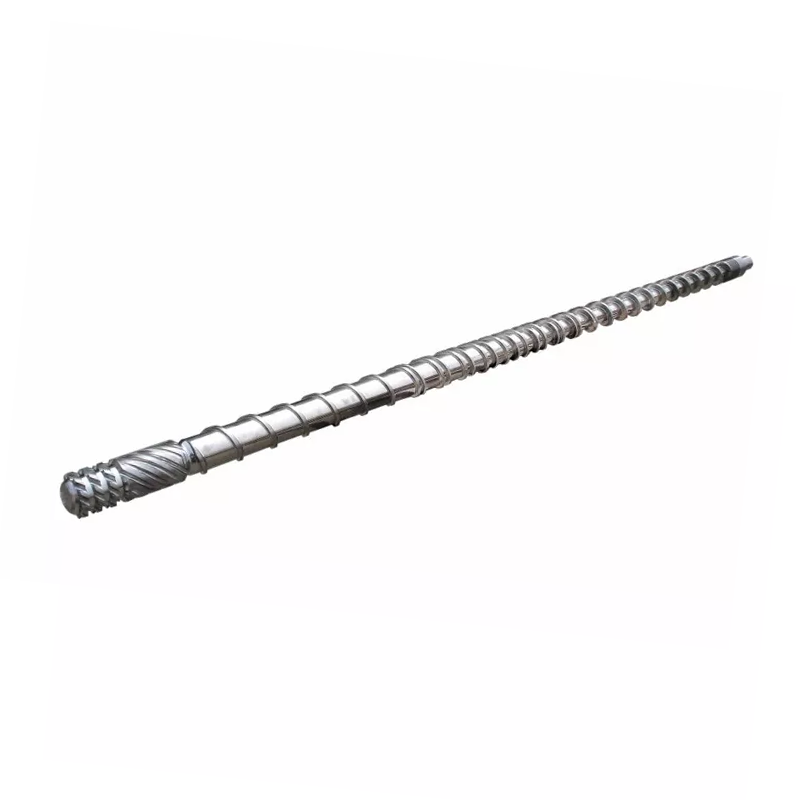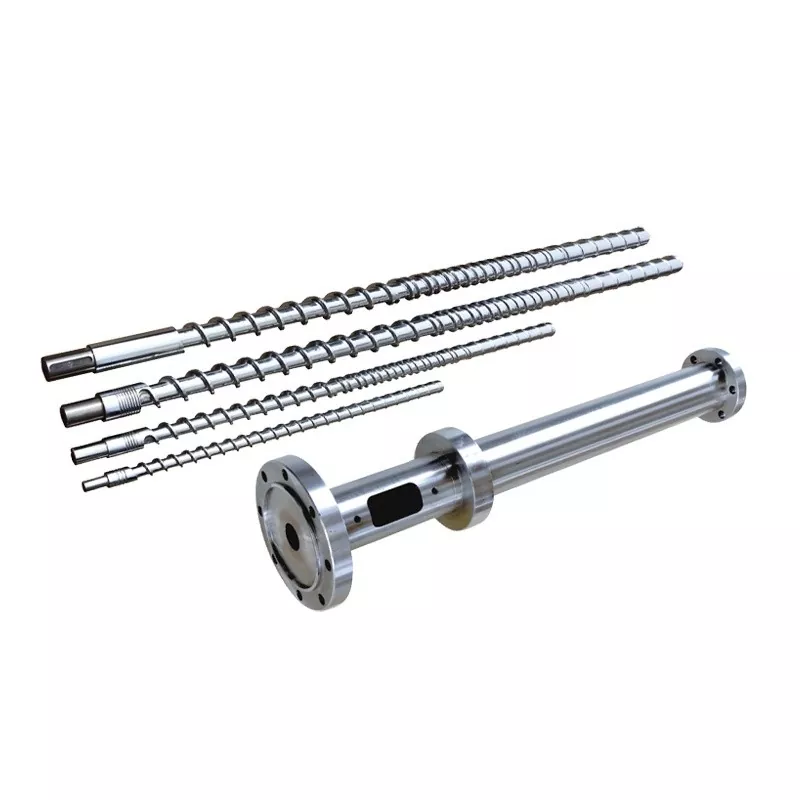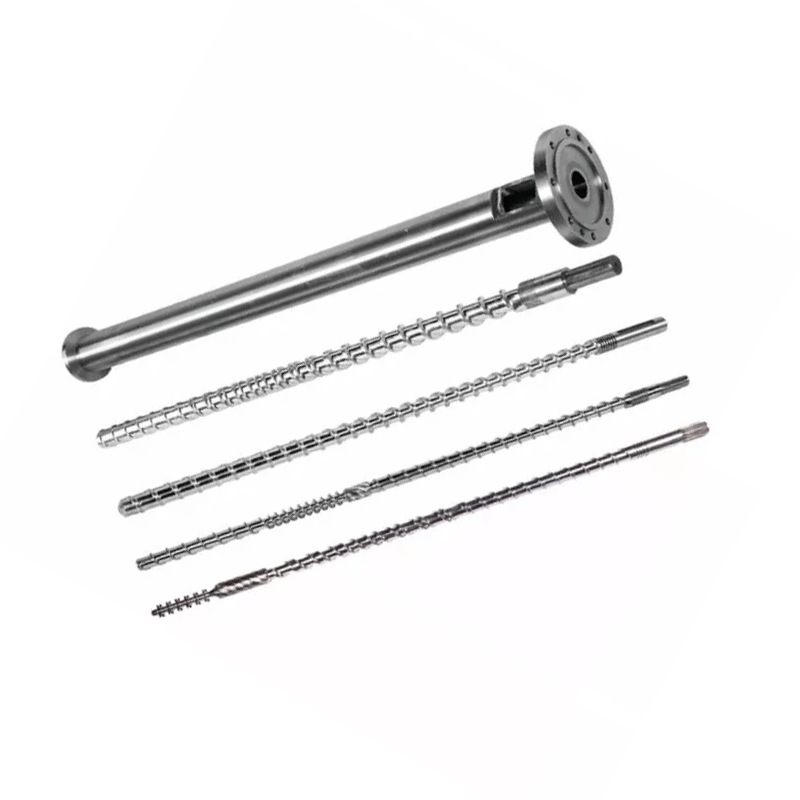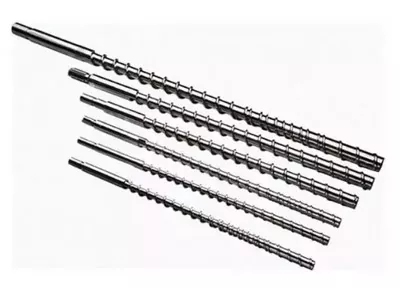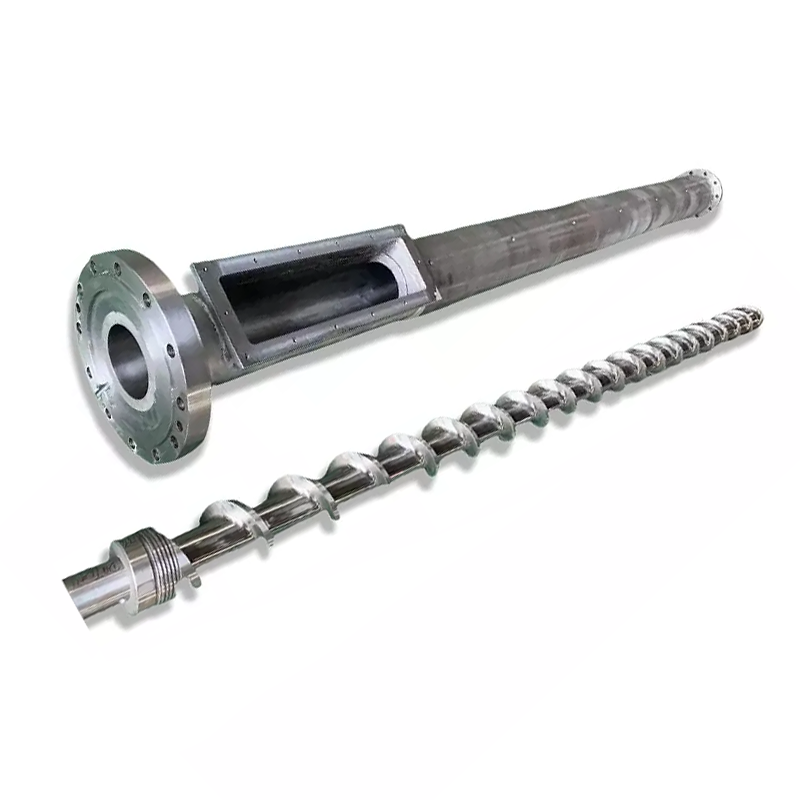
Соотношение L/D инжекционного шнекаРабочая длина делится на диаметр шнека, а большинство инъекционных шнеков работают в соотношении от 18:1 до 25:1. Вот что вам не говорит ни одна спецификация: вы не можете изменить L/D на машине, которая у вас уже есть. Длина фиксируется стволом. Что вы можете изменить, так этодиаметр винта, а в фиксированном стволе этот выбор перемещает L/D, мощность выстрела и давление впрыска вместе в противоположных направлениях. Винт меньшего размера дает более высокую L/D, меньшую дробь и большее давление. Сопоставьте эту сделку с вашей смолой и вашей ролью, и большинство вопросов L/D ответят сами собой.
Что означает соотношение L/D на инъекционном шнеке
L/D — это рабочая длина винта (L), деленная на его внешний диаметр (D). Винт, длина которого в 22 раза превышает ширину, имеет соотношение L/D 22:1.
Соотношение масштабируется с размером. Винт диаметром 40 мм с соотношением сторон 22:1 имеет рабочую длину 880 мм. Винт диаметром 80 мм с соотношением сторон 22:1 имеет длину 1760 мм. То же соотношение, совсем разные машины.
На самом деле это соотношение описываетсколько взлетно-посадочной полосы винт должен выполнять свою работу. Подача, плавление и дозирование происходят на этом протяжении. Большая длина означает большую плавильную способность и большее перемешивание. Меньшая длина означает меньшее количество и того, и другого, а также меньше времени, необходимое материалу для того, чтобы оставаться горячим.
Большинство инжекторных шнеков имеют соотношение между 18:1 и 25:1, а на машинах общего назначения обычно используется соотношение от 20:1 до 22:1. Руководство по колоннам отражает полную картину в нашемНаправляющая цилиндра винта для литья под давлением.
Почему L/D для инъекций короче, чем L/D для экструзии
Экструдеры обычно работают с соотношением от 25:1 до 33:1. Инъекционные шнеки остаются короче, и причина в цикле, а не в традиции.
Шнек экструдера вращается непрерывно. Материал входит с одного конца, проходит и выходит с другого. Ничего не ждет.
Инжекторный шнек работает очередями. Он вращается, чтобы пластифицировать один выстрел, убирается и затем останавливается. Он впрыскивается, и форма остывает. При этом расплав, уже находящийся в бочке, неподвижен и остается горячим.
В этом ожидании и заключается вся разница. Более длинный цилиндр удерживает больше расплава, а на литьевой машине больше расплава означает, что больше материала ожидает большего количества циклов. Для термочувствительной смолы дополнительная длина не означает дополнительную емкость. Это дополнительная термическая история.
Таким образом, конструкция впрыска уравновешивает плавильную способность и время пребывания, в то время как экструзия в основном просто покупает плавильную способность.
То, что вам никто не говорит: вы не можете изменить L/D
Статьи о L/D говорят так, будто вам нужно выбрать число. На машине, которая у вас уже есть, этого нет.
L фиксируется стволом.Ствол представляет собой механически обработанный сосуд под давлением, прикрепленный болтами к раме машины, с зонами нагрева, подающим отверстием и креплениями, построенными вокруг одной длины. Никто не делает ствол длиннее.
Таким образом, единственная переменная, оставшаяся в L/D, — это D, диаметр винта. Измените диаметр, и вместе с ним изменится соотношение, потому что длина над линией никогда не перемещается.
Вот почему машиностроители указывают два или три диаметра шнеков для одной и той же машины. Они не предлагают вам три размера порции. Они предлагают вам три точки на кривой компромисса, а размер выстрела — это только один из движущих факторов.
Диаметр винта: рычаг, который перемещает все
В фиксированной бочке один выбор перемещает четыре вещи одновременно. Поймите эту таблицу, и вы поймете впрыск L/D.
| Если вы выберете... | Меньший диаметр винта | Больший диаметр винта |
|---|---|---|
| Соотношение L/D | Выше(тот же L, меньше D) | Ниже(тот же L, больше D) |
| Мощность выстрела | Меньший(меньше объема на мм хода) | Больше |
| Доступное давление впрыска | Выше(такая же сила на меньшей площади) | Ниже |
| Производительность плавления за выстрел | Лучше(больше L/D за меньшее количество материала) | Менее щедрый |
| Время пребывания для данной части | короче(для выстрела используется ствол меньшего размера) | дольше |
| Костюмы | Мелкие прецизионные детали, тонкие стенки, высоковязкие и термочувствительные смолы. | Крупные дроби, товарные смолы, толстые срезы. |
Прочтите еще раз строку давления, потому что она решает больше рабочих мест, чем люди ожидают. Гидравлический или электрический привод машины передает фиксированное усилие на заднюю часть шнека. Давление — это сила, деленная на площадь. Шнек меньшего размера имеет меньшую площадь поверхности, поэтому та же сила создает более высокое давление расплава.
Вот почему работа с тонкими стенками и высокой вязкостью часто приходится на маленький шнек: он может затолкнуть расплав в узкую полость, которую большой шнек не сможет заполнить. Более высокий L/D – это бонус, а не совпадение.
И прочитайте также строку о месте жительства. Именно он незаметно решает, пожелтеет ли ваш компьютер.

Как L/D влияет на размер кадра
Строго говоря, L/D не устанавливает размер кадра. Диаметр и ход имеют значение: объем выстрела — это площадь поперечного сечения винта, умноженная на расстояние его перемещения.
Но на реальной машине вы не сможете их разделить, потому что тот же диаметр, который определяет ваш выстрел, также определяет и вашу L/D. Выберите маленький винт для небольшой прецизионной детали, и в тот же момент вы выберете более высокое значение L/D.
Практический результат – счастливый. Шнек, который дает вам небольшую порцию, также дает вам большую длину плавки на грамм материала и более высокое давление впрыска. Эти три свойства подходят для одной и той же работы, поэтому торговля чаще всего срабатывает чисто, чем нет.
Он перестает быть счастливым, когда вы вставляете деталь не в тот винт. Сделайте очень маленький выстрел на винте большого диаметра, и вы получите худшее из обоих: низкое значение L/D, огромный объем ствола по сравнению с вашим выстрелом и материал, который слишком долго подвергается нагреванию.
Время пребывания: убийца качества, который можно вычислить
Время пребывания — это то, как долго данный кусок полимера остается горячим внутри цилиндра перед его инъекцией. Это самая недооцененная цифра в литье под давлением, и ее можно оценить за тридцать секунд.
Время пребывания ≈ (объем ствола ÷ размер вашей дроби) × время цикла
Обе мощности в одних и тех же единицах. Мощность выстрела возьмите из номинала автомата.
Работайте по примеру. Машина с грузоподъемностью 200 г, обрабатывающая деталь массой 20 г за 30-секундный цикл. Коэффициент равен 10, поэтому расплав выдерживает примерно десять циклов. Время пребывания составляет около 300 секунд или пяти минут.
Пять минут при температуре плавления — это длительный срок для ПК, ПОМ, ПЭТ или ПВХ. В ваших настройках нет ничего неправильного. Деталь слишком мала для ствола, и материал готовится, пока ждет своей очереди.
Теперь переместите эту работу на винт меньшего размера. Вес дроби падает, скажем, до 80 г. Та же самая деталь весом 20 г теперь занимает четверть цилиндра, плавка выдерживает четыре цикла вместо десяти, а время пребывания сокращается примерно до двух минут.
Вы не изменили заданное значение. Вы изменили диаметр винта, и вместе с ним ушла проблема с деградацией.
Диапазон мощности выстрела 20–80 %
Обычно цитируемые отраслевые рекомендации заключаются в том, чтобы поддерживать мощность выстрела где-то между 20% и 80% номинальной мощности машины. Проверьте соответствие браслета руководству по эксплуатации вашей машины, но логика, лежащая в его основе, справедлива повсюду.
Ниже группы, время пребывания длится долго. Материал слишком часто подвергается воздействию тепла, и термочувствительные смолы разрушаются. Это ошибка, которую улавливает приведенная выше формула.
Над группой, две вещи ломаются. Ствола не хватает, чтобы удержать надлежащую амортизацию, поэтому укладка происходит неравномерно от выстрела к выстрелу. А у шнека меньше времени и длины, чтобы расплавить почти полную бочку материала, поэтому качество плавки страдает именно тогда, когда вы требуете больше всего этого.
Приземлитесь в середине полосы, и у машины появится пространство для работы. Если ваша деталь находится за ее пределами, правильное решение — это винт другого диаметра или другой станок, а не героический набор настроек процесса.
Как L/D влияет на качество расплава
Длина – это плавильная способность, а плавильная способность – качество.
Большее значение L/D дает более полное плавление.Твердым гранулам приходится двигаться дальше, упираясь в горячую стенку ствола, поэтому меньшее их количество выживает в нерасплавленном состоянии. Твердые пятнышки и линзовидные включения в детали – это дефекты плавления, и с ними борется длина.
Большее значение L/D дает более однородный расплав.Температура выравнивается, цвет и наполнитель распределяются лучше, а расплав, поступающий на контрольное кольцо, становится более однородным от выстрела к выстрелу. Это проявляется в более широком окне процесса.
Большее значение L/D также дает больше тепловой истории.Та же самая длина, которая полностью плавится, также дольше удерживает материал, а для ПВХ, ПК, ПОМ и ПЭТ это затраты, а не выгода.
Таким образом, качество плавки – это не тот случай, когда «чем больше, тем лучше». Это баланс: достаточная длина для полного расплавления, не такой большой объем ствола, чтобы материал слишком долго ждал, прежде чем его можно будет использовать. Если производительность плавления является вашим особым ограничением, барьерный шнек поднимает ее, не добавляя ни миллиметра ствола.
Выбор L/D и диаметра по смоле и детали
Сложите сделки вместе, и выбор падает между смолой и деталью.
| Ваша ситуация | Наклониться к | Почему |
|---|---|---|
| Маленькие тонкостенные прецизионные детали | Меньший винт, выше L/D | Более высокое давление впрыска заполняет тонкие секции; хорошее плавление на грамм; кратковременное проживание |
| Термочувствительная смола (ПК, ПОМ, ПЭТ, ПВХ) | Меньший винт для выстрела; более короткий конец полосы L/D | Время пребывания — враг. Держите дробь крупной по отношению к вместимости ствола. |
| Высоковязкая техническая смола | Меньший винт, выше L/D | Требуется давление для наполнения и длина для полного расплавления. |
| Крупные дроби, товарная смола (ПЭ, ПП, ПС) | Больший винт, нижний L/D | Емкость лидирует; эти смолы переносят уменьшенную длину плавления |
| Толстостенные детали, медленные циклы | Больший винт, смотрите резиденцию | Длинные циклы увеличивают время пребывания. Перерасчет перед совершением |
| Стеклонаполненный или абразивный состав | Диаметр детали; изменитьповерхность | L/D следует за частью. Ответ на износ - биметаллическое отверстие, а не разная длина. |
| Расплавляется при высокой производительности | Тот же диаметр; барьерный винт | Вам нужна плавильная мощность, а не длина ствола. Ствол все равно не меняется |
Обратите внимание на последние две строки. Две наиболее распространенные проблемы, с которыми сталкиваются формовщики, вовсе не являются проблемами L/D, и покупка шнека другого диаметра для их решения приводит к пустой трате денег.
Распространенные ошибки L/D при литье под давлением
- Копирование выдавливания L/D.Число 30:1 из таблицы экструдера, нанесенное на шнек для впрыска, игнорирует проблему времени пребывания, которая определяет литье под давлением. Две машины выполняют разные работы.
- Предполагать, что дольше — лучше.Чем больше длина, тем больше таетибольше тепловой истории. На термочувствительной смоле побеждает второй и материал деградирует.
- Игнорирование соотношения выстрела к мощности.Наиболее распространенная проблема качества, связанная с геометрией, — это приготовление небольшой детали в большой бочке. Никто его не проверяет, потому что его нет ни на одном экране настроек.
- Полагая, что L/D можно изменить на существующей машине.Это невозможно. Ствол комплектуется L. На ваш выбор только диаметр.
- Обвинение L/D в проблеме таяния.Если неплавки появляются только при высокой мощности, значит у вас короткая плавильная способность, а не у вашего ствола. Барьерный винт фиксирует это в том же стволе.
- Винить L/D в проблеме с износом.Падение мощности при одной и той же скорости вращения винта – это износ зазора, а не геометрии. Измерьте это, прежде чем что-либо перепроектировать.

Как заказать правильный винт
Производитель винтов проектирует то, что вы им говорите. Отправьте их, и последуют рекомендации по диаметру и геометрии.
- Марка, модель и текущий диаметр винта машины.Фотография на паспортной табличке закрывает большую часть ствола и указывает нам длину ствола, внутри которого вы работаете.
- Номинальная дробеемкость автомата,если вы это знаете, и ваш фактический вес детали.
- Время цикла.С помощью двух приведенных выше чисел можно рассчитать время пребывания.
- Смола, марка и содержание наполнителя.Это влияет на профиль сжатия и обработку поверхности в такой же степени, как и на диаметр.
- Дефект, который вы хотите, исчез.Пожелтение точек по месту жительства. Точка плавления при плавящейся способности. Короткие выстрелы направлены на давление или на стопорное кольцо. У каждого свой ответ.
- Чертеж или ваш изношенный винт.Либо позвольте нам построить вашу машину. Изношенную деталь измеряют на КИМ с точностью ±0,01 мм и восстанавливают геометрию.
Почему стоит работать с Нанхайей
Отправьте нам вес детали, время цикла и модель машины, и мы проведем арифметику времени пребывания, прежде чем что-либо предложить вам. Иногда ответом является другой диаметр винта. Иногда это барьерный винт в стволе, который у вас уже есть. Иногда ваша работа принадлежит другой машине, и мы так скажем.
Когда ответом является новый винт, Nanhaiya построилавинты для литья под давлениеми стволы более двадцати лет, из стали 38CrMoAlA, 42CrMo, SKD-61 и нержавеющей стали, азотированной или биметаллической со слоем вольфрамсодержащего сплава толщиной 2,5–3 мм и твердостью до 62 HRC там, где этого требует подача.
Мы изготавливаем по вашему чертежу, модели машины или изношенному образцу, используязаменысовместимость с машинами основных марок, минимальный заказ — один комплект, расчет стоимости в течение 12 часов.
Боретесь с желтизной, растеканием или короткими швами? Отправьте модель вашей машины, вес детали, время цикла и смолу. Мы сообщим вам, является ли это L/D, диаметром, плавильной способностью или износом, и предложим цену в течение 12 часов.
Получите рекомендацию по винтамЧасто задаваемые вопросы
Каково типичное соотношение L/D для шнека для литья под давлением?
Большинство инжекторных шнеков работают в диапазоне от 18:1 до 25:1, причем на машинах общего назначения обычно используется соотношение от 20:1 до 22:1. Термочувствительные смолы предпочитают более короткий конец, потому что материал меньше времени остается горячим. Конструкционные пластмассы, требующие тщательного плавления, предпочитают более длинный конец.
Могу ли я изменить соотношение L/D на моей машине для литья под давлением?
Не напрямую. Длина фиксируется стволом, который выточен в станке. Что вы можете изменить, так это диаметр винта, и поскольку L остается неизменным, меньший диаметр автоматически дает более высокое L/D. Этот единственный выбор также меняет мощность впрыска и доступное давление впрыска.
Влияет ли соотношение L/D на размер кадра?
Косвенно и неразрывно. Объем выстрела зависит от диаметра и хода винта, а не от L/D. Но на фиксированном стволе диаметр, определяющий ваш выстрел, также определяет и L/D. Выберите винт меньшего размера для меньшего количества впрыска, и вы одновременно получите более высокое значение L/D и более высокое давление впрыска.
Как рассчитать время пребывания при литье под давлением?
Разделите номинальную производительность машины на фактический размер порции, а затем умножьте на время цикла. Машина массой 200 г, обрабатывающая деталь массой 20 г в 30-секундном цикле, обеспечивает примерно 300 секунд или пять минут пребывания. Это длительное время для выдерживания ПК, ПОМ, ПЭТ или ПВХ при температуре плавления.
Почему L/D впрыска короче, чем L/D экструзии?
Потому что инжекторный шнек работает очередями. Он пластифицирует шот, затем останавливается, пока машина впрыскивает и форма остывает, а расплав в стволе все время остается горячим. Экструдер работает непрерывно и ничего не ждет. Дополнительная длина ствола литьевой машины — это дополнительная термическая история, а не просто дополнительная плавильная способность, поэтому шнеки для впрыска остаются короче.
Какой процент емкости ствола должен использовать мой выстрел?
Обычно упоминаемые рекомендации составляют примерно от 20% до 80% номинальной мощности выстрелов, и авторитетным авторитетом является руководство к вашему станку. Ниже этого диапазона время пребывания увеличивается, и термочувствительный материал разрушается. Над ним нет места для подходящей подушки и меньше времени, чтобы растопить почти полную бочку.
Является ли более высокое значение L/D лучшим для литья под давлением?
Не автоматически. Большая длина обеспечивает более полное плавление и более равномерное плавление, что повышает качество. Он также дольше удерживает больше материала в горячем состоянии, что приводит к разрушению термочувствительных смол. Правильный L/D полностью расплавит ваш материал, не удерживая его дольше, чем необходимо.
Мои части желтеют. Это проблема L/D?
Обычно это проблема времени пребывания, которая представляет собой проблему соотношения размера выстрела к вместимости ствола. Сначала выполните расчет места жительства. Если в большой бочке варится маленькая деталь, никакая регулировка температуры и никакая геометрия винта это не исправят. Для этого подойдет винт меньшего диаметра или машина меньшего размера.