Форму ДПК невозможно выбрать по фотографии изделия и внешним размерам. Инструменты должны соответствовать формуле древесины и пластика, сечению профиля, производительности, выпуску экструдера, методу калибровки, линии охлаждения и тестам производительности, использованным для готовой плиты или профиля.


Быстрый ответ
Чтобы купитьПресс-форма для экструзии ДПК, отправьте окончательное поперечное сечение с допусками, полную формулу полимера и древесного наполнителя, метод подготовки материала, целевую производительность и скорость линии, интерфейс экструдера, схему последующего охлаждения и план приемки готовой продукции. Отметьте на чертеже видимые поверхности, критические стенки, внутренние ребра, полости, радиусы и любые припуски на тиснение или шлифовку.
Не принимайте инструмент только на основе сухого отчета о размерах. Проведите согласованную формулу по намеченной линии, дайте профилю остыть, затем измерьте размеры, толщину стенок и ребер, прямолинейность, скручивание, состояние поверхности и массу по длине. Ответственность за тестирование характеристик продукта остается за производителем готового продукта.
Покупайте формовочную систему, а не изолированный стальной блок.
Экструзионная форма создает горячий профиль, когда расплав ДПК выходит из экструдера. Этот профиль все еще мягкий и способен менять форму. Калибраторы, секции охлаждения, опорное, тянущее и режущее оборудование удерживают и стабилизируют его. Штамповка, которая выглядит правильно на верстаке, может иметь нестабильный профиль, если последующие детали не соответствуют ему.
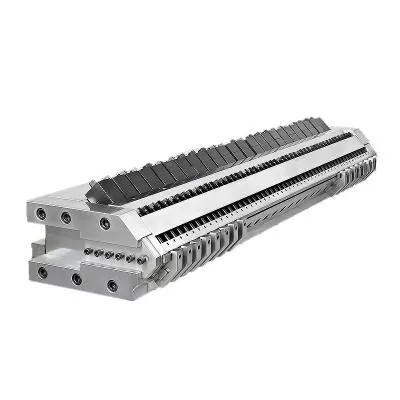
В линейке форм Nanhaiya из ДПК используются стальные корпуса с закаленными и полированными поверхностями. Формы изготавливаются на станке с ЧПУ и подвергаются термообработке. Доступны дополнительные каналы охлаждения. В ассортимент продукции входят листы, плиты и профили, в том числе настилы, ограждения, панели и компоненты уличной мебели из полиэтилена или полипропилена с древесным наполнителем.
| Покупка товара | Это работа | Что должно быть в предложении |
|---|---|---|
| Переходник и вход | Соединяет выпуск экструдера с каналом потока профиля. | Фланец, расположение болтов, регистр, уплотнение, вход для расплава, высота по центру, сведения о нагревателе и датчике. |
| Экструзионная матрица | Распределяет расплав и формирует горячий участок профиля. | Чертежи корпуса и вставок, материал, обработка, зоны нагрева, обработка поверхности притока и точки регулировки. |
| Калибратор или калибровочный инструмент | Поддерживает критические поверхности и размеры во время раннего охлаждения | Количество секций, контактные поверхности, вакуумные или водяные соединения, регулировка и монтаж. |
| Охлаждающий инструмент | Отводит тепло, пока профиль поддерживается | Каналы охлаждения, требования к воде, расположение резервуара или пластины и размеры соединений |
| Заменить детали | Позволяет планировать варианты продукта или заменять предметы повседневного ношения. | Номера чертежей, матрица совместимости, количество запасных частей и порядок замены. |
| Обработка и поддержка | Располагает инструмент и защищает соединение экструдера | Вес деталей, точки подъема, подставка, направляющие, приспособления для регулировки осевой линии и приспособления для хранения. |
| Документация | Контролирует изготовление, установку, эксплуатацию и замену в будущем. | Утвержденные чертежи, спецификация, протоколы проверок, руководство и список запасных частей. |
Наш заводской вид:фраза «один комплект форм из ДПК» слишком расплывчата для сравнения цен. Один поставщик может указывать только корпус матрицы с подогревом. Другой может включать адаптер, несколько калибраторов, охлаждающие пластины, опоры, запасные нагреватели и руководство по вводу в эксплуатацию. Мы просим покупателя сравнить объем позиций, прежде чем сравнивать общую сумму.



Окончательный чертеж профиля является отправной точкой.
Фотография в каталоге показывает семейство продуктов, но скрывает информацию, управляющую инструментами. Нам нужен разрез с размерами и допусками. На чертеже также следует указать поверхности, которые сопрягаются с зажимами, креплениями, рамами или другими профилями, поскольку эти элементы часто требуют более строгого контроля, чем декоративная поверхность.
Для полого профиля укажите размеры каждой стены и перемычки. Не оставляйте внутренние полости как художественный узор. Их геометрия влияет на распределение материала, охлаждение, жесткость, вес профиля и поведение секции при вытягивании.
- Общая ширина, высота и ориентация профиля
- Толщина стенки на каждой внешней грани
- Толщина и положение внутренней стенки
- Размер, количество и геометрия полостей
- Угловые и внутренние радиусы
- Пазы, язычки, зажимы и зоны крепления
- Критические допуски и контрольные данные
- Допускается изгиб, скручивание и прямолинейность.
- Целевая масса на единицу длины
- Видимые грани и пределы дефектов поверхности
- Припуск на тиснение, шлифовку или кисть
- Длина резки и метод последующей резки
- Сплошная, полая, закрытая или соэкструдированная конструкция.
- Утвержденный эталонный образец и дата пересмотра
Не обрабатывайте отверстие матрицы как копию холодно обработанного профиля.Секция горячего ДПК может меняться посредством разбухания матрицы, понижения давления, калибровки и охлаждения. Компенсация оснастки должна разрабатываться на основе фактической формулы, производительности и последующей системы.
Наш заводской вид:Чистый 3D-рендеринг полезен для продаж, но это плохой производственный документ. Мы спрашиваем, какие поверхности собираются с другой деталью, какая стена контролирует прочность, какое лицо видит клиент и где завод может принять изменения. Эта карта приоритетов более полезна, чем установка одинакового жесткого допуска для каждой линии.


ДПК — это семейство формул, а не одно сырье.
Производителю инструментов нужно нечто большее, чем просто буквы WPC. Полимером может быть полиэтилен, полипропилен или ПВХ. Древесный компонент может различаться по породе, форме частиц, гранулометрическому составу и состоянию влажности. Формулы также могут содержать минеральный наполнитель, смазку, связующий агент, пигмент, стабилизатор, пенообразователь или переработанный материал.
На странице пресс-формы для ДПК компании Nanhaiya в качестве целевых материалов указаны полиэтилен и полипропилен с древесным наполнителем. Ассортимент продукции и применения также охватывает пенопласт ПВХ и специализированную обработку древесины и пластика полиэтилена. Дайте точную формулу производства, чтобы форма была рассчитана на материал, который в нее будет поступать.
| Ввод формулы | Зачем это нужно поставщику оснастки | Что отправить |
|---|---|---|
| Матричный полимер | Изменяет поведение расплава, температурное окно, понижение температуры и реакцию на охлаждение. | Точная марка смолы, паспорт поставщика и процентное содержание. |
| Деревянный компонент | Влияет на поведение корма, сопротивление текучести, влажность и внешний вид поверхности. | Тип древесины, мука или волокно, диапазон частиц, объемная плотность, состояние и процент влажности. |
| Минеральный наполнитель | Изменяет вязкость, вес, износ и поверхность. | Название материала, данные о частицах, обработка и процентное содержание |
| Смазка и технологическая добавка | Влияет на выпуск штампа, давление, обработку поверхности и последующей обработки. | Название продукта, норма добавления и последовательность смешивания |
| Связующий агент и стабилизатор | Изменяет состав и характеристики конечного продукта. | Оценка и процент, а также любые ограничения на обработку |
| Пигментный или верхний слой | Влияет на видимую поверхность, термическую реакцию и схему совместной экструзии. | Цветовая система, целевая толщина слоя, положение соэкструдера и соотношение потоков. |
| Переработанный контент | Может добавлять вязкость, загрязнение и изменение влажности. | Источник, препарат, максимальный процент и вариация партии. |
| Система пенообразования | Изменение плотности, восстановление давления и размеров | Полная формулировка, целевая плотность и окно обработки |
Лаборатория лесных товаров Министерства сельского хозяйства США поясняет, что влага из ДПК может быть удалена перед обработкой, во время отдельного этапа компаундирования или в процессе поточной экструзии. В технической главе также отмечается, что производители ДПК используют различные маршруты оборудования, в том числе предварительное компаундирование гранул через один шнек, одноэтапное двухшнековое компаундирование и профилирование, а также тандемные системы. Форма должна быть адаптирована к маршруту подачи расплава.
Правило справочной формулы:включить в договор на оснастку одну утвержденную формулу и метод приготовления. Будущие изменения возможны, но команде нужна базовая линия при изменении давления, поверхности, размеров или производительности.
Влажность заслуживает отдельной строки в запросе цен. Пузырьки, поры и нестабильная поверхность формы могут возникнуть при хранении, сушке, смешивании, подаче или вентиляции. Полированная поверхность потока не может удалить воду, оставшуюся в соединении.
Подберите форму к способу производства расплава ДПК.
Предварительно приготовленная таблетка ДПК, проходящая через одношнековый профилировщик, попадает в форму иначе, чем сухая смесь, которая смешивается и формируется в одном двухшнековом процессе. Выход может иметь различную стабильность давления, распределение температуры и чувствительность к ограничению экрана. Попросите поставщика пресс-форм проверить экструдер и адаптер, а не только профиль.
| производственный маршрут | Типичная покупательская направленность | Информация, необходимая на входе в форму |
|---|---|---|
| Предварительно составленные гранулы и одношнековое профилирование | Стабильная транспортировка, плавление, создание давления и формирование профиля | Марка пеллет, влажность, диаметр шнека, производительность, температура плавления, диапазон давления и фильтрация. |
| Одноэтапное двухшнековое компаундирование и профилирование | Подача, смешивание, удаление влаги и формование по одному непрерывному маршруту. | Полная формула, план подачи, вентиляция, конфигурация шнеков, давление нагнетания, изменение температуры и скорости. |
| Тандемная экструзия | Отделите процесс компаундирования или сушки от режима конечного давления и профилирования. | Метод переноса, данные второго экструдера, состояние расплава, логика управления и обработка сбоев |
| Соэкструдированный колпачок или функциональный слой | Стабильное распределение слоя и адгезия вокруг профиля | Формулы для керна и шапки, соотношение потоков, ориентация входного отверстия, индивидуальное давление и допустимая толщина слоя. |
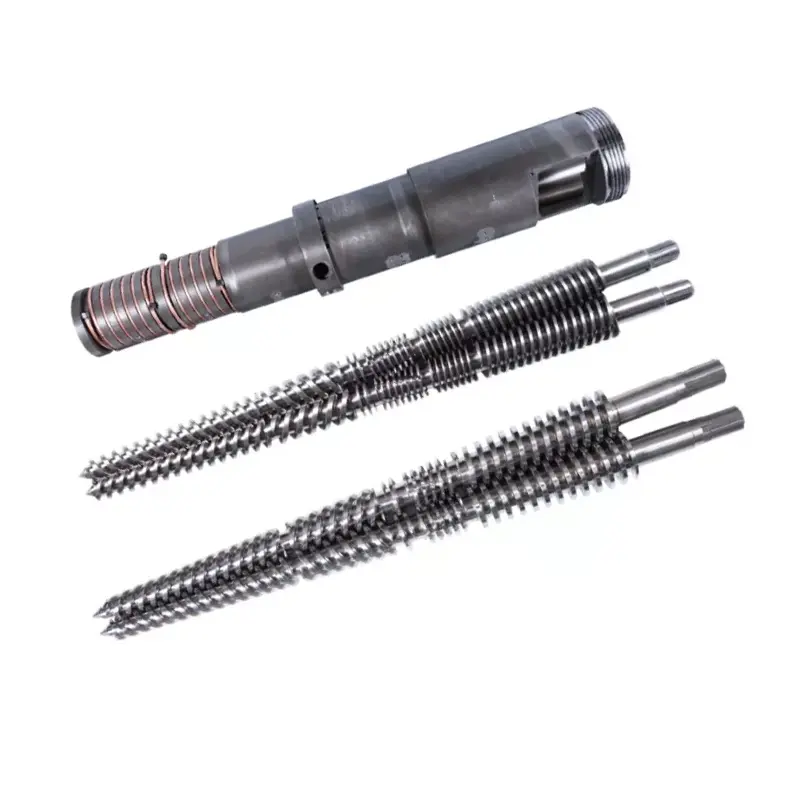
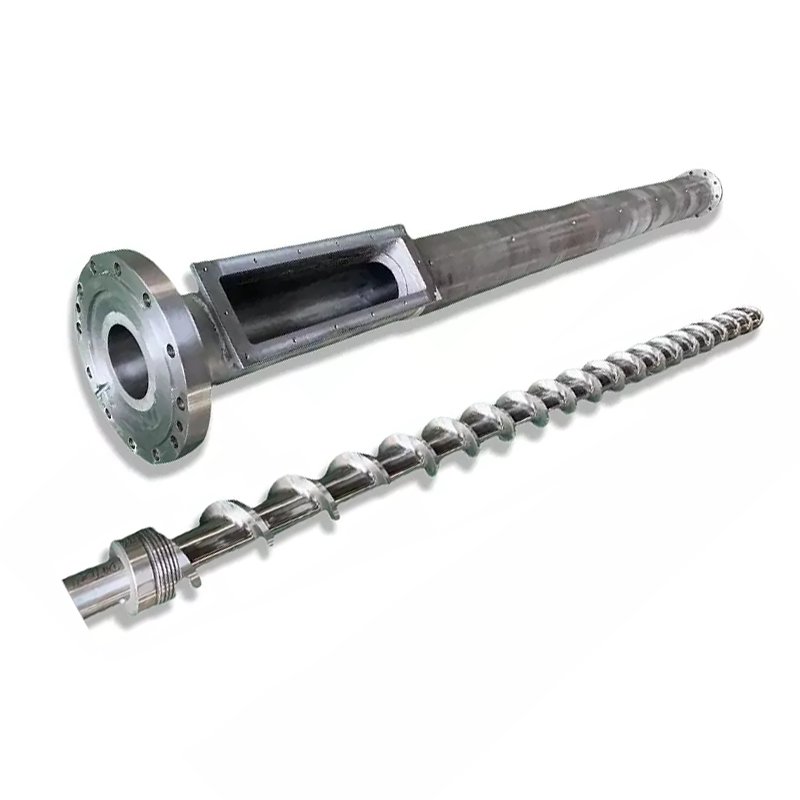
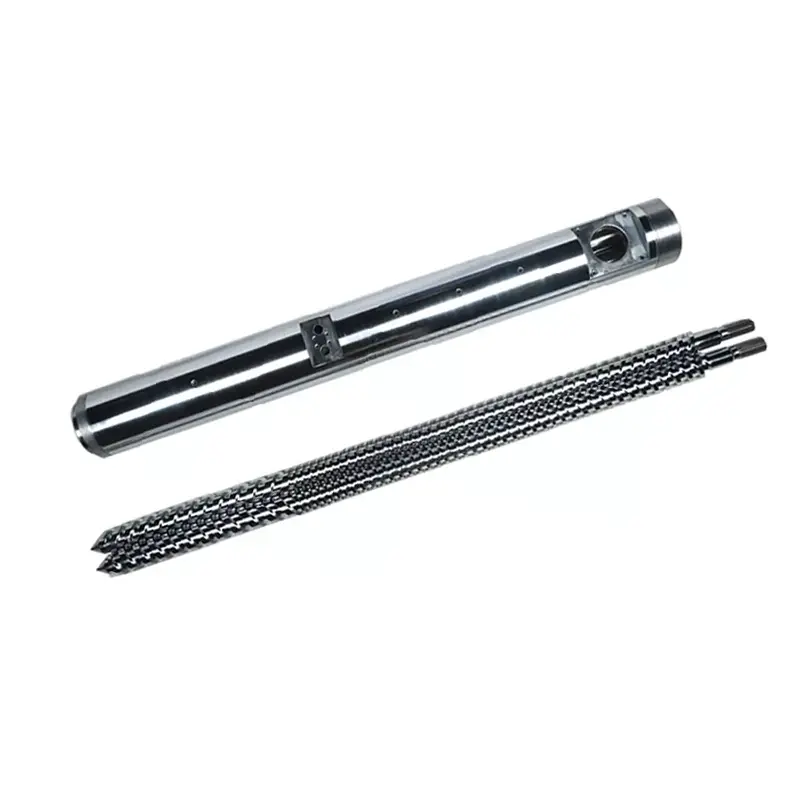
Нанхайя поставкиодиночные винты, параллельные сдвоенные винты, конические двухвинтовые стволыипластиковые экструдеры. Выберите участок пластификации по технологическому заданию. Затем спроектируйте форму с учетом состояния расплава, которое может поддерживать секция.
Для абразивных смесей по дереву и с минеральными наполнителями проверьте пакет износа шнеков и цилиндров, прежде чем увеличивать ограничения по пресс-форме. Существующее руководство Нанхайи,Винтовой цилиндр для экструзии ДПК: как остановить износ древесины и пластика, охватывает вентиляцию, температуру и выбор поверхности, не дублируя решения по профильным инструментам, описанные в этой статье.
Наш заводской вид:Когда новая форма повышает давление, часто сразу же обвиняют матрицу. Иногда ограничение неверно. Иногда шнек не может подавать равномерный, полностью готовый расплав с требуемой скоростью. Мы сравниваем давление до и после изменений, проверяем сито и состояние материала и подтверждаем истинную полезную производительность, прежде чем снова перерезать путь потока.

Поток профиля должен прийти вместе на выходе из матрицы.
Профиль ДПК может содержать толстые внешние стенки, тонкие внутренние перемычки, глубокие канавки и небольшие углы в одной секции. Каждый путь сопротивляется потоку по-разному. Если расплав достигает одной области слишком быстро, а другой слишком медленно, профиль может растянуться, скрутиться, порваться или иметь неравномерную плотность и поверхность.
В конструкции оснастки используется переходная форма и локальное сопротивление потоку для балансировки сечения. Целевая скорость не одинакова во всех внутренних точках. Целью является стабильный профиль на выходе, который калибратор может поддерживать без излишней коррекции.
Наружные стены
Видимые поверхности требуют стабильной подачи и соответствующей поверхности на кромке матрицы. Толстые секции также переносят больше тепла в калибратор и могут охлаждаться медленнее, чем тонкие детали.
Внутренние сети
Тонкие ребра уязвимы к неполному заполнению или разрыву. Их пути подачи, соединения и расположенные ниже опоры должны быть видны на оснастке и приемочных чертежах.
Пазы и углы
Небольшие детали могут усилить локальный поток и решить проблемы. Отметьте функциональные края, чтобы коррекция инструмента защищала посадку, а не улучшала некритическую поверхность.



Наш заводской вид:исправление формы должно иметь вескую причину. Отмечаем, где профиль тяжелый, тонкий, быстрый, медленный или искаженный, затем контролируемыми шагами меняем ответственную область потока. Шлифование кромки штампа из-за того, что профиль «выглядит неправильно», может заменить один дефект другим и удалить пластинку, необходимую для следующего набора.
Калибровка и охлаждение определяют холодный профиль
Экструзионная головка образует горячую секцию. Калибратор устанавливает и поддерживает критические поверхности, пока тепло покидает материал. Охлаждение продолжается через пластины, резервуары или секции распыления, а при вытягивании профиль перемещается под контролируемым натяжением. Эти компоненты должны иметь общую осевую линию и опорную скорость.
Nanhaiya предлагает дополнительные каналы охлаждения в своих формах из ДПК. Укажите назначение каждого контура, размер входного и выходного отверстия, требования к качеству воды, рабочую температуру и доступный расход. Предприятию также следует спланировать доступ для очистки каналов, в которых может собираться накипь или мусор.
| Нисходящий вход | Влияние на профиль | Данные покупателя для предоставления |
|---|---|---|
| Контакты и поддержка калибратора | Удерживает выбранные внешние грани, канавки, кромки или полости при охлаждении секции. | Чертеж калибратора, длина, количество ступеней, вакуумный метод и диапазон регулировки. |
| Состояние охлаждающей воды | Изменяет скорость отвода тепла и стабилизирует размеры. | Диапазон температур подачи, расход, давление, качество воды и система рециркуляции |
| Расстояние от матрицы до калибратора | Изменяет неподдерживаемое поведение горячего профиля перед калибровкой. | Схема расположения линий, диапазон регулировки и доступ для запуска |
| Тип отвода и выравнивание | Устанавливает скорость лески и может неравномерно натягивать профиль. | Расположение ленты или гусеницы, диапазон скоростей, длина контакта и высота центра. |
| Резка и укладка | Может выявить или создать движение после первичного охлаждения | Длина резки, тип пилы или фрезы, опорный стол и метод штабелирования. |
Не обещайте холодных размеров на выходе из матрицы.Согласуйте, где и когда будет измеряться каждый размер после охлаждения. Используйте один и тот же метод кондиционирования и измерения для образцов для утверждения и контроля производства.
Исследования профильной экструзии Лаборатории лесных товаров Министерства сельского хозяйства США описывают процесс, в котором расплавленному ДПК придавали форму через матрицу, за которой следовала калибровочная матрица, резервуар для распыления воды и съемник. Эта последовательность является полезным напоминанием: результат формования принадлежит всей линии, даже если форма приобретается как одно изделие.
Укажите конструкцию, обработку и проверку пресс-формы
Nanhaiya производит формы для ДПК из стали и описывает высокопрочную легированную сталь с закаленными и полированными поверхностями для рабочих зон. Каждая форма обрабатывается на станке с ЧПУ, подвергается термообработке и полировке. Окончательное соглашение должно превратить эти общие атрибуты продукта в требования на уровне компонентов.
- Марка материала для каждого основного компонента
- Область применения термообработки и закалки
- Требования к конечной твердости и место проведения испытаний
- Требования к чистоте поверхности текучести
- Критические размеры и допуски
- Регистры, дюбели и ссылки на сборку
- Количество нагревателей, мощность, напряжение и разъемы
- Тип термопары, расположение и сведения о кабеле
- Порты давления и температуры плавления
- Чертеж канала охлаждения и испытание под давлением
- Материал крепежа, марка и количество запасных частей
- Сменная вставка и определение быстроизнашивающихся частей
- Защита от ржавчины, способ упаковки и хранения
- Записи о материалах, обработке и размерах
Не требуйте везде максимально твердой поверхности. Корпус штампа, вставки, крепеж, переходник и опора имеют различное назначение. Спецификация должна сочетать состояние поверхности, прочность основания, метод ремонта и подверженность коррозии с ожидаемым содержанием древесины и минералов.


Квалификация поставщика может включать в себя квалификацию Nanhaiya.производственное оборудование, информация о сертификатеиподдержка при установке и обслуживании. Укажите необходимые документы и поддержку в заказе на поставку, а не полагайтесь на общую информацию из каталога.
Используйте схему дефектов, чтобы найти ответственную зону
Дефекты профиля ДПК могут возникнуть в сырье, смесителе, питателе, шнеке и цилиндре, форме, калибраторе, секции охлаждения или разгрузочном устройстве. Расположение дефекта на поперечном сечении и его изменение во времени дают полезную информацию. Запишите их, прежде чем одновременно менять температуру, скорость и инструмент.
| Наблюдаемый дефект | Проверка плесени | Другие проверки линии | Урок закупок |
|---|---|---|---|
| Профиль скручивается в одном повторяемом направлении | Баланс потока, компенсация стенок, выравнивание матрицы и состояние разгрузки | Положение калибратора, баланс охлаждения и выравнивание тяги | Произведите скрутку измеренного приемочного изделия после полного остывания. |
| Одна стенка или ребро тонкие | Местное ограничение, положение вставки, отложения, износ или повреждение поверхности потока | Консистенция формулы, влажность, состояние экрана и стабильность вывода | Отметьте на чертеже каждую важную стенку и ребро. |
| Внутренние веб-брейки | Путь веб-канала, проектирование перекрестков и поддержка выхода | Влажность, загрязнение, подготовка расплава, скорость и расстояние без опоры | Включите проверку поперечного разреза в эксплуатационные испытания. |
| Шероховатая или рваная поверхность | Отделка кромки матрицы, отложение, температура и местный поток | Формула, баланс смазки, влажность, дисперсия и скорость линии. | Утвердить образец физической поверхности по указанной формуле |
| Пузыри или дырочки | Зоны задержки и локальный перегрев | Влажность древесины, сушка, подача, вентиляция и удаление летучих веществ. | Запишите подготовку к влажности и производительность вентиляции в плане испытаний. |
| Коричневые или черные пятна | Мертвые зоны, отложения, чрезмерная локальная температура и повреждения при чистке | Отложения в бочках, термическая история, практика остановки производства и загрязненный корм | Запросите документированную процедуру запуска, остановки и очистки. |
| Размеры смещаются во время пробега | Тепловое перемещение, неплотная регулировка, износ и состояние каналов охлаждения. | Производительность, температура, давление, вакуум, вода и скорость вытягивания. | Используйте выборку по времени во время стабильного прогона, а не одну раннюю выборку. |
| Высокое давление и низкая производительность | Ограниченный поток, заблокированный путь, неподходящий переход или низкая температура головки. | Засорение сита, изношенный винт, ограничение подачи и вязкость материала. | Определите место давления и полезное рабочее окно. |
Практический метод диагностики:отметьте верх, низ, лево и право на экструдате и конечном профиле. Запишите ту же ориентацию через калибратор. Если дефект вращается или изменяется после компонента линии, исследование имеет лучшую отправную точку, чем общие инструкции по регулировке формы.
Наш заводской вид:мы осторожны, когда дефект описывается только как «поверхность плохая». Спрашиваем, где оно появляется, непрерывно ли, когда начинается после запуска, какая рецептурная партия работает и что происходит с давлением. Близкое фото с ориентацией и сохраненным разделом зачастую экономит больше времени, чем длинное сообщение.

Контрольный список запросов предложений по экструзионной форме WPC
Полный запрос цен делает предложения сопоставимыми и дает команде инженеров четкие исходные условия. Используйте один номер редакции в чертеже продукта, формуле, схеме линии и документе приемки.
- Определите готовое изделие.Государственный настил, ограждение, дверная коробка, потолок, панель, наличник или другой профиль. Объясните применение и какие поверхности являются видимыми или функциональными.
- Прикрепите контролируемый разрез.Укажите размеры, стенки, ребра, полости, радиусы, исходные точки, допуски, прямолинейность, скручивание и целевую массу на длину.
- Приведите полную формулу.Перечислите марку полимера, тип и содержание древесины, минеральный наполнитель, смазку, связующий агент, стабилизатор, пигмент, переработанные материалы, а также любую систему вспенивания или верхнего слоя.
- Опишите подготовку материала.Предоставьте информацию о сушке, смешивании, компаундировании, гранулировании, хранении, насыпной плотности и контроле влажности.
- Определите маршрут экструзии.Укажите одновинтовой, параллельный сдвоенный, конический сдвоенный или тандемный; диаметр винта; выход; скорость линии; фильтрация; нормальное давление; и температурное окно.
- Управляйте механическим интерфейсом.Прикрепите фланец, приводку, окружность болта, впуск расплава, уплотнительную поверхность, центральную высоту, опору, подъем и пространство.
- Перечислите электрические и коммунальные данные.Укажите напряжение, частоту, управление нагревателем, тип термопары, стандарт кабеля, температуру охлаждающей воды, расход, давление и качество.
- Покажите схему ниже по течению.Включает в себя секции калибратора, вакуумные или водяные соединения, охлаждающие резервуары, опорные столы, тяговое устройство, блок тиснения, резак и доступные регулировки.
- Определите работу с поверхностью.Укажите, оставляет ли продукт линию гладкой, тисненой, отшлифованной или очищенной щеткой, и сколько материала удаляет вторичный процесс.
- Перечислите каждый поставляемый компонент.Отдельный адаптер, корпус матрицы, вставки, калибраторы, охлаждающие пластины, нагреватели, датчики, уплотнения, крепежные детали, стойки, инструменты и запасные части.
- Запросите технический файл.Включите чертежи, спецификацию, записи о материалах и обработке, отчет о проверке, список электрооборудования, схему охлаждения, руководство и список запасных частей.
- Напишите приемочный тест.Назовите формулу, профиль, производительность, скорость, продолжительность цикла, записи процесса, частоту отбора проб, пределы размеров, образцы поверхности и испытания готовой продукции.
Предупреждение о замене:не используйте изношенную форму как единственное определение нового набора. Объедините оригинальные чертежи, размеры интерфейса машины, хорошо сохранившийся профиль и причину замены. Копирование изношенных элементов течения может воспроизвести старый дефект.
Для линейки панелей из ПВХ или ДПК см.Конический двухвинтовой цилиндр из ПВХ-панелис пакетом инструментов. Для задач с высокой производительностью или компаундирования сравнитепараллельный двухвинтовой ствол, вращающийся в одном направлениии более широкийпараллельный двухвинтовой ряд. Эти ссылки помогают выбрать оборудование; окончательный выбор по-прежнему зависит от формулы и маршрута процесса.
Примите пресс-форму с контролируемым производственным циклом
Начните с проверки компонентов, а затем проверьте результат формовки на линии. Согласованная формула WPC имеет значение, поскольку другой полимер, содержание древесины, состояние влажности или система смазки могут изменить давление, восстановление поверхности и размеров.
| Этап приемки | Что проверить | Запись для сохранения |
|---|---|---|
| Обзор документов | Изменения чертежей, список компонентов, материалы и объем обработки, нагреватели, датчики, контуры охлаждения, запасные части и руководства. | Реестр подписанных документов |
| Стендовый осмотр | Критические интерфейсы, регистры, отверстия, вставки, уплотнительные поверхности, крепежные детали, поверхности потока и ориентация сборки | Габаритный и визуальный отчет, привязанный к номерам деталей. |
| Установка | Высота по центру, посадка фланца, опора, доступ для подъема, проводка нагревателя, датчики, соединения для воды и выравнивание по калибраторам | Контрольный список и фотографии установки |
| Разогрев | Идентификация зоны, реакция контроллера, показания датчика, потребляемый ток, утечка и состояние канала охлаждения. | Карта зон и стабилизированные показания |
| Производственный цикл | Утвержденная формула, подготовка корма, производительность, скорость линии, температура, давление, нагрузка двигателя, условия охлаждения и вытягивания. | График процесса с учетом времени и сохраненный образец сырья |
| Проверка профиля | Внешние размеры, сечения стенок и ребер, прямолинейность, скручивание, поверхность, цвет, масса по длине и соответствие сопрягаемым компонентам. | Измерения привязаны к положению резки и времени производства. |
| Изменение и восстановление | Согласованная корректировка, обычная остановка и перезапуск или изменение одного размера или цвета, когда это важно для ежедневного производства. | Подписание оператора и список оставшихся действий |
Готовому изделию могут потребоваться испытания, выходящие далеко за рамки размеров профиля.АСТМ Д7031Это руководство по оценке механических и физических свойств изделий из ДПК, в котором говорится, что пользователи должны выбирать тесты, соответствующие их применению.АСТМ Д7032-21охватывает эксплуатационные характеристики террасных досок из ДПК и пластиковых пиломатериалов, ступеней лестниц, ограждений и поручней.
Для композитных террасных досок, армированных натуральным волокном,ИСО 16616:2015предоставляет методы испытаний, в то время какИСО 19821:2017рейтинг диапазона адресов. Прежде чем заключать договор, подтвердите применимое издание, национальный код и комплектацию продукта. Пресс-форма не несет соответствия готовому изделию.
Наш заводской вид:лучшая передача — это стабильное окно процесса и набор отслеживаемых образцов. Мы хотим знать, какая формула работала, как быстро двигалась линия, где установилось давление, как было настроено охлаждение и когда был разрезан каждый образец. Одна красивая доска, положенная на стол, не объясняет, может ли линия повторять ее.

Часто задаваемые вопросы
Какая информация необходима для расчета стоимости экструзионной формы ДПК?
Отправьте окончательный чертеж профиля с допусками, полной формулой ДПК, методом подготовки материала, деталями экструдера и адаптера, целевой производительностью и скоростью линии, схемой охлаждения и вытяжки, требованиями к поверхности, планом замены, доступными утилитами и измеримыми приемочными испытаниями. Физический образец продукта полезен, но он не должен заменять контролируемый чертеж.
Может ли одна форма ДПК обрабатывать древесные композиты на основе ПЭ, ПП и ПВХ?
Одна и та же готовая форма не делает материалы взаимозаменяемыми. Составы WPC на основе ПЭ, ПП и ПВХ могут различаться по текучести, температурному диапазону, смазке, понижению давления и реакции охлаждения. Мы проверяем точную формулу и маршрут обработки, прежде чем решить, практичны ли один корпус инструмента и отдельные пластины или более безопасен специальный инструмент.
Включает ли экструзионная форма ДПК калибратор?
Указанный объем должен сказать. Экструзионная матрица формирует расплав, в то время как калибратор, охлаждающие секции и устройство вытягивания удерживают и стабилизируют профиль по мере его охлаждения. Попросите список инструментов, в котором указаны матрица, адаптеры, калибраторы, охлаждающие пластины, уплотнения, нагреватели, датчики и сменные детали.
Почему профиль ДПК скручивается или прогибается после формы?
Перекручивание или изгиб могут возникнуть из-за неравномерного потока матрицы, несбалансированных секций стенки или перемычки, неравномерного охлаждения, выравнивания калибратора, нестабильной производительности, неравномерной температуры или неправильного вытягивания. Прежде чем настраивать несколько переменных, измерьте направление и время искажения. Необходимо проверить всю систему формования и охлаждения.
Какой материал Nanhaiya использует для форм из ДПК?
На странице пресс-форм WPC Nanhaiya перечислена сталь и описана высокопрочная легированная сталь с закаленными и полированными поверхностями. Каждая форма обрабатывается на станке с ЧПУ и подвергается термообработке с дополнительными каналами охлаждения. В утвержденном предложении должны быть указаны точная марка, объем обработки, обработка поверхности потока и записи проверок для проекта.
Как определить полый профиль настила из ДПК?
Предоставьте полное поперечное сечение с указанием внешних размеров, толщины стенок и ребер, геометрии полости, радиусов, критических допусков, видимых граней, припусков на тиснение или шлифовку, целевой массы на длину и стандарта испытаний конечного продукта. Отметьте, какие размеры являются функциональными, чтобы изготовитель оснастки знал, где регулировка наиболее важна.
Может ли форма гарантировать соответствие стандартам настила ДПК?
Нет. Форма контролирует формирование профиля, но конечные характеристики продукта также зависят от рецептуры, рецептуры, контроля влажности, условий экструзии, охлаждения и системы качества производства. Производитель должен проверить готовый настил на соответствие применимым требованиям, например, выбранному ASTM, ISO или национальному стандарту.
Как следует принимать экструзионную форму из ДПК?
Сначала проверьте утвержденные чертежи, материалы, обработку, интерфейсы, нагреватели, датчики, поверхности потока и замените детали. Затем запустите согласованную формулу производства с указанным профилем, производительностью и скоростью линии. Запишите условия процесса и измерьте размеры охлажденного профиля, сечения стенок и ребер, прямолинейность, скручивание, поверхность, массу на длину, а также любые испытания, требуемые спецификацией продукта.
Техническое содержание подготовлено на основе текущих страниц Nanhaiya о формах, шнеках, оборудовании и обслуживании из ДПК. Внешняя техническая поддержка ограничивается официальными источниками Министерства сельского хозяйства США, ASTM и ISO. Окончательные размеры оснастки, материалы, обработка, комплектация линии и критерии приемки контролируются утвержденной проектной документацией.