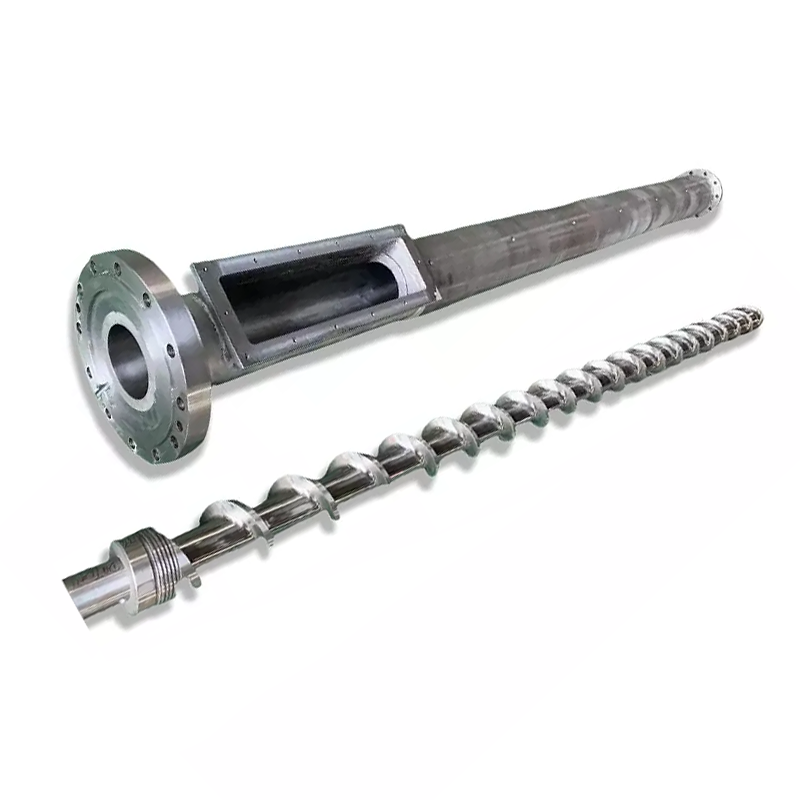
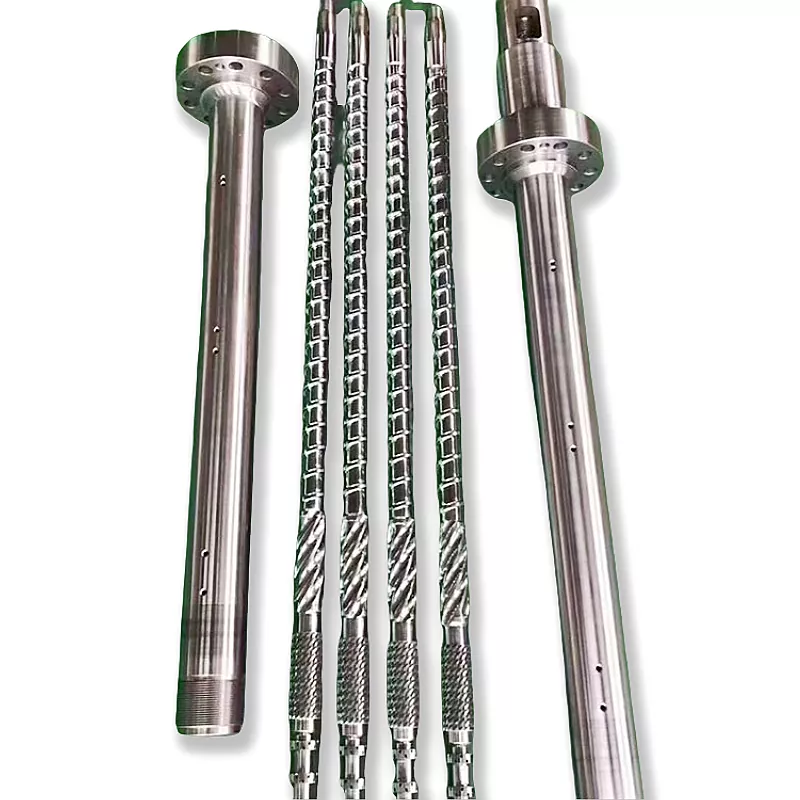
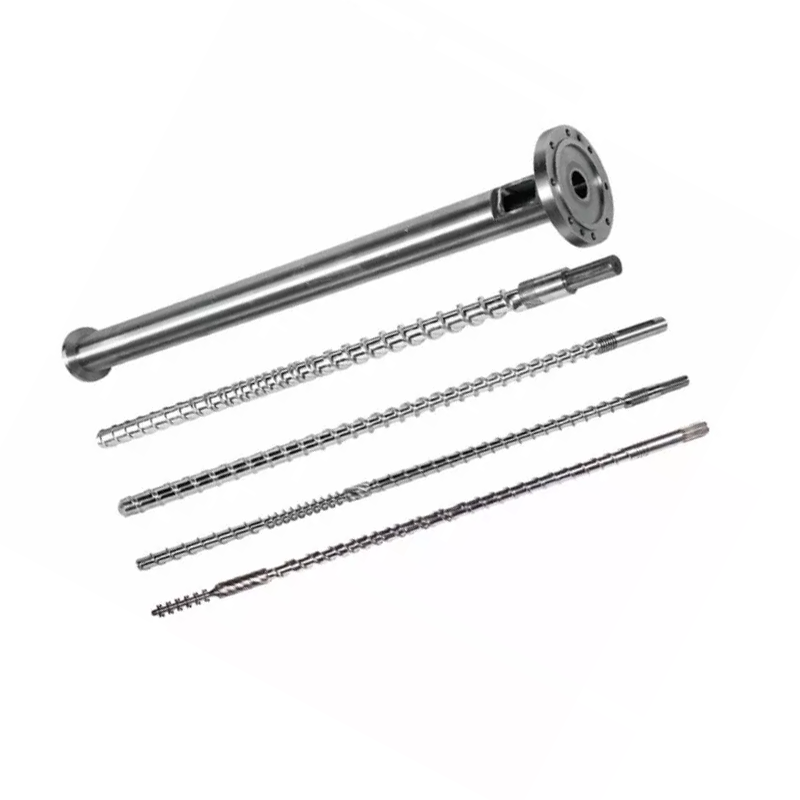
Труборезная головка должна соответствовать диаметру, превышающему номинальный. Он должен соответствовать полимеру, рецептуре, стандарту трубы, производительности, соединению экструдера, системе калибровки и способу изменения размеров вашими операторами. В этом руководстве эти исходные данные превращаются в спецификацию закупки для производства труб из ПВХ, ПЭ, ХПВХ, ПП и ППР.


Чтобы купитьголовка для экструзии труб, отправьте поставщику пять согласованных наборов данных: материал и рецептура; стандарт трубы, диаметр и диапазон стенок; производительность и скорость линии; фланец экструдера и интерфейс для входа расплава; и расположенный далее по потоку калибратор, вакуум, устройство охлаждения и отвода. Запрос, в котором указана только «Труба ПВХ 110 мм», к проектированию не готов.
Важнейшим пунктом договора является условие приемки. Укажите фактический производственный материал, размер трубы, стабильную производительность, скорость линии, настройку нагрева и датчиков, допустимые отклонения стенок, наружный диаметр, овальность, состояние поверхности и необходимые испытания продукта. Головка штампа формирует расплав, но сама по себе она не может гарантировать окончательное охлаждение трубы.
Первое решение – это не диаметр матрицы
Первое решение — это производственный конверт. Одна головка может работать с группой близлежащих размеров со сменными матрицами и оправками. Очень широкий диапазон размеров может привести к компромиссам в расходе, времени пребывания, регулировке, давлении напора и переналадке. Правильный диапазон зависит от материала и скорости, а не только от того, какие вставки физически могут поместиться внутри корпуса.
Мы делим каждый запрос на три границы. Граница продукта охватывает материал трубы, стандарт, диаметр и стенку. Граница процесса охватывает производительность, скорость, температуру и давление. Механическая граница охватывает фланец, центральную линию, нагреватели, датчики, положения подъема и выхода по потоку.
| Ввод покупателя | Почему меняется головка | Доказательства для отправки |
|---|---|---|
| Полимер и полная формула | Изменяет вязкость, термочувствительность, скольжение, износ, риск коррозии, ограничение времени пребывания и метод очистки. | Технический паспорт смолы, процентное содержание в рецептуре и образец |
| Стандарт трубы и применение | Определяет готовый продукт, который линия должна производить и тестировать. | Точный номер стандарта, издание, рынок и внутренний чертеж. |
| наружный диаметр, стена, SDR или диапазон расписания | Устанавливает площадь кольцевого потока, семейство инструментов и практичный диапазон сменных деталей. | Таблица размеров с минимальными, нормальными и максимальными изделиями |
| Чистая производительность и скорость линии | Изменяет скорость потока, давление, тепловую нагрузку, время пребывания и потребность в охлаждении на выходе. | Стабильный товарный кг/ч для каждого критического размера |
| Интерфейс экструдера и адаптера | Определяет геометрию впускного отверстия, расположение болтов, регистр, уплотнение, высоту центра и опору. | Контролируемый чертеж плюс измеренные фотографии существующей машины |
| Система калибровки и охлаждения | Влияет на просадку, конечный наружный диаметр, овальность, распределение стенок и поведение при запуске. | Чертежи калибратора, данные вакуумного резервуара, длина охлаждения и положение вытягивания |
| План перехода | Определяет, какие детали являются съемными, как они центрируются и насколько безопасно с ними обращаются операторы. | Частота замены, метод очистки, грузоподъемность крана и целевое время простоя. |
Наш заводской вид:мы не считаем номинальный диаметр трубы достаточной характеристикой головки. Если покупатель сообщает нам только название смолы и наружный диаметр, мы запрашиваем серию стенок, формулу, производительность, интерфейс экструдера и метод определения размера, прежде чем исправить путь потока. Быстрое ценовое предложение, основанное на недостающих исходных данных, обычно приводит к вводу в эксплуатацию вопросов, оставшихся без ответа.



Начните с готового стандарта трубы
Головка является производственным инструментом. Это не сертификация труб. Покупатель должен указать точный стандарт и версию продукта, а поставщик должен преобразовать оболочку трубы в путь потока, набор инструментов и метод регулировки. Окончательное соответствие готовой трубы подтверждается испытаниями, необходимыми для ее рынка и применения.
Для распространенных проектов водопроводов есть три полезных официальных источника:ISO 1452-2:2009 для труб из ПВХ., ISO 4427-2:2019 для ПЭ труб.иISO 15874-2:2013 для ПП труб, используемых в системах горячего и холодного водоснабжения.. Проверьте текущую редакцию, поправки и национальное принятие при подготовке контракта.
| Семейство трубок | Официальная стартовая ссылка | Информация, которая все еще необходима для запроса предложения |
|---|---|---|
| Напорная труба из ПВХ-U | ISO 1452-2 или требуемый национальный эквивалент. | Формула сухой смеси ПВХ, серия труб, номинальный внешний диаметр, настенная таблица, припуск на раструбы, производительность, скорость линии и требования к поверхности |
| ПЭ напорная труба | ISO 4427-2 или требуемый национальный эквивалент. | Точный состав полиэтилена, диапазон SDR, диапазон OD, цельная или коэкструдированная конструкция, расположение полос или слоев, система выпуска и охлаждения. |
| Трубы для горячей и холодной воды из ПП или ППР. | ISO 15874-2 или требуемый национальный эквивалент. | Точная марка полипропилена, размерный класс трубы, применение, конструкция слоя, диаметр и диапазон стенок, производительность и метод калибровки. |
| Электрический кабелепровод или промышленные трубы | Действующая национальная, отраслевая или клиентская спецификация покупателя. | Формула материала, жесткость или целевая функция, геометрия, цвет, рисунок или полоса, план испытаний и допустимые дефекты поверхности. |
Не пишите в запросе цен «по международному стандарту».Назовите документ, часть, издание и местное принятие. Затем прикрепите готовый чертеж трубы и план проверки. Подобные номинальные размеры могут иметь разные диапазоны стенок, условия испытаний и требования к идентификации.
Имеет значение еще одно разделение. Разрешение на использование питьевой воды распространяется на готовые трубопроводы и материалы, контактирующие с ними. Заказ головки в Nanhaiya не означает, что разрешение на использование питьевой воды будет передано трубе покупателя. Утверждение смолы, контроль состава, производственные записи и сертификация третьей стороной остаются частью системы соответствия производителя труб.
Укажите фактическую формулу, а не только ПВХ или ПЭ.
Нанхайяголовка для экструзии трубпредлагается для ПВХ с добавками, ПЭ, ХПВХ и ПП. Эти имена определяют материальные семьи. Они не сообщают нам о вязкости расплава, загрузке наполнителя, системе стабилизатора, перерабатываемом материале, окне обработки или склонности к расслоению.
Для ПВХ отправьте полный рецепт сухой смеси с указанием веса и условий смешивания. Уровень карбоната кальция и обработка частиц, баланс смазки, система стабилизатора, модификатор ударной вязкости, технологическая добавка, пигмент и процент доработки — все это может изменить внешний вид стенок, давление напора и поведение отложений.
Для PE или PPR отправьте точную марку соединения и действующий технический паспорт поставщика. Включите информацию о массовом расходе расплава или вязкости, опубликованную для этого сорта, плотности, добавок, технического углерода или цветовой системы, предела повторного измельчения, а также о том, являются ли идентификационные полосы или функциональные слои совместной экструзией.
ПВХ и ХПВХ
История нагрева и время пребывания заслуживают пристального внимания. Путь потока должен избегать ненужных задержек, а план нагрева должен обеспечивать контролируемый запуск и очистку. Изменения в формуле должны быть раскрыты до производства.
ЧП
Марка, прочность расплава, производительность и охлаждающая способность действуют вместе. Головка из полиэтилена с высокой производительностью требует стабильного окружного потока и соответствующей системы определения размеров, а не просто большего кольцевого зазора.
ПП и ППР
Укажите точную смолу и сервисный продукт. Трубы горячей и холодной воды, промышленные трубы и многослойные конструкции могут требовать различных инструментов, охлаждения и условий приемки.
Наш заводской вид:Когда производственная группа меняет наполнитель, сорт смолы или процент вторичной переработки после утверждения оснастки, матрица не становится внезапно неточной. Входные данные процесса изменились. Мы записываем эталонную формулировку в техническое соглашение, чтобы в будущем устранение неполадок начиналось с известного состояния.

Отверстие матрицы не соответствует окончательному размеру трубы
Горячий кольцевой расплав не покидает матрицу и остается геометрически фиксированным. Он может набухать на выходе, оседать при вытягивании, контактировать с калибратором, сжиматься при охлаждении и продолжать изменяться по мере выравнивания температуры. Вот почему труба номинальным диаметром 110 мм не использует автоматически отверстие матрицы диаметром 110 мм.
Конечный результат определяется системой: производительность экструдера, температура и давление расплава, геометрия матрицы и оправки, окружной тепловой баланс, центрирование, воздушный путь, калибратор, вакуум, охлаждение и скорость вытягивания. Если эти детали закупаются у разных поставщиков, покупатель должен назначить один чертеж контролируемого интерфейса и одну матрицу ответственности за приемку.
| Элемент управления | На что это напрямую влияет | Что он не может доказать в одиночку |
|---|---|---|
| Путь потока матрицы и оправки | Кольцевое распределение расплава, потеря давления, поведение при нахождении и первоначальная форма трубы. | Конечный холодный внешний диаметр, стенка, овальность или характеристики давления |
| Регулировка центрирования оправки | Начальный окружной зазор и коррекция распределения стенок | Стабильный результат, когда температура, поток или выравнивание на выходе продолжают изменяться. |
| Расположение зон обогрева | Термоконтроль вокруг и вдоль головы | Фактическая температура плавления без определенного метода измерения |
| Калибратор и вакуумный бак | Внешняя калибровка, раннее охлаждение и поддержка формы | Однородная стенка, когда входящая трубка расплава нестабильна |
| Система охлаждения | Скорость затвердевания, стабильность размеров и отвод остаточного тепла | Хорошая геометрия, когда температура воды или поток не контролируются. |
| Вывоз | Скорость линии, просадка и устойчивая транспортировка | Правильные размеры, если съемник смещен или скорость колеблется. |
Полезное правило определения размера:укажите наименьшую и наибольшую трубу, но спроектируйте сложные рабочие углы. Зачастую это самая большая труба с высокой производительностью, самая тонкая стенка с высокой скоростью линии, малый размер с низкой производительностью, что увеличивает время пребывания, а также продукт с самыми плотными стенками или поверхностью.


Компания Nanhaiya предлагает регулируемые оправки, варианты охлаждающих каналов и сменные вкладыши для труборезных головок. Используйте эти параметры по определенной причине. Регулировка полезна, когда у операторов есть повторяемый метод центрирования. Сменные изнашиваемые компоненты полезны, если их объем, количество запасных частей и процедура замены ясны.
Заблокируйте интерфейс экструдера перед началом обработки.
Трубная головка может иметь превосходный внутренний путь потока, но ее все равно не удастся установить, поскольку были выбраны входное отверстие, регистр, расположение болтов, уплотнение или высота центра. Проекты замены особенно уязвимы, поскольку чертежи машин могут быть старыми, измененными или недоступными.
Мы предпочитаем три формы доказательств: оригинальный контролируемый рисунок, свежие измерения и четкие фотографии с привязкой к масштабу. Если все трое не согласны, разрешите конфликт до того, как будет опубликован производственный чертеж.
- Марка экструдера, модель и конфигурация шнека
- Диаметр винта и диапазон номинальной мощности
- Чертеж выпускного или переходного фланца
- Зарегистрируйте диаметр, глубину и допуск
- Количество болтов, резьба, делительная окружность и ориентация.
- Геометрия уплотняемой поверхности и метод прокладки
- Диаметр входа расплава и длина перехода
- Требуемая пластина прерывателя или интерфейс экрана
- Размер и расположение порта датчика давления
- Тип и установка датчика температуры расплава
- Напряжение, частота, мощность и разъемы нагревателя
- Совместимость типа термопары и контроллера
- Высота центра головки и направление потока
- Опорная рама, колеса, рельсы или точки подъема
- Доступное разрешение на установку и техническое обслуживание
- Расстояние до калибратора и эталон выравнивания
Nanhaiya производит индивидуализированныефланцы стволаи компоненты головки, поэтому адаптер можно обсудить с головкой, а не оставить в качестве сюрприза при установке. Для полного проекта линии совместите интерфейс матрицы с выбраннымпластиковый экструдер, органы управления и последующее оборудование.
Наш заводской вид:Фотография фланца на телефоне помогает нам понять компоновку, но не определяет окружность болта или посадку совмещения. Используем фото для поиска вопросов. Для резки металла мы используем подписанный чертеж. Это различие предотвращает задержку всей установки из-за небольшой ошибки в интерфейсе.


Выбирайте конструкцию с учетом материала и обязанности по очистке.
В специальной труборезной головке Nanhaiya используется высокопрочная легированная сталь с закаленными поверхностями, она изготавливается методом прецизионной механической обработки с ЧПУ и термической обработки. Его общийголовка экструдерана странице указан 38CrMoAl, азотирование и поверхностная твердость от HV950 до HV1000.
Эти значения являются полезными исходными данными, но в утвержденной спецификации все равно должен быть указан точный материал компонента, объем обработки, критерий конечной твердости, обработка поверхности текучести, контроль размеров и любые требования к коррозии. Значение твердости одного компонента не следует копировать на каждый крепеж, крышку нагревателя или деталь конструкции.
| Условия эксплуатации | Закупочная проблема | Что определить в цитате |
|---|---|---|
| Наполненный ПВХ | Абразивный минеральный наполнитель, отложения и частота очистки | Формула, уровень наполнителя, материал и обработка смачиваемых деталей, объем сменных частей и метод очистки. |
| ХПВХ или термочувствительный компаунд | Термическая история, задержка и деградация материала | Окно обработки, концепция пути потока, зоны нагрева, точки датчиков, процедура запуска и остановки |
| Технический углерод PE | Стабильное распределение, качество поверхности и большие пробеги | Класс компаунда, диапазон мощности, окно давления, расположение нагревателя и доступ для очистки |
| Переработанный контент | Загрязнения, изменение вязкости и абразивные частицы | Источник, максимальный процент, план фильтрации, образец, ожидаемое изменение и пределы приемлемости. |
| Частая смена цвета | Задержание, доступ, обращение со сменными деталями и ломом | Последовательность цветов, чистящий материал, допустимое время замены, процедура очистки и съемные детали. |
Harder – это не полная материальная стратегия.Твердость поверхности, глубина корпуса, прочность основы, коррозионное поведение, обработка и метод ремонта должны соответствовать компоненту и процессу. Попросите поставщика перечислить, что именно обрабатывается, как это проверяется и какой протокол проверки прилагается к заказу.


Отзыв о Нанхайепроизводственное оборудование, сертификатыитехническая службаво время квалификации поставщика. Руководство по установке и рекомендации по долгосрочному техническому обслуживанию могут быть включены в согласованный объем поддержки.
Сделайте замену размера частью расчета покупки.
Более низкая цена на инструмент может оказаться дорогостоящей, если каждое изменение приводит к зависанию крана, повреждению нагревателей или необходимости повторного центрирования методом проб и ошибок. Спросите, как снимается матрица и оправка, где размещаются горячие детали, с каким крепежом осуществляется обработка, как восстанавливается соосность и какие уплотнения или расходные материалы заменяются.
| Вопрос о переключении | Почему покупателя должно волновать | Контрактный выпуск |
|---|---|---|
| Какие размеры имеют один корпус? | Показывает реальное количество головок и комплектов сменных деталей. | Матрица совместимости по наружному диаметру трубы, диапазону стенок и материалу |
| Что должно остыть перед снятием? | Влияет на время простоя и безопасность обращения | Письменная температура и процедура обращения. |
| Как центрируются матрица и оправка? | Влияет на пусковой лом и коррекцию стен. | Схема регулировки, исходные положения и обучение |
| Какие инструменты и подъемные устройства потребуются? | Предотвращает небезопасное импровизированное обращение | Список инструментов, вес деталей, точки подъема и чертежи креплений. |
| Какие детали являются обычными запасными частями? | Сокращает время простоя после повреждения резьбы, уплотнения, нагревателя или датчика. | Рекомендуемый список запасных частей на два года с указанием цены за единицу |
| Как очищается путь потока? | Изменяет трудозатраты, поверхностный риск и лом, меняющий цвет. | Утвержденные чистящие инструменты, материалы и этапы разборки |
Для смешанного графика выпуска продукции рассчитайте стоимость переналадки по часам, трудозатратам и начальному браку. Если на заводе несколько раз в неделю меняется труба двух разных размеров, две комплектные головки могут сэкономить больше времени на производство, чем один корпус со множеством вставок. Если изменения происходят нечасто и диапазон компактен, может оказаться целесообразным создание общего тела.
Наш заводской вид:мы спрашиваем, кто будет менять оснастку и какое подъемное оборудование имеется в наличии. Конструкция, которая работает на чистом сборочном столе, может оказаться неудобной рядом с горячим экструдером и вакуумным резервуаром. Доступ оператора — это инженерный вклад, а не деталь послепродажного обслуживания.

Используйте дефекты труб, чтобы найти ответственную технологическую зону
Когда труба выходит за пределы спецификации, операторы часто сначала регулируют матрицу, поскольку ее центрирующие болты видны. Это может временно улучшить одно показание, скрывая при этом проблему температуры, экструдера или последующей обработки. Зафиксируйте дефект по окружности и по длине трубы, прежде чем вносить сразу несколько изменений.
| Наблюдаемый дефект | Проверка головки | Проверки вверх и вниз по течению | Урок покупки |
|---|---|---|---|
| Одна сторона постоянно толще | Центрирование оправки, отложения на протоке, повреждения, баланс нагревателя и выравнивание сборки | Помпаж экструдера, выравнивание калибратора, распределение вакуума, охлаждение и выравнивание вытягивания. | Требуются доступные центрирование, температурные зоны и ориентир для выравнивания. |
| Изменение стенок вокруг и вдоль трубы | Ослабленная регулировка, термоциклирование, нестабильное давление или неравномерный поток. | Подача, выход шнека, контроль скорости линии, стабильность вакуума и температуры воды. | Примите стабильное рабочее окно, а не один короткий набор измерений |
| Длинные линии поверхности | Загрязнение, отложения, царапины или повреждение поверхности кромки матрицы. | Нерасплавленные частицы, фильтрация, повреждение калибратора и следы обращения | Определите инструменты для очистки, план фильтрации, осмотр поверхности и запасные инструменты. |
| Желтые, коричневые или черные полосы | Мертвые зоны, отложения, чрезмерный локальный нагрев и длительное время пребывания. | Загрязненная подача, отложения в стволе, износ шнеков и практика остановок | Прежде чем копировать старую геометрию, просмотрите весь путь плавления и процедуру очистки. |
| Высокое давление напора | Ограниченный кольцевой зазор, низкая температура, закупорка или неподходящий путь потока. | Ограничение экрана, вязкость материала, требуемая выходная мощность и состояние датчика | Укажите точку измерения давления и рабочий предел в спецификации. |
| Овальность трубы | Неравномерный выходной поток или исходное положение трубки | Износ калибратора, вакуум, баланс охлаждения, выравнивание опоры и вытягивания | Окончательная овальность относится к приемочным испытаниям всей линии. |
| Шероховатая внутренняя поверхность | Отделка оправки, отложения, температура и характеристики текучести | Влажность материала, дисперсия, деградация и стабильность выхода | Включите критерии внутренней и внешней поверхности в утверждение образца. |
Правило одного изменения:запишите базовую линию, измените одну контролируемую переменную, подождите, пока материал пройдет по линии, отметьте затронутую трубу и повторите измерение. Случайная регулировка температуры, центрирования, вакуума и одновременного вытягивания уничтожает доказательства, необходимые для выявления причины.
Если производительность или давление расплава перед головкой нестабильны, проверьте также шнек и цилиндр. Нанхайя поставкиОдиночные винты для труб из ПВХ, Трубы из ПВХ с параллельными шнековыми бочкамииТруба ПВХ коническая двухшнековая бочка. Не следует перепроектировать матрицу для компенсации изношенной или непригодной секции пластификации.

Контрольный список запроса предложений по экструзионной головке для труб
Полный запрос предложения позволяет покупателю сравнить инженерный объем вместо сравнения низкой базовой цены с полным предложением. Поместите следующие элементы в один пакет с контролем версий.
- Определите продукты.Перечислите внешний диаметр каждой трубы, диапазон стенок, SDR или график, структуру слоев, цвет и применение. Отметьте обычное изделие и самый сложный размер.
- Назовите стандарт.Укажите точный стандарт, деталь, издание, национальное принятие и внутренний чертеж. Прикрепите план проверки готовой трубы.
- Раскройте материал.Предоставьте полную формулу ПВХ или точную марку полиэтилена, полипропилена или полипропилена, добавки, наполнитель, пигмент, переработанные материалы и листы данных поставщика.
- Определить ставку.Укажите чистую товарную мощность и скорость линии для каждого критического продукта, а также доступную мощность охлаждения и нормальный график работы.
- Опишите экструдер.Состояние: одновинтовой, параллельный двухшнековый или конический двухвинтовой; диаметр винта; мощность двигателя; нормальное давление и температура расплава; схема адаптера; и текущие ограничения процесса.
- Управляйте интерфейсом.Прикрепите фланец, совмещение, окружность болта, уплотнительную поверхность, вход расплава, высоту центра, порт датчика и чертежи опор.
- Укажите электрические детали.Укажите напряжение и частоту нагревателя, тип термопары, стандарт разъема, совместимость контроллера, длину кабеля и требования к опасной зоне, если применимо.
- Покажите нисходящую линию.Укажите размеры калибратора, вакуумный резервуар, длину охлаждения, способ распыления или погружения, тип отвода, осевую линию и расстояние от выхода матрицы.
- Выберите объем замены.Перечислите комплекты сменных деталей, запасные нагреватели и датчики, уплотнения, крепежные детали, инструменты для перемещения, стеллажи для хранения и желаемую процедуру изменения размера.
- Дайте определение документам.Запросите чертежи сборки и деталей, спецификацию материалов, записи о материалах и термообработке, проверку размеров, список электрооборудования, инструкции по эксплуатации и список запасных частей.
- Напишите приемочный тест.Назовите смолу, формулу, размер трубы, продолжительность цикла, производительность, скорость линии, записи процесса, выборку размеров и критерии соответствия/несоответствия.
- Уточните поддержку.Согласуйте руководство по установке, ответственность за ввод в эксплуатацию, обучение операторов, удаленную помощь и границы между производительностью головки и всей линии.
Предупреждение о замене:изношенная матрица может больше не сохранять свои первоначальные размеры. Измерьте интерфейс машины и хорошо сохранившуюся трубу, найдите все оригинальные чертежи и объясните, почему заменяется старая головка. Копирование каждого изношенного размера может привести к возникновению той же проблемы с потоком или выравниванием.
Конфигурация винтов также должна соответствовать характеристикам материала. Просмотрите предложения Нанхайиодиночные винты, параллельные сдвоенные винтыиконические двухвинтовые стволыкогда запрос охватывает всю секцию пластификации. Для получения принадлежностей и подключенного инструмента используйтеАссортимент запасных частей для экструзии.
Примите голову в том состоянии, в котором планируете ее продать.
Проверка размеров подтверждает соответствие изготовленных компонентов чертежу. Это не доказывает, как конкретное соединение будет течь по всей линии. Грамотный план приемки состоит из двух частей: проверка компонентов и запуск производства.
| Этап приемки | Что проверить | Запись, которую нужно сохранить |
|---|---|---|
| Обзор документов | Утвержденная редакция чертежа, спецификация, таблица сменных деталей, список нагревателей и датчиков, руководства и запасные части. | Реестр подписанных документов |
| Проверка компонентов | Критические интерфейсы, концентрические элементы, уплотняющие поверхности, крепеж, порты, материал, обработка и видимое состояние поверхности потока. | Записи о размерах и материалах или обработке, указанные в заказе |
| Проверка сборки | Установка, ориентация, установка нагревателя, установка датчика, центрирование, поддержка, подъем и доступ | Контрольный список сборки с фотографиями |
| Проверка нагрева | Идентификация зоны, реакция контроллера, показания датчика, потребление тока и термическая стабильность | Карта зон и стабилизированные показания |
| Производственный цикл | Согласованный материал, размер трубы, производительность, скорость линии, температура, давление расплава, нагрузка двигателя, вакуум и условия охлаждения. | График процесса, основанный на времени, и сохраненные образцы |
| Проверка труб | Внешний вид, стена в нескольких положениях часов, овальность, масса на длину, внутренняя и внешняя поверхность, прямолинейность и необходимые стандартные испытания. | Отчет об инспекции привязан к положению образца и времени производства. |
| Регулярная операция | Запуск, коррекция центрирования, нормальная остановка, безопасная разборка или одно согласованное изменение размера. | Подписание оператора и список открытых позиций |
Если это возможно, используйте стандартную формулировку покупателя. Если требуется материал-заменитель, запишите разницу и ограничьте результаты теста. Успешный запуск полиэтилена не подтверждает правильность формулы ПВХ, а толстостенный низкоскоростной продукт не подтверждает работоспособность тонкостенного высокоскоростного продукта.
Наш заводской вид:мы предпочитаем стабильную работу с отслеживаемыми измерениями, а не кратковременное отображение при максимальной мощности. Давление должно стабилизироваться, показания стенок должны оставаться контролируемыми, нагреватели не должны работать ненормально, а охлаждаемая труба должна соответствовать согласованным проверкам. Этот результат дает обеим сторонам полезную точку передачи.


Часто задаваемые вопросы
Какая информация требуется для расчета цены на головку для экструзии труб?
Отправьте марку и формулу полимера, стандарт трубы, полный размер и диапазон стенок, целевую производительность и скорость линии, тип экструдера, вход для расплава и чертеж фланца, напряжение нагревателя, требования к датчику, подробности калибровки на выходе, предпочтительные сменные детали и план приемки. Фотографии и обмерные чертежи текущего подключения также пригодятся для проектов замены.
Может ли одна труборезная головка работать с ПВХ, ПЭ и ППР?
Общий внешний корпус может быть технически возможен в узко определенном проекте, но ПВХ, ПЭ и ППР не создают одинаковых условий текучести, температуры или размеров. Сначала мы сравниваем полный состав, производительность, диапазон размеров, требования к протоку и метод очистки. Отдельный инструмент или отдельная головка могут быть более безопасным производственным выбором.
Соответствует ли диаметр трубной головки конечному диаметру трубы?
Обычно нет. Горячая трубка меняется после выхода из фильеры, поскольку расплав набухает, опускается, поступает в калибратор и остывает. Требуемые размеры матрицы и оправки должны быть рассчитаны с учетом материала, производительности, скорости линии, вакуумной калибровки и системы охлаждения, а не копироваться непосредственно из номинального размера трубы.
Может ли сама головка гарантировать толщину и овальность стенки трубы?
Нет. Головка формирует кольцевое распределение расплава, но конечная толщина и овальность стенки также зависят от стабильности расплава, центрирования, температурного баланса, состояния калибратора, вакуума, охлаждения, выравнивания тяги и скорости линии. Приемка должна проверить всю действующую линию.
Какой материал Nanhaiya использует для экструзионных головок?
На главной странице головки экструдера Nanhaiya указан 38CrMoAl с азотированием и поверхностной твердостью от HV950 до HV1000. Специальная головка для экструзии труб изготовлена из легированной стали с закаленными поверхностями. Окончательные требования к материалу, термической обработке и смачиваемой поверхности для смолы, добавок и метода очистки должны быть подтверждены в утвержденной спецификации.
Стоит ли мне покупать одну головку со вставками разных размеров или несколько головок в сборе?
Используйте сменные детали, если диапазон размеров, производительность и режим очистки позволяют одному корпусу выполнить всю работу без чрезмерной регулировки. Отдельные головки могут иметь смысл, когда продукты сильно различаются по диаметру, полимеру, производительности, структуре слоев или частоте замены. Сравните общее время переналадки и производственный риск, а не только стоимость оснастки.
Как следует относиться к экструзионной головке для труб?
Начните с проверки чертежей, материала, обработки, нагревателя, датчика, фланца и канала потока. Затем запустите согласованный производственный материал с указанным размером трубы, производительностью и скоростью линии. Запишите температуру, давление расплава, показания стенок по окружности, внешний диаметр, овальность, состояние поверхности, массу на длину и любые испытания, требуемые целевым стандартом трубы.
Почему одна сторона стенки экструдированной трубы становится толще?
Возможные причины включают неправильное центрирование матрицы или оправки, температурный дисбаланс по окружности, неравномерное течение расплава, отложения или повреждения на пути потока, нестабильную производительность экструдера, несоосность калибратора, неравномерный вакуум или охлаждение, а также смещение при вытягивании. Прежде чем использовать центрирующие болты, проверьте тенденцию, чтобы скрыть проблему на выходе.
Техническое содержание подготовлено на основе текущей информации о продуктах, оборудовании и услугах Nanhaiya, поддерживаемой только официальными страницами стандартов труб ISO. Окончательная геометрия штампа, материал, обработка, размеры и критерии приемки определяются утвержденной спецификацией проекта.